
手持切斷片怎麼選、怎麼切:磨料、硬度、補強,與上機前後該做的事
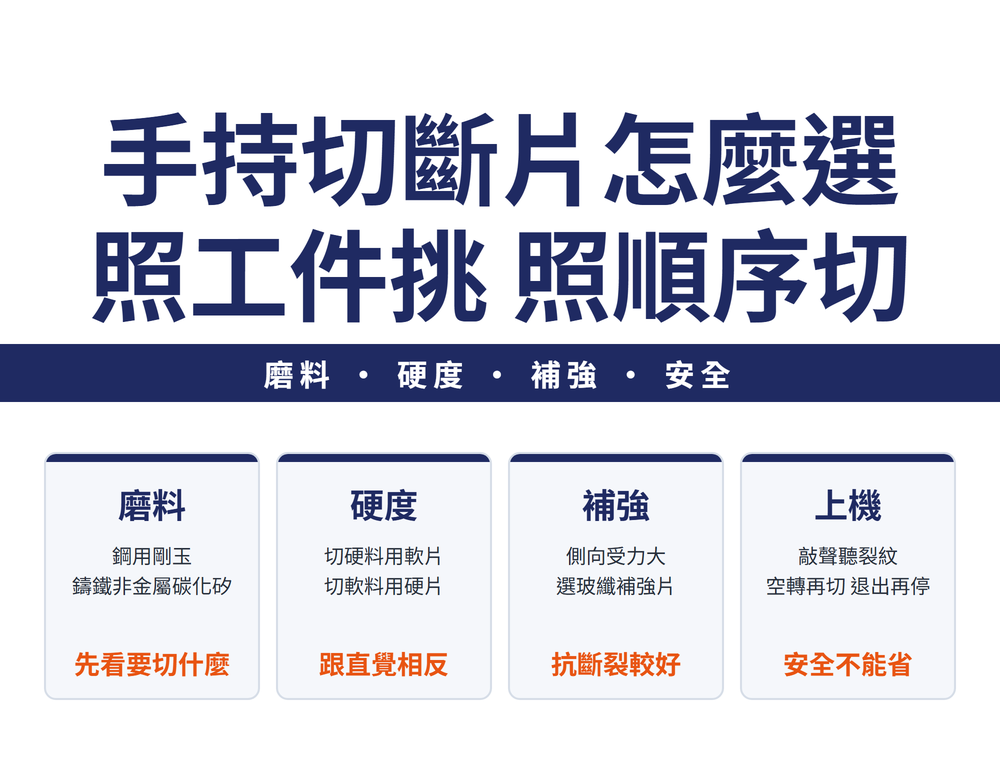
手持切斷片照工件挑:切鋼用剛玉,切鑄鐵與非金屬用碳化矽;切淬硬鋼、高強度鋼選軟一點的片,讓鈍掉的磨粒快點脫落,切軟料反而用硬一點的片;側向受力大就選有玻璃纖維補強的片。切的時候下壓力隨材料調、不靠蠻力,上機前敲聲檢查、開機先空轉,切完先退出再停機。這篇把怎麼挑、怎麼切、怎麼切才安全依序整理。
一、切斷片強在哪,代價是什麼
用砂輪切斷片切料,比鋸切、車斷快,切口寬度與平直度一般也比鋸切均勻;淬硬鋼、金屬碳化物這類硬料,以及硬脆的非金屬,它都切得動,而且整片用到完都不必修整。
代價在切面:切金屬的手持切斷一般是乾切,切面較粗,可能有毛邊、汙斑,甚至局部淬硬。所以會怎樣:切完還要加工的面,把受熱影響層算進加工餘量,手持照樣能切;切面本身有精度要求、或不能燒的料,改用有冷卻液的固定式切斷設備。
二、乾切、濕切怎麼分:切金屬的手持一般走乾切
| 方式 | 需要什麼 | 切出來怎樣 |
|---|---|---|
| 乾切 | 不用冷卻液,裝置簡單 | 切得快;切面較粗,可能有熱影響 |
| 濕切 | 冷卻液循環系統 | 切口精確、少毛邊、不燒傷;切割率約乾切的一半 |
| 浸入式切 | 工件浸在冷卻液裡切 | 冷卻效果最好,常用於金相試片 |
切金屬的手持切斷一般是乾切,走的是第一欄。切完還要加工的面,把受熱影響層算進加工餘量,手持照樣能切;切面本身有精度要求、或不能燒的料,改用有冷卻液的固定式切斷設備;固定式切斷機的五種切法見〈固定式切斷:五種切割方式怎麼選〉。
三、怎麼挑:磨料、粒度、硬度、結合劑
| 項目 | 怎麼挑 |
|---|---|
| 磨料 | 切鋼材用剛玉;切鑄鐵、非金屬與部分稀有金屬用碳化矽 |
| 粒度 | 依要切得快,還是要切面光滑、毛邊少而定 |
| 硬度 | 切軟料用硬一點的片;切高強度鋼、淬硬鋼用軟一點的片 |
| 結合劑 | 乾切多用樹脂結合劑;濕切而要求切面時用橡膠或橡膠樹脂 |
硬度這一欄跟直覺相反:切硬料反而用軟片,因為軟的結合劑讓變鈍的磨粒快點脫落、露出新的,切得動也比較不發熱。代價是軟片壽命較短。機具功率小、或工件厚度已接近機具能力時,也可以選軟一點的片。
陶瓷結合劑質地堅硬,不適合做超薄的切斷片,常見的是樹脂與橡膠結合劑。磨料、粒度與結合劑在磨床砂輪上怎麼選,見〈砂輪的粒度、硬度、結合劑、組織怎麼選〉。
四、補強與厚度:受力大就選補強片
切斷片內含玻璃纖維布層的是補強片,抗斷裂性能較高。側向受力大、或作業條件嚴苛時,應選補強片;補強片的線速度也可以設得較高。
厚度有上限,依直徑而定:
| 切斷片直徑(mm) | 最大厚度(mm) |
|---|---|
| 150 以內 | 4.76 |
| 150~300 | 6.25 |
這是上限,不是建議值;實際厚度以產品標示為準。手持機具怎麼配這類片子,見〈手持研磨機具與驅動怎麼配〉。
五、怎麼切:上機前、開機、切的時候、切完
| 時機 | 做什麼 |
|---|---|
| 上機前 | 用木槌輕敲,聲音發悶表示內部可能有裂紋,這片不能用 |
| 開機 | 先空轉 2 分鐘,確認正常才開始切 |
| 切的時候 | 切硬料下壓力大一點,切軟料小一點;以能自如切割為準 |
| 切完 | 先退出工件,再停機 |
下壓力一般不超過 20 kgf;以操作的人能自如切割為準,不靠蠻力。
六、安全:轉速、到期、防護與穿著
| 項目 | 要做到 |
|---|---|
| 轉速 | 照片上標明的工作速度使用;超速是爆裂最直接的原因 |
| 防護罩 | 機具必須裝砂輪防護罩 |
| 穿著 | 穿工作服或合身衣物;長髮戴工作帽收好 |
補強切斷片標示的最高速度是上限,不是最佳值——最佳值可能比上限低三分之一以上,要實際試出來。各型研磨工具的最高周速與周速、轉速的換算見〈研磨工具能轉多快〉。切斷片還有標準規定的到期日,過期的外觀看不出來,進貨與存放見〈研磨工具也有到期日〉。
七、常見問題 FAQ
Q:切淬硬鋼該用硬一點還是軟一點的切斷片?
軟一點。軟的結合劑讓變鈍的磨粒快點脫落、露出新的,切得動也比較不發熱;切軟料時才用硬一點的片。軟片的代價是壽命較短。
Q:什麼時候要選有補強的切斷片?
側向受力大、或作業條件嚴苛的時候。補強片內含玻璃纖維布層,抗斷裂性能較高,線速度也可以設得較高。
Q:切斷片裝上去之前要檢查什麼?
用木槌輕敲,聲音發悶表示可能有裂紋,不能用;再確認片上標明的工作速度、到期日與機具的防護罩。裝好後先空轉 2 分鐘再切。
Q:手持切完的切面為什麼會變色、變硬?
切金屬的手持切斷一般是乾切,熱量留在切面,可能出現汙斑甚至局部淬硬。切完還要加工的面,把受熱影響層算進加工餘量,手持照樣能切;切面本身有精度要求、或不能燒的料,改用有冷卻液的固定式切斷設備。
本篇屬〈去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做〉這條線,整條線該從哪讀到哪見該篇。
要切的料、厚度和手上的機具,不確定該配哪一片?
加 LINE 告訴我們材料、厚度與機具,我們幫你挑切斷片的規格。
發布日期:2026-10-24|最後更新:2026-10-24









