
手持研磨機具與驅動怎麼配:先定工具再選機,轉速、功率與接頭三關
選手持研磨機具最常見的錯誤是順序反了:先買了機器,再回頭找裝得上的研磨工具。正確的順序是先定研磨工具與它要的轉速,機器是配角。這篇把選型拆成三關——轉速對不對、負載下撐不撐得住、接頭裝不裝得上——並整理常見機型各自適合的場合,以及氣動與電動怎麼選。
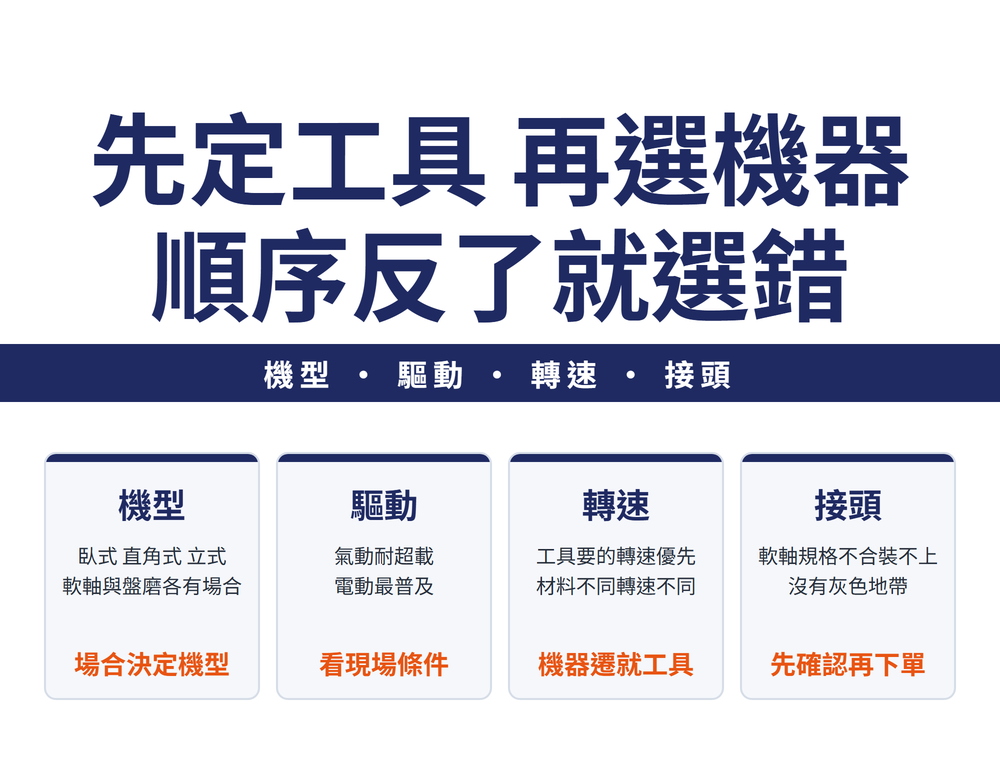
一、順序:先定研磨工具,機器是配角
選型四關,原廠選型準則的第一條就把順序定死了:驅動器依「研磨工具」的建議轉速選,先看要裝什麼,再選機器——不是反過來。
| 關 | 問什麼 | 選錯會怎樣 |
|---|---|---|
| ① 轉速 | 研磨工具要的轉速,機器給不給得出來 | 超速是安全問題;太慢是效率問題 |
| ② 功率 | 負載之下轉速掉不掉 | 一壓就掉速,磨不動還發熱 |
| ③ 造型尺寸 | 進得去加工位置嗎、拿得住嗎 | 搆不到、或操作疲勞 |
| ④ 接頭 | 夾頭或螺牙心軸對不對得上 | 裝不上,或勉強裝=偏擺 |
第二關常被忽略:空轉轉速人人會標,負載下維持轉速才是功率的意義——負載大小由被加工材質、研磨工具的切削特性與接觸壓力三者決定。
二、常見機型:場合決定形式
手持機型的差別不在誰比較好,在各自設計給什麼場合:
| 機型 | 搭配的研磨工具 | 適合的場合 |
|---|---|---|
| 臥式(直式) | 平形砂輪、小型錐形砂輪 | 清大型工件毛邊、打磨焊縫、除鏽 |
| 直角式(角磨機) | 鈸形砂輪、頁輪片、切斷片、鋼絲刷 | 最泛用;鈸形砂輪以約 15–30° 接觸工件 |
| 立式 | 杯形砂輪為主 | 垂直向下的面,機具自重幫忙施壓,久做不累 |
| 軟軸式 | 各形狀磨頭(圓柱/錐/球) | 模具修磨、複雜模腔,手持端輕、換裝快 |
| 盤磨機(塗附磨片) | 塗附磨片+支承墊 | 板金焊縫打磨、噴漆前表面處理;安全性與柔貼性是賣點 |
兩個常被問的邊界:直角式拿鈸形砂輪要斜著用(貼平只有邊緣受力);盤磨機相對固結砂輪的優勢是安全、輕、可貼曲面、不必修整,細節與磨片的選法見砂帶砂紙怎麼看規格。附柄小工具(磨頭、砂布輪)的離心力觀念另見砂輪頭與砂布輪怎麼選、怎麼安全用。
三、氣動還是電動
| 驅動 | 強項 | 弱項與前提 |
|---|---|---|
| 氣動 | 結構簡單耐用,可短時超載不燒機,適合連續與重複作業 | 要有夠力的空壓供氣;供氣管徑與壓力要照規格 |
| 一般電動 | 最普及,到處能用 | 對粉塵環境較敏感 |
| 高頻電動 | 額定負載下轉速穩定,不隨負載掉速 | 需要變頻電源,受電源條件限制 |
判準是現場條件,不是機器好壞:有穩定壓縮空氣的產線,氣動的耐超載特性很難被取代;沒有空壓的外勤,就是電動的場。氣動機的規格表會標注油量與供氣管內徑——那些不是參考值,是它發得出額定功率的前提。
四、轉速要跟著工具與材料走
轉速有兩層,不要混:上限是研磨工具標示的安全值,工作值是效果最好的那一點——上限的意義見研磨工具能轉多快。工作值則跟著材料走:
以塗附磨片盤磨為例,參考書給的傾向是:低碳鋼與鋁可用較高轉速,不鏽鋼要明顯壓低(同直徑下約低三到四成),而同一片磨片換大一號直徑,轉速也要跟著降。數字本身依工具與廠牌而異,規律才是可攜的:材料越硬越黏、直徑越大,轉速越往下調;換工具或換材料就回頭查它自己的建議值。
🔴 一台機器一個轉速用到底,是盤磨最常見的錯誤——不鏽鋼被高轉速磨到發熱變色,問題常不在磨料,在轉速沒跟著換。材料別的對策見材料別去毛邊與表面對策,研磨用量的查法見研磨用量怎麼查。
五、軟軸系統:接頭規格沒有灰色地帶
軟軸系統=驅動馬達+可撓軸+手持工具頭,三件要分開對。選配步驟固定:
| 步驟 | 對什麼 |
|---|---|
| ① 軟軸的轉速範圍 | 先依加工需求選定 |
| ② 馬達的轉速範圍 | 是否涵蓋軟軸的範圍 |
| ③ 相容矩陣 | 該組合是「最適/可用/不適用」哪一格 |
| ④ 兩端接頭 | 驅動端連接規格與手持端聯軸器,都要對上 |
🔴 最硬的一條:驅動端的連接規格(如 DIN 10 與 DIN 15 兩系)完全不相容,沒有「勉強可用」——不是轉速不合,是實體裝不上去。下單前先確認手上驅動是哪一系。⚠ 相容矩陣只回答「轉速範圍與接頭合不合」,不回答扭力夠不夠——那要回第一節的功率關另行確認。
六、兩條安全上限,不是建議值
| 上限 | 內容 | 為什麼是硬的 |
|---|---|---|
| 標示的最高轉速 | 研磨工具本體與標籤上的最高容許轉速,任何情況不得超過 | 它是安全上限;「效果最佳」的建議轉速是另一回事,兩者都印在型錄上,別拿後者當前者 |
| 手持刷具直徑 180 mm | 手持機具用刷輪,直徑不得超過 180 mm,不論絲材 | 超過就該上固定式設備,不是換大機器 |
這一節與研磨工具那一側的規則是同一件事的兩端:機器端「給得出的轉速」與工具端「受得了的轉速」,兩個都要滿足。刷輪的絲材與型式怎麼選見鋼絲刷怎麼選;研磨工具上機前的檢查見砂輪為什麼會裂。角磨機用的切斷片怎麼選、上機前後該做什麼,見〈手持切斷片怎麼選、怎麼切:磨料、硬度、補強,與上機前後該做的事〉。
七、常見問題 FAQ
Q: 先買機器再配研磨工具,為什麼不行?
因為轉速的主導權在工具端。每一種研磨工具有自己的建議轉速與安全上限,機器只能遷就它;先定了機器,等於把可用的工具範圍鎖死在那台機器的轉速帶裡,常見的結果是「裝得上但轉速不對」——太快超出工具上限是安全問題,太慢磨不動是效率問題。原廠選型準則第一條就是先看要裝的工具。
Q: 氣動跟電動,到底怎麼選?
看現場條件,不是比機器好壞。有穩定壓縮空氣的產線,氣動結構簡單、耐用、可短時超載不燒機,連續作業很難被取代;沒有空壓的場合就是電動的場,一般電動最普及但怕粉塵,高頻電動負載下轉速穩定但要變頻電源。同時記得氣動規格表上的供氣管徑與注油量是前提,不是參考。
Q: 軟軸接頭不合,可以轉接嗎?
不建議想這條路。驅動端的連接規格是兩套實體不相容的系統,相容矩陣裡跨系全部是「不適用」——這不是轉速不匹配,是裝不上去。下單前確認驅動端是哪一系、手持端聯軸器是哪個規格,兩端都對上才算數;矩陣答的只有相容性,扭力夠不夠要另外看功率。
Q: 磨不鏽鋼發熱變色,該換磨料還是降轉速?
先查轉速。盤磨最常見的錯誤是一個轉速用到底,而不鏽鋼的工作轉速要比低碳鋼明顯壓低;轉速對了還燒,再換涼一點的磨料。順序是:確認轉速有跟著材料調、確認接觸壓力沒有過大、然後才是磨料選型——三件事的對策各自獨立,別一次全換,換了也不知道是哪個有效。
本篇屬〈去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-25|最後更新:2026-10-24









