
內圓研磨為什麼最難做:砂輪與接長軸選不對,後面全錯
同樣的機台與操作者,內孔就是比外圓難磨。原因不在技術好不好,而在四個先天限制:砂輪被孔徑綁死、轉速拉不上去、接長軸細長剛性差、半封閉空間排屑困難。這四件事會互相拉扯,所以內圓研磨的成敗多半在開工前就決定了——砂輪尺寸、砂輪特性、接長軸這三件選不對,後面的參數再怎麼調都補不回來。
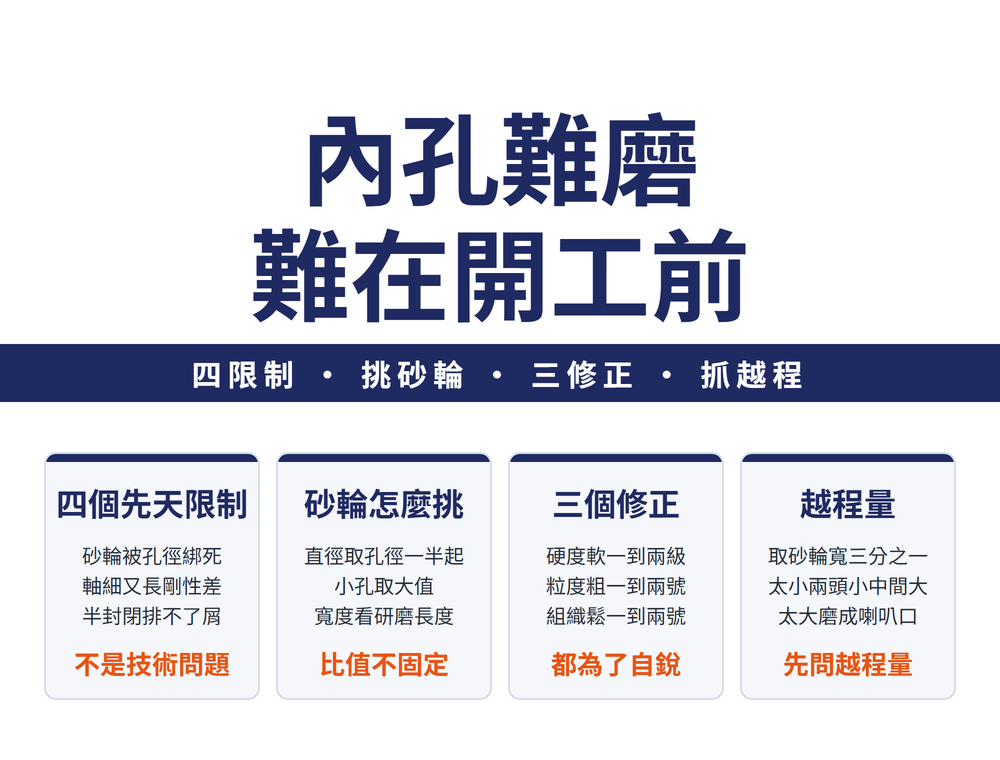
一、四個先天限制
內圓研磨的加工精度、表面品質與生產率都比外圓差,原因有四個,而且彼此牽連:
| 限制 | 後果 |
|---|---|
| 砂輪直徑被孔徑綁死 | 主軸轉再快,砂輪圓周速度仍拉不到外圓的水準 |
| 砂輪轉速高很多 | 每顆磨粒單位時間參加次數多,容易變鈍、要常修整 |
| 接長軸細、懸伸長 | 剛性差,容易彎曲變形與震動,研磨用量被迫壓低 |
| 接觸弧長、半封閉 | 冷卻液進不去,溫度高、砂輪易堵塞、工件易燒傷 |
這四件事落到選型上是一組取捨:孔徑小時,圓周速度低、接長軸剛性差是主要矛盾,砂輪與接長軸取較大比值;孔徑大時,研磨熱與排屑是主要問題,取較小比值。接長軸伸出長度則在夠用的前提下儘量縮短。下面每一張表都是在這組取捨底下選。
二、砂輪直徑:孔徑的 0.5~0.9 倍,但比值要看孔徑大小
直徑取大值,圓周速度提高、接長軸可以跟著加粗、剛性變好;但接觸弧面積也跟著變大,研磨熱增加、排屑變差、砂輪容易堵塞。所以比值不是固定的:
| 孔徑情況 | 主要矛盾 | 比值取法 |
|---|---|---|
| 孔徑較小 | 圓周速度低、接長軸剛性差 | 取較大比值 |
| 孔徑較大 | 研磨熱與排屑 | 取較小比值 |
| 孔徑 mm | 砂輪 mm | 孔徑 mm | 砂輪 mm |
|---|---|---|---|
| 12~17 | 10 | 100~125 | 80 |
| 17~22 | 15 | 125~150 | 100 |
| 22~27 | 20 | 150~175 | 125 |
| 27~32 | 25 | 175~250 | 150 |
| 32~45 | 30 | 250~350 | 200 |
| 45~55 | 40 | 350~500 | 250 |
| 55~65 | 50 | 500~750 | 350 |
| 65~80 | 60 | 750~1000 | 450 |
| 80~100 | 70 | — | — |
三、砂輪寬度:按研磨長度挑
砂輪寬一點,同時參加研磨的磨粒多、粗糙度小、可以用比較大的縱向進給,砂輪損耗也低;但研磨力、接長軸的彈性變形、接觸弧面積與發熱量全部跟著上升。
| 研磨長度 mm | ≤14 | ≤30 | ≤45 | >50 |
|---|---|---|---|---|
| 砂輪寬度 mm | 10 | 25 | 32 | 40 |
四、砂輪特性:三個「比外圓」的修正
材料別的磨料與結合劑選法與外圓研磨一致,真正的差別只有三個修正量,而且三個都朝同一個方向——讓砂輪更容易自銳、更容納得下磨屑:
| 項目 | 相對外圓 | 為什麼 |
|---|---|---|
| 硬度 | 軟 1~2 級 | 接觸弧大、散熱差,要靠自銳 |
| 粒度 | 粗 1~2 號 | 提高切削能力、避免燒傷 |
| 組織 | 疏鬆 1~2 號 | 容納磨屑,避免過早堵塞 |
常用粒度是 36#、46#、60#,其中 36# 用得最多。形狀常用平形與單面凹兩種,單面凹除了磨內孔還能磨臺階孔的內端面或外端面。唯一的例外:磨又長又小的孔時,硬度不可以太軟,否則會磨出錐度,一般取中軟級。砂輪標示上這些欄位怎麼讀,見〈看懂砂輪標示:磨料、粒度、硬度、組織、結合劑一次讀懂〉。
五、接長軸:三種型式與兩個規格底線
內圓砂輪一般裝在接長軸一端,另一端接磨頭主軸,換不同尺寸就能對應不同孔徑與長度。
| 型式 | 特點 |
|---|---|
| 帶外錐 | 用得最多;莫氏錐度或 1:20,加工方便、精度較高 |
| 帶內錐面 | 砂輪外徑不大時用;內錐面難加工,較少見 |
| 帶圓柱臺階 | 結合強度高、裝拆方便,不易震動與讓刀 |
兩個規格底線不能讓:錐面與主軸錐面的接觸面積不得小於 85%、各檔外圓與錐面的同軸度要在 0.01mm 以內,錐面不許有拉毛。材質一般用 40Cr 淬硬;砂輪直徑 φ8mm 以下時改用 CrWMn 或 W18Cr4V 高速鋼,剛性較好。拆裝前先確認旋向——內圓砂輪逆時針轉時,接長軸螺紋是右旋。
六、兩種緊固方式
| 方式 | 要點 |
|---|---|
| 螺紋(常用) | 配合最大間隙不超過 0.2mm;兩端面墊 0.2~0.3mm 軟襯墊 |
| 黏結劑 | 磨 φ15mm 以下小孔常用;留 0.2~0.3mm 間隙,約 5min 可用 |
螺紋式有兩條容易忽略的反向要求:緊固螺釘的螺旋方向要與砂輪旋轉方向相反,否則研磨力會把它轉鬆;但螺釘也不能擰過緊,擰過頭砂輪會破裂。間隙過大時可以墊紙或銅皮——間隙大會讓砂輪偏心、修整後厚薄不均,高速轉起來就震。砂輪本體的安裝與平衡見〈砂輪怎麼裝、怎麼平衡:配合間隙、法蘭盤、二階段平衡與振幅驗收〉。
七、越程量:太小太大,各出不同的事
接長軸長度只要稍大於孔長就好,太長就變形、就震動。砂輪越程量 L1(砂輪超出孔口的長度)通常取砂輪寬度的 1/3~1/2,兩端都會出事而且是不同的缺陷:
| 越程量 | 孔會變成 | 為什麼 |
|---|---|---|
| 太小 | 兩端小、中間大 | 孔口研磨時間短,磨掉的金屬少 |
| 太大 | 喇叭口 | 接長軸的彈性變形在越出瞬間消失 |
工作台行程 L = L′ − B + 2L1(L′ = 工件長度,B = 砂輪寬度)。
客戶反映內孔「兩頭小中間大」或「喇叭口」,可先確認越程量怎麼調的——這兩種看起來不同的缺陷,分別對應越程量太小與太大,是同一個參數往兩個方向偏;不過越程量只是成因之一。
八、錐度校正與退刀順序
磨出錐度時的校正方式依機台不同:萬能外圓磨床磨內孔的找正法與磨外圓相同;內圓磨床要找正頭架,讓頭架主軸的迴轉中心與工作台縱向運動方向平行。
| 錐度型態 | 頭架轉向 | 效果 |
|---|---|---|
| 倒錐 | 順時針 | 讓砂輪伸入端(孔口)多磨掉一些 |
| 順錐 | 逆時針 | 讓夾頭端多磨掉一些 |
轉動量由頂在夾頭外圓上的百分表讀出,反覆調到合格。但不是每次錐度都靠調頭架解決:接長軸的彈性變形、越程量沒調好、砂輪鈍了堵了或磨損不均、工件熱脹冷縮都會造成錐度,要先分析再動手。另外,砂輪退出內孔時不可直接從縱向退出,要先橫向退、再縱向退,否則會留下螺旋痕跡與右端喇叭口——這是順序問題,不是參數問題,任何參數表上都看不到。
九、常見問題 FAQ
Q:內孔磨出來的粗糙度一直比外圓差,是技術問題嗎?
多半不是。砂輪直徑被孔徑綁死,圓周速度先天就拉不到外圓的水準,加上接觸弧長、半封閉排屑困難,這四個限制是結構性的。能做的是照孔徑取捨:小孔取較大的砂輪與接長軸比值,大孔取較小比值以顧散熱排屑;接長軸伸出長度在夠用的前提下儘量縮短。
Q:磨內孔的砂輪可以直接拿磨外圓那一顆嗎?
不建議。磨料與結合劑的規律相同,但有三個修正:硬度要軟 1~2 級、粒度要粗 1~2 號、組織要疏鬆 1~2 號。三個都是為了讓砂輪更容易自銳、更容納得下磨屑。例外是又長又小的孔,硬度不可太軟,否則會磨出錐度。
Q:內孔磨成喇叭口,要調什麼?
先查越程量是不是太大。越程量太大甚至砂輪完全越出孔口時,接長軸的彈性變形會在越出瞬間消失,孔口就被多磨掉。反過來,越程量太小會磨成兩端小中間大。另外退刀時直接從縱向退出也會在右端留下喇叭口。
Q:接長軸選哪一種型式比較好?
帶外錐的用得最多,加工方便、精度也夠。要求高又常裝拆時,帶圓柱臺階的結合強度高、不易震動與讓刀。不論哪一種,兩個規格底線不能讓:錐面接觸面積不小於 85%、同軸度在 0.01mm 以內。
磨內孔時切削液該不該用、怎麼選,與孔型、材料有關,油基水基的分類見〈研磨液怎麼選:油基還是水基、五類分類與極壓添加劑〉;內圓研磨的夾持、運動與研磨用量見〈外圓、內圓、平面研磨怎麼做:夾持、運動與研磨用量〉;孔的位置要靠機台座標定位時,另一條路見〈座標研磨怎麼做:行星運動的十六種走法,與它補的是哪一種孔〉。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-19|最後更新:2026-10-24









