
座標研磨怎麼做:行星運動的十六種走法,與它補的是哪一種孔
座標研磨是精密孔加工的另一條路:砂輪一邊自轉、一邊繞著孔心公轉,靠機台座標定位把孔磨到位。這篇說明行星運動是哪三個動作疊起來的、十六種走法各自差在哪一個動作上,以及小孔時砂輪直徑那條規則。
一、座標研磨補的是哪一種孔
一般的孔加工走鑽、擴、鉸或搪。座標研磨走的是另一條路:用砂輪,靠工具機的座標定位系統把孔的位置與孔徑同時磨到要求。孔位不必靠機台座標定位的一般內圓研磨,見〈內圓研磨為什麼最難做:砂輪與接長軸選不對,後面全錯〉。
🔑 它真正不可取代的場合是淬火之後。熱處理會讓孔位與孔徑跑掉,而硬度上去之後鉸刀與搪刀都吃不動;這時能同時修正位置與尺寸的,只剩座標研磨。
📌 第二個場合是形狀特殊的孔——沉孔、錐孔、倒錐孔、帶槽的孔。這些形狀靠換刀不好解決,座標研磨靠的是換一種走法。
二、行星運動:三個動作疊在一起
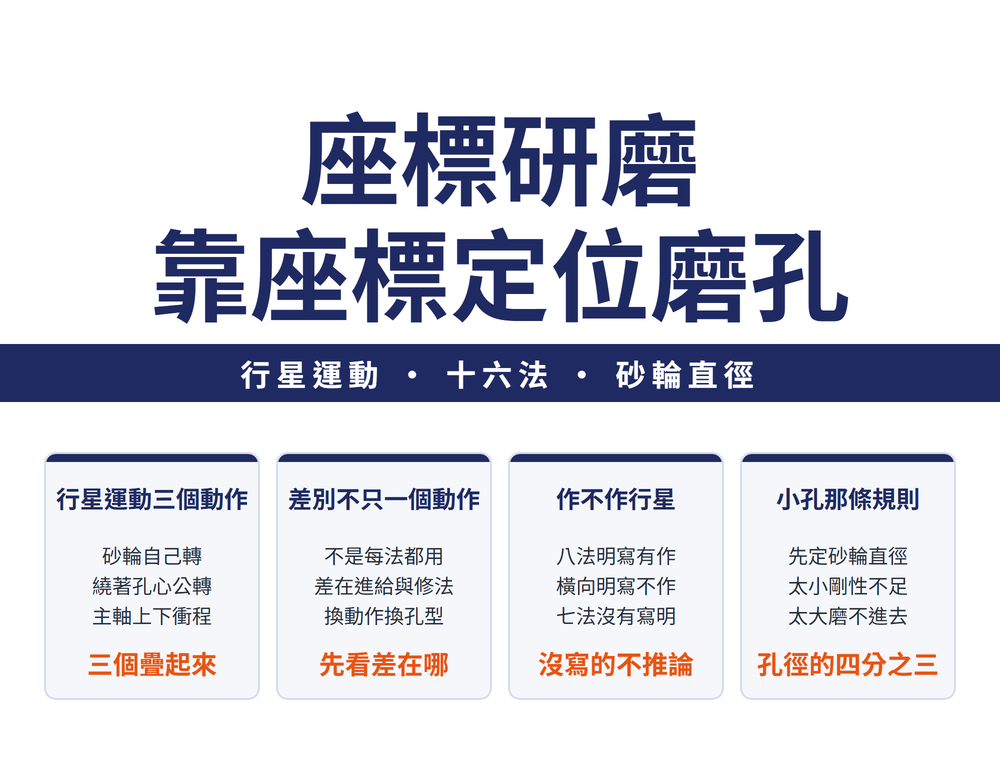
座標研磨的核心動作叫行星運動,它是三件事同時發生:
| 動作 | 負責什麼 |
|---|---|
| 砂輪自轉(高速旋轉) | 切削速度,也就是磨得動磨不動 |
| 繞孔心公轉(行星直徑) | 孔徑;把行星直徑漸漸放大就把孔磨大 |
| 主軸衝程(上下往復) | 孔的深度方向,讓整段孔壁都被磨到 |
🔑 理解這三個動作,十六種走法就不必背。十六種裡明列作行星運動的有八種;後面各法的差別,多半落在進給方向、行星直徑的變化或砂輪修法上。
三、孔的走法:通孔、沉孔、錐孔、倒錐孔
| 方法 | 差在哪 |
|---|---|
| 內孔通孔研磨 | 主軸衝程運動、砂輪高速旋轉;小孔時砂輪取孔徑的 3/4 |
| 沉孔研磨 | 垂直進給,工作面是底面稜邊;餘量大時尤佳 |
| 沉孔成形研磨 | 用成形砂輪,垂直方向不進給;餘量小時尤佳 |
| 底部研磨 | 砂輪底部修凹,進給方式同沉孔研磨 |
| 錐孔研磨(圓柱砂輪) | 砂輪偏角=錐孔錐角的一半,垂直進給 |
| 錐孔研磨(圓錐砂輪) | 行星直徑漸縮小,砂輪修成相應錐角 |
| 倒錐孔研磨 | 隨主軸下降行星直徑漸擴大,砂輪修成相應錐角 |
⚠ 沉孔那兩法是一組對照:餘量大用一般沉孔研磨、餘量小用成形砂輪。挑錯的後果不是磨不出來,是效率或精度其中一項被浪費掉。
四、外部與輪廓的走法
| 方法 | 差在哪 |
|---|---|
| 外圓研磨 | 行星直徑漸縮小,垂直進給 |
| 外錐面研磨 | 同外圓研磨,但砂輪錐角方向與工件相反 |
| 橫向研磨 | 直線進給,不作行星運動;適合直線或輪廓的精密加工 |
| 垂直研磨 | 垂直進給;適合輪廓研磨且餘量大時 |
📌 行星直徑的方向就是內外之分:磨內孔是把行星直徑漸漸放大,磨外圓是漸漸縮小。同一台機、同一個動作,方向反過來就換了加工對象。
五、槽、角度與曲面的走法
| 方法 | 差在哪 |
|---|---|
| 槽側磨 | 旋轉並垂直進給;用磨槽機構把砂輪修成需要的形面 |
| 外傾角研磨 | 用磨槽機構修砂輪,砂輪中心須高出工件上下平面 |
| 內傾角研磨 | 同外傾角研磨,另加砂輪直徑須小於孔徑 |
| 凹球面研磨 | 用 45° 角板裝高速磨頭,同時繞主軸迴轉 |
| 連續軌跡研磨 | 靠電子進給系統按預訂軌跡運動 |
🔑 十六種走法依「有沒有寫明行星運動」分成三組:明寫作行星運動的有八種——內孔通孔、外圓、外錐面、沉孔、沉孔成形、兩種錐孔與倒錐孔;明寫不作的只有橫向研磨一種;其餘七種(底部、垂直、槽側磨、外傾角、內傾角、凹球面、連續軌跡)沒有寫明作不作,上面兩張表只列它們各自的差異點,其中底部研磨的進給方式同沉孔研磨。這七種不能因為走法特殊,就當成跟橫向研磨一樣不作行星運動。各法可以組合運用。
六、砂輪直徑那條規則
內孔通孔研磨有一條具體規則:小孔時砂輪直徑取孔徑的 3/4。
⚠ 這是一個兩頭卡的數字。砂輪太小,伸進去的磨桿細、剛性不足,磨出來會讓孔變成喇叭口;砂輪太大,行星運動的迴轉空間不夠,根本走不開。3/4 是這兩個限制之間的落點。
📌 內傾角研磨也有同一類限制——砂輪直徑必須小於孔徑,否則進不去。孔加工的精度問題怎麼往回查,見〈外圓、內圓、平面研磨怎麼做:夾持、運動與研磨用量〉。
七、開工前先把基準定下來
座標研磨靠座標定位吃飯,基準錯了,孔磨得再圓也在錯的位置上。定位與夾緊有三條原則:
| 原則 | 內容 |
|---|---|
| 基準統一 | 設計、製程與程式的基準一致 |
| 一次夾持 | 盡量一次夾持完成全部加工面 |
| 不浪費機時 | 避免佔用機台時間的夾持方案 |
📌 選基準的方向也不同:粗基準選非加工面或餘量最小的面、強度剛性好的面,而且不重複使用;精基準盡量採用設計或裝配基準並統一,選精度高、形狀簡單、尺寸大的表面。工序整體怎麼排,見〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉。
八、常見問題 FAQ
Q:有鉸刀跟搪刀,為什麼還需要座標研磨?
因為有兩種場合它們做不到。第一是淬火之後:熱處理會讓孔位與孔徑跑掉,而硬度上去之後鉸刀與搪刀吃不動,能同時修正位置與尺寸的只剩座標研磨。第二是形狀特殊的孔,像沉孔、錐孔、倒錐孔或帶槽的孔,靠換刀不好解決,座標研磨靠的是換一種走法。
Q:行星運動到底是什麼?
三個動作同時發生:砂輪自己高速旋轉,決定切削速度;砂輪整體繞著孔心公轉,這個公轉的直徑決定孔徑,放大就把孔磨大;主軸上下衝程,讓整段孔壁都被磨到。十六種走法裡,明列作行星運動的有八種;各法的差別多半在進給方向、行星直徑的變化或砂輪修法。
Q:磨小孔時砂輪該挑多大?
取孔徑的四分之三。這個比例是兩個限制夾出來的:砂輪太小,磨桿細、剛性不足,孔容易磨成喇叭口;砂輪太大,行星運動需要的迴轉空間不夠,走不開。內傾角研磨也有同類限制,砂輪直徑必須小於孔徑才進得去。
Q:十六種走法都要作行星運動嗎?
不是。明寫作行星運動的有八種:內孔通孔、外圓、外錐面、沉孔、沉孔成形、兩種錐孔與倒錐孔。明寫不作的只有橫向研磨一種,它走直線進給,適合直線或輪廓的精密加工。其餘七種沒有寫明作不作:底部研磨的進給方式同沉孔研磨;垂直研磨走垂直進給,適合輪廓研磨且餘量大時;槽側磨靠磨槽機構修出形面;外傾角與內傾角研磨也靠磨槽機構修砂輪;凹球面用 45 度角板裝高速磨頭繞主軸迴轉;連續軌跡則由電子進給系統按預訂路徑走。各法可以組合運用。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-21|最後更新:2026-10-24









