
綜合加工機(銑床)精度怎麼驗:三類精度與量測前的五個條件
綜合加工機(加工中心)的精度驗收分三類:幾何精度、定位精度與工作精度,第三類要實際切一個試件才量得到。這篇說明三類各量什麼、量之前要先滿足的五個條件——沒滿足,量出來的數字不算數——以及要驗哪些項目,為什麼得在訂貨時就講好。
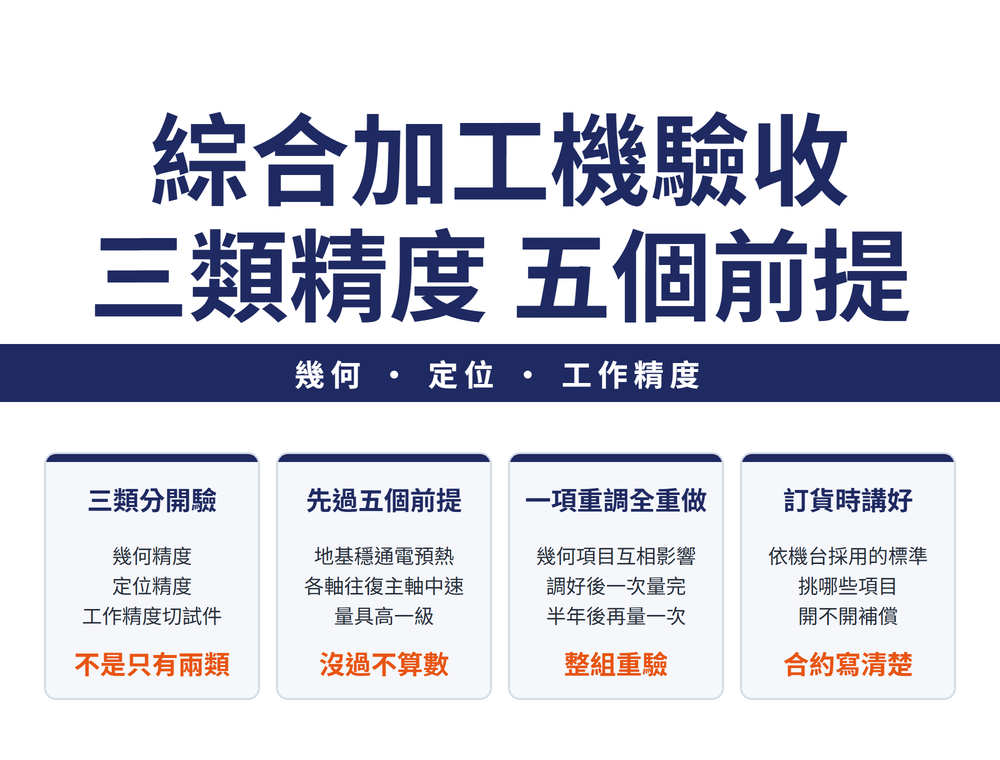
一、精度分三類,工作精度要切一刀才量得到
驗收綜合加工機時要量的精度有三類,前兩類不切削就能量,第三類要切:
| 類別 | 量什麼 | 用什麼量 |
|---|---|---|
| 幾何精度 | 直線運動的平行度、垂直度,迴轉運動的軸向與徑向跳動,主軸與工作台的位置 | 精密水平儀、90° 角尺、量錶、檢驗棒 |
| 定位精度 | 各軸在控制器指令下實際到得了的位置 | 雷射干涉儀,或精度相當的量測系統 |
| 工作精度 | 精加工一個試件,看它做出來的精度 | 量切出來的試件 |
🔑 常見的誤會是把幾何加定位當成全部。工作精度是獨立的第三類,加工中心精加工試件的檢驗條件在 ISO 10791-7。而從實測的定位精度,可以判斷這台機以後自動加工最好能做到多準。
車床的同一套檢驗見〈CNC 車床精度怎麼驗、故障怎麼查:18 項檢驗與先外後內三原則〉;傳統車床從工件缺陷反查機台,見〈車床精度與故障排查:車出錐度、波紋、亂牙,是機台哪裡出問題〉。
二、量之前先過五個條件,沒過的數字不算數
幾何精度要在下面五個條件都滿足後才量,跳過任何一條,量到的數字都不可信:
| # | 條件 |
|---|---|
| 1 | 地基完全穩定,地腳螺栓壓緊 |
| 2 | 接通電源,機台預熱之後 |
| 3 | 各軸往復運動幾次 |
| 4 | 主軸以中等轉速運轉十多分鐘 |
| 5 | 量具的精度比要量的幾何精度高一個等級 |
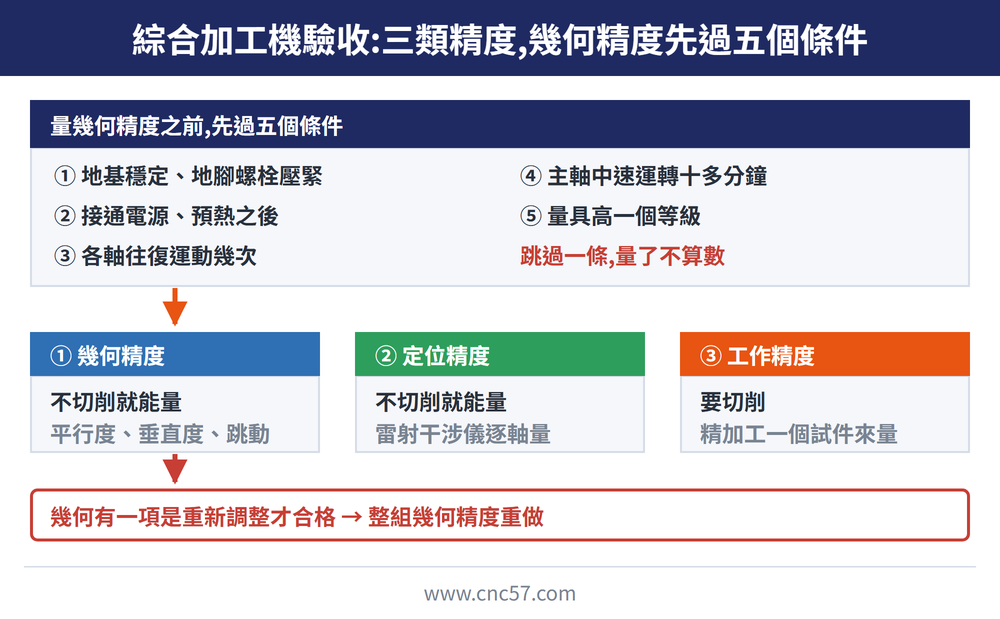
📌 第 2、4 條處理的是熱:冷機量到的幾何精度,不代表它工作時的精度,所以與溫度有關的項目要在中速運轉、溫度穩定後再量。熱變形與暖機時間怎麼抓,見〈工具機日常保養:清切屑、潤滑與精度點檢〉第六節。
三、幾何精度要一次量完,一項重調就全部重做
幾何精度的許多項目互相影響,所以要在調整完成之後一次量完。只要有一項是重新調整才合格,整個幾何精度驗收就要重做,只補量那一項不算數。
| 時機 | 要做的事 |
|---|---|
| 負載試驗前後(不做負載試驗的:空載試驗後) | 都要量幾何精度,最後一次的實測值記進產品合格證明書 |
| 連續空載運轉多久 | 一種驗收規定:加工中心 32 小時,一般 CNC 工具機 16 小時 |
| 空載運轉過程中 | 不得故障停機,自動循環之間的休止不超過 1 分鐘 |
| 使用半年後 | 再量一次幾何精度,地基可能隨時間變化 |
⚠ 空載運轉時數依機台採用的標準而定,以合約寫的為準。
四、定位精度查五項,量的時候其他軸要擺對位置
定位精度用雷射干涉儀這類量測系統量,查的是五項:
| # | 項目 |
|---|---|
| 1 | 直線運動的定位精度與重複定位精度 |
| 2 | 迴轉運動的定位精度與重複定位精度 |
| 3 | 直線運動的反向偏差 |
| 4 | 迴轉運動的反向偏差 |
| 5 | 回原點精度 |
📌 量某一軸時,另外兩個基本軸上的移動部件要儘量放在行程中間,或放在對量測影響最小的位置;滑動主軸、滑枕當輔助軸時要縮回。量法屬 ISO 230-2 這一套,一次量一軸。兩軸同時走圓弧準不準,另用循圓測試量,見〈硬銑還是放電加工:模具精加工什麼時候改用刀〉。
五、驗收項目要在訂貨時講好
驗收依機台採用的標準(ISO 10791-7/CNS/GB),簽約前先確認是哪一套。標準裡的項目不一定全部要驗,可依機台結構取捨,但有兩件事要先講好:
| 要講好的事 | 怎麼做 |
|---|---|
| 挑哪些項目 | 製造廠同意下,可挑自己在意的項目,但必須在訂貨時提出 |
| 開不開補償 | 軟體能補償部分幾何偏差,用或不用補償照雙方協議;用了補償的結果要標明 |
🔑 收精度報告時,先看它是開補償還是關補償量的;報告上沒標,就向供應商問清楚再簽收。
六、傳統銑床的定期校正:四項容許值
⚠ 下表是傳統銑床定期保養時的校正容許值,不是綜合加工機的驗收值,不能拿來套用。
| 校正項目 | 傳統銑床容許值 | 怎麼量 |
|---|---|---|
| 水平 | 縱橫向 0.06 mm/m | 兩個水平儀放在工作台上 |
| 工作台移動平行度 | 縱向 0.02 mm/500 mm,橫向 0.02 mm/300 mm | 量錶固定在心軸,觸針碰工作台面,移動工作台讀值 |
| 主軸偏擺 | 0.01 mm | 量錶固定在工作台,觸針碰主軸外徑與端面,手轉主軸 |
| 進給刻度環齒隙 | 最大 0.127 mm | 輕轉進給手輪,從刻度環讀空轉量 |
四項都是同一個順序:先量現況、和容許值比、超標才調、調完再量。水平與平行度多次調整仍超標,就交給製造廠校正。
七、常見問題 FAQ
Q:綜合加工機驗收要驗哪幾類精度?
三類:幾何精度、定位精度與工作精度。前兩類不切削就能量,工作精度要精加工一個試件來量,是獨立的第三類,不能用前兩類代替。
Q:為什麼量幾何精度之前要先暖機?
冷機量到的幾何精度不代表機台工作時的精度。所以要先通電預熱、各軸往復幾次、主軸以中速運轉十多分鐘,與溫度有關的項目在溫度穩定後再量。
Q:有一項不合格,調好之後補量那一項就好嗎?
不行。幾何精度的項目互相影響,只要有一項是重新調整才合格,整個幾何精度驗收都要重做。
Q:驗收項目可以自己挑嗎?
可以,但要在製造廠同意下挑,而且必須在訂貨時提出。另外要確認精度報告是開補償還是關補償量的,用了軟體補償的結果應該標明。
本篇屬〈CNC 入門完整導讀:先認機器與現場,再讀懂圖上的要求〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-10-25|最後更新:2026-10-25









