
CNC 車床精度怎麼驗、故障怎麼查:18 項檢驗與先外後內三原則
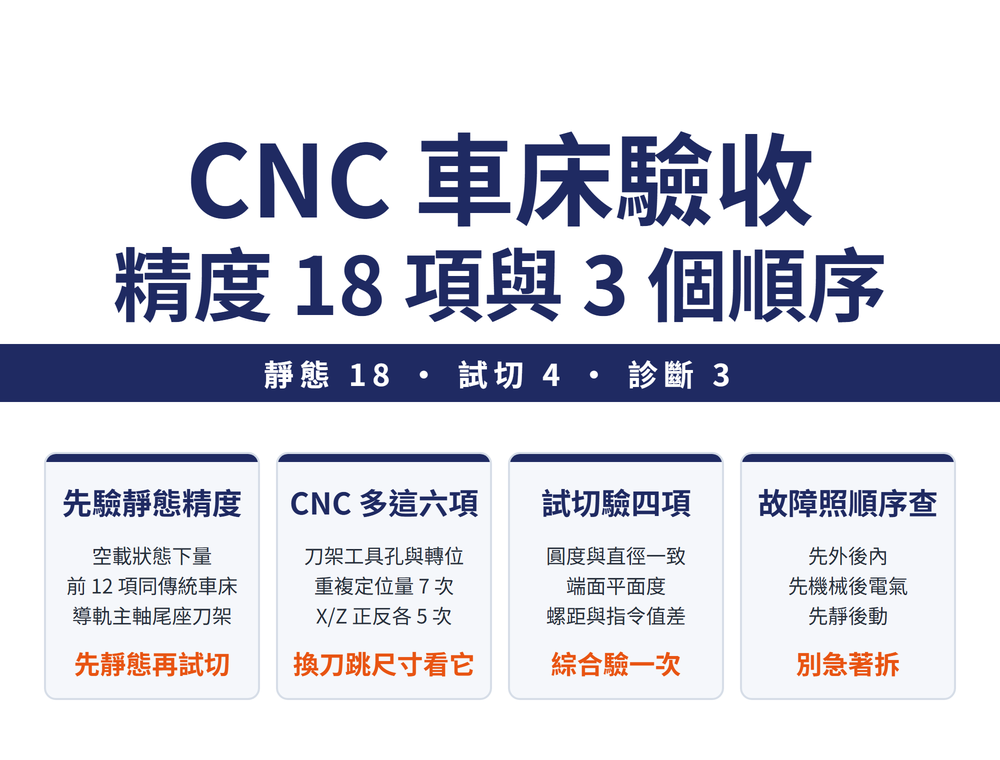
CNC 車床的靜態精度要驗 18 項,其中第 13 到 18 項是傳統車床沒有的——迴轉刀架與 X/Z 軸的定位精度。這篇把 18 項與 4 項試切排出來,再說明故障要照什麼順序查,以及為什麼第一個懷疑的部位常常不是真因。
一、精度分兩層,能量的通常只有一層
談機台精度時,規格書上的數字與實際車出來的工件,中間隔著一層:
| 層 | 在什麼狀態下量 | 內容 |
|---|---|---|
| 靜態精度 | 空載 | 幾何精度、定位精度 |
| 動態精度 | 受切削力與工件重力 | 靜態精度+零件受力的彈性變形+熱變形 |
🔑 動態精度才是加工時的真實精度,但多數工廠與學校沒有量它的條件,實務上是用靜態精度去推估。熱那一塊的份量不小,熱變形與暖機見〈工具機日常保養:清切屑、潤滑與精度點檢〉第六節;機台構造見〈工具機構造四大件:床身、線性滑軌、滾珠螺桿、主軸〉。
什麼時候驗:安裝除錯時做效果最好,之後是大批量生產的製程管制與小批量的加工後檢測。方法可以直接量、切樣件或間接推算,但要驗哪些項目是標準訂死的,不由做法決定。
二、前 12 項:和傳統車床同一套觀念
第 1 到 12 項驗的是床身、主軸、尾座與橫刀架,傳統車床也是這一套:導軌調平與溜板移動的直線度、尾座移動的平行度、主軸端部竄動與軸肩跳動、定心軸頸與錐孔的徑向跳動、主軸軸線對溜板移動的平行度、頂心跳動與兩頂心等高、尾座套筒與其錐孔的平行度、橫刀架橫向移動對主軸軸線的垂直度。
📌 這些項目有三個做法上的細節,漏掉會量出漂亮但沒用的數字:
| 項目 | 不能省的動作 |
|---|---|
| 主軸錐孔徑向跳動 | 檢驗棒轉 90° 重插,共量四次取平均 |
| 主軸軸線對溜板移動的平行度 | 主軸轉 180° 再量一次,取兩次代數和的一半 |
| 頂心跳動 | 讀數要除以錐體半角的餘弦,不是直接讀 |
傳統車床那一側的對照,以及工件缺陷反推機台部位的表,見〈車床精度與故障排查:車出錐度、波紋、亂牙,是機台哪裡出問題〉。
三、第 13 到 15 項:刀架裝得正不正
這六項傳統車床沒有,因為它沒有迴轉刀架,也沒有伺服驅動的 X/Z 軸。買二手機或驗收新機時,最容易被跳過的也是這六項。先看前三項——刀架本身裝得正不正:
| # | 項目 | 怎麼量 |
|---|---|---|
| 13 | 刀架工具孔軸線與主軸軸線的重合度 | 專用檢具裝在主軸端,每個刀位都量,取讀數最大差值的一半 |
| 14 | 刀架工具孔軸線對溜板移動的平行度 | 檢驗棒插工具孔移動溜板,轉 180° 再量,取兩次和的一半 |
| 15 | 安裝定位面的精度與各工位一致度 | 刀架轉位後,在各面同一位置各量一次 |
四、第 16 到 18 項:回不回得到同一個位置
後三項問的是同一件事:每次回到同一個指令位置,實際到得了同一個地方嗎?前面三項量的是裝配位置,這三項量的是重複性——一次量不出來,要反覆量。
| # | 項目 | 怎麼量 |
|---|---|---|
| 16 | 刀架轉位的定位精度 | 檢具測頭儘量靠近刀尖位置,刀架依次轉位,取各刀位最大差值 |
| 17 | 刀架轉位的重複定位精度(X 向與 Z 向) | 刀架回轉 360°,每個位置重複 7 次,取 7 次最大差值 |
| 18 | X 軸與 Z 軸的位置精度:定位精度 A、反向偏差 B、重複定位精度 R | 雷射干涉儀或線紋尺,快速進給,每個位置正反向各量 5 次 |
🔑 第 16、17 項就是「換刀之後回不回得到原位」,它直接決定換完刀尺寸會不會跳掉——與刀具本身無關,換再好的刀片也救不回來。刀塔與各介面的位置見〈CNC 車床怎麼看:主軸、刀塔、尾座、床身〉。
⚠ 各項的合格值要查機台適用的標準與原廠規格:數控立式車床、臥式數控車床各有依據標準,而標準會改版,簽驗收規格前先向供應商確認採用的是哪一版。項目本身由標準統一,允差則依機型與等級而不同。
五、工作精度 4 項:用試切把前面綜合驗一次
幾何與定位精度驗完,再用實際切削綜合驗一次。順序不能顛倒:先靜態、後試切,否則切出問題也分不清是哪一項造成的。
| 試切項目 | 量什麼 |
|---|---|
| 精車外圓 | 圓度(同一橫截面最大與最小半徑差)與縱截面的直徑一致性 |
| 精車端面 | 平面度,用平尺加塊規或指示器量 |
| 精車螺紋 | 任意 50 mm 長度內的螺距誤差,表面不得有凹陷與波紋 |
| 綜合試件 | 照程式、用補償功能車,比對實測值與指令值的差 |
📌 後兩項是 CNC 特有的考法:螺距由伺服同步決定,而最後一項問的是「程式叫它車多少、它實際車出多少」——這是傳統車床問不出來的問題。
六、故障怎麼查:三個順序原則
CNC 車床的故障常常同時牽涉機械、油壓與電氣,所以要照順序查,而不是照直覺拆:
| 原則 | 為什麼 |
|---|---|
| 先外後內 | 從外部逐一往內查,避免不必要的拆卸——拆裝失誤會擴大故障,反而把精度弄掉 |
| 先機械後電氣 | 機械故障靠看、聽、操作就容易察覺;控制器的自診斷未必查得到,先排除機械最省時 |
| 先靜後動 | 先斷電觀察、測試,排除非破壞性的故障,再通電動態看——省時,也避免危險 |
📌 電氣故障建議按機種建立故障集,把重複發生的記下來;下一次同樣現象,查表比重查一遍快得多。日常保養的分層做法見〈工具機日常保養:清切屑、潤滑與精度點檢〉。
七、為什麼第一個懷疑的部位常常不是真因
看一批實際維修案例,會發現同一個模式:最先被懷疑的部位,往往不是真因。車內孔劃痕嚴重,調了主軸軸承間隙沒用,真因是導軌壓板間隙過大;Z 軸定位不準,換掉滾珠導螺桿沒用,真因是雙螺母之間的調整墊磨薄、失去預壓。
🔑 三件現場用得上的事:
| 歸納 | 怎麼用 |
|---|---|
| 拆錯部位的代價,比多查一步高 | 這就是三原則存在的理由,不是流程潔癖 |
| 小元件造成大故障 | 一片調整墊、一支虛焊插針、一條斷線,都足以讓整台停機 |
| 「手動正常、自動異常」是很好的切分線索 | 手動沒事就先排除伺服與馬達,往機械傳動或回零開關查 |
⚠ 各家控制器的報警號、參數號與訊號位址只對該機型有意義,不能照抄別台的處置。同一套邏輯套到磨床,見〈磨床精度怎麼驗:誤差對應缺陷與新機驗收四項〉。
八、常見問題 FAQ
Q:CNC 車床的精度檢驗和傳統車床差在哪?
前 12 項相同,都是床身、主軸、尾座與橫刀架的幾何精度。差別在第 13 到 18 項:迴轉刀架的工具孔重合度、轉位定位精度與重複定位精度,以及 X/Z 軸的定位精度、反向偏差與重複定位精度,這六項傳統車床沒有。
Q:換刀之後尺寸就跳掉,要先查什麼?
先查刀架轉位的定位精度與重複定位精度(第 16、17 項),也就是刀塔轉完一圈回不回得到原位。量法是檢驗棒插工具孔、刀架回轉 360°,每個位置重複 7 次看最大差值。這一項與刀片好壞無關。
Q:什麼時候驗機台精度最有意義?
安裝除錯時效果最好,因為問題還可以要求對方調整。之後則看生產型態:大批量生產納入製程管制,小批量生產做加工後檢測。單次數值的意義不大,留紀錄看趨勢才看得出機台在退化。
Q:機台出狀況,該先拆哪裡?
先不要拆。照先外後內、先機械後電氣、先靜後動的順序查:從外部看得到的地方開始,先排除機械因素,先斷電做靜態檢查再通電動態觀察。拆裝失誤會擴大故障,也可能把原本正常的精度弄掉。
本篇屬〈CNC 入門完整導讀:先認機器與現場,再讀懂圖上的要求〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-24|最後更新:2026-10-25









