
硬銑還是放電加工:模具精加工什麼時候改用刀
淬火後的模具精加工,傳統做法是交給放電加工;現在很多情況可以直接用立銑刀硬銑,省下大量電極。但不是每個形狀都能換,換之前還有三個前提要先過。這篇說明怎麼判斷、要先檢查什麼,以及大模具與小零件的流程為什麼不一樣。
一、硬銑能取代放電的哪一部分
放電加工(EDM)是用電極與工件之間的放電一點一點蝕除材料,不靠切削力,所以材料再硬都做得動,代價是要先做電極、加工速度慢。硬銑則是直接用立銑刀切削淬火後的材料,淬火鋼硬銑的選刀方向見〈H 類高硬度鋼加工指南:淬火鋼、硬銑〉。
🔑 硬銑不能取代所有放電加工,但能取代其中很大一部分,尤其是精加工:電極用量大幅減少,效率明顯提高。問題是「哪一部分」,以及換之前機台與刀具準備好了沒有。
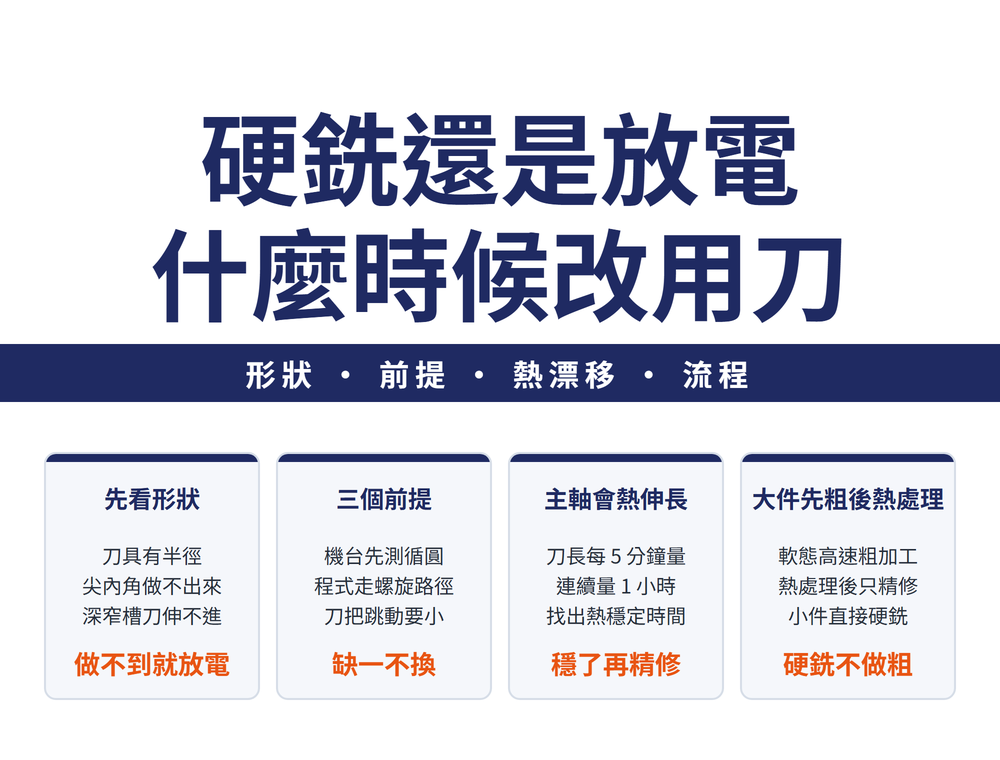
二、先看形狀:刀具做不到的,還是交給放電
| 形狀 | 為什麼刀具不行 |
|---|---|
| 尖銳內角 | 立銑刀有半徑,內角做不出比刀具半徑更小的圓角 |
| 深而窄的槽 | 刀具要很細很長,剛性不夠,偏擺與讓刀控制不住 |
| 貫穿的複雜輪廓 | 線切割直接割出,不必考慮刀具進出 |
反過來,刀具進得去、圓角容許得了刀具半徑的部位,就是硬銑可以接手的範圍。成形刀具用線切割割出刀型的例子,見〈成形刀具徒手磨不準:自製輔具,還是乾脆用線切割割出來〉。
三、除了形狀,還有三件事讓放電無可取代
形狀是最直覺的一條,但不是唯一。放電之所以取代不掉,還有三個理由,每一條都對著刀具的一個極限:
| 非用放電不可的理由 | 對刀具是什麼處境 |
|---|---|
| 材料高熔點、高硬度、高韌性、脆性或黏性 | 切削本來就難做、或根本做不動的那一群 |
| 電極不必比工件硬 | 放電不靠硬度去切,工件硬度不構成限制 |
| 電極與工件不接觸,幾乎沒有作用力 | 不受長徑比與剛性限制,細長部位仍做得到 |
📌 最後一條是分工的關鍵:硬銑再進步,也繞不開刀具要有半徑、要有剛性這兩件事。清角、窄槽與小孔留給放電,不是硬銑做不好,是刀具進不去。
四、換成硬銑之前的三個前提
| 順序 | 檢查什麼 | 怎麼做 |
|---|---|---|
| 1 | 機台本身 | 做循圓測試,量機台走圓的精度 |
| 2 | 程式 | 孔用螺旋路徑銑,控制器開啟螺旋插補 |
| 3 | 刀把與刀具 | 刀把跳動要小;用短刃、多刃的立銑刀 |
📌 循圓測試(ballbar)是用球桿儀量機台做圓弧插補的誤差,可以請機台經銷商或服務中心執行。
⚠ 第 3 項的短刃是為了減少進孔時的接觸面積。刀把跳動怎麼量、怎麼降,見〈刀具偏擺(跳動/TIR):影響、量測與降低方法〉。
五、主軸會熱伸長:精修前先知道要等多久
主軸運轉發熱會讓刀具在 Z 向產生位移:開始時在零點,做完卻偏了一點,程式沒有考慮這個漂移。
找出機台要多久才穩定,可以用刀長量測探頭做一條成長曲線:主軸每運轉 5 分鐘量一次刀長,連續 1 小時,把結果畫成圖,曲線走平的時間就是熱穩定所需時間。換轉速或換刀後要重新穩定。
🔑 刀把介面也有關係:主軸升溫時錐面會張開,只靠錐面接觸的刀把容易跟著移動;錐面與端面同時接觸的刀把較能維持位置。原理見〈雙面接觸為什麼鎖緊前有間隙,鎖緊後才貼合〉。
六、大模具與小零件的流程不一樣
| 情況 | 建議流程 |
|---|---|
| 大於手機模具的模具 | 軟態時高速加工粗切 → 熱處理 → 硬銑只做精加工 |
| 手機模具大小的小零件 | 直接用硬銑完成整個零件 |
| 精加工硬度 45~50 HRC | 直接硬銑,常比軟態加工、熱處理、再二次加工省時省錢 |
🔴 大模具不要在熱處理後才用硬銑粗切:同樣的材料量,淬火後切會讓加工時間明顯拉長、刀具壽命明顯縮短。硬銑應該拿來提升精度與公差,不是拿來去料。高速加工的參數方向見〈高速加工跟一般加工差在哪:參數方向與選用順序〉。
七、常見問題 FAQ
Q:硬銑可以完全取代放電加工嗎?
不能完全取代,但可以取代很大一部分精加工,大幅減少電極用量。尖銳內角、深而窄的槽這類刀具做不到的形狀,仍然交給放電加工或線切割。
Q:把放電改成硬銑之前要先檢查什麼?
依序三項:先用循圓測試確認機台走圓的精度;程式用螺旋路徑並開啟控制器的螺旋插補;刀把跳動要小,並選短刃、多刃的立銑刀。
Q:加工開始時尺寸對,做完卻偏了,是什麼原因?
常見原因是主軸發熱造成的 Z 向漂移。可以每運轉 5 分鐘量一次刀長、連續 1 小時畫成曲線,找出機台熱穩定所需的時間;換轉速或換刀後要重新穩定。
Q:大模具可以熱處理後直接硬銑到底嗎?
不建議。大模具應該在軟態時先用高速加工粗切,熱處理後硬銑只做精加工;淬火後才粗切,加工時間會明顯拉長、刀具壽命明顯縮短。手機模具大小的小零件則可以直接硬銑整件。
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-23|最後更新:2026-10-25









