
加工順序怎麼排:階段劃分、工序集中或分散、熱處理插在哪
工序排得對不對,決定的不只是效率,還有精度撐不撐得住。粗精加工分不分階段、工序要集中還是分散、熱處理插在哪一刀之前,這三個決定會互相牽動。這篇把三者放在一起講,並附熱處理五類與檢驗三類的插入時機。
一、為什麼要分粗精階段
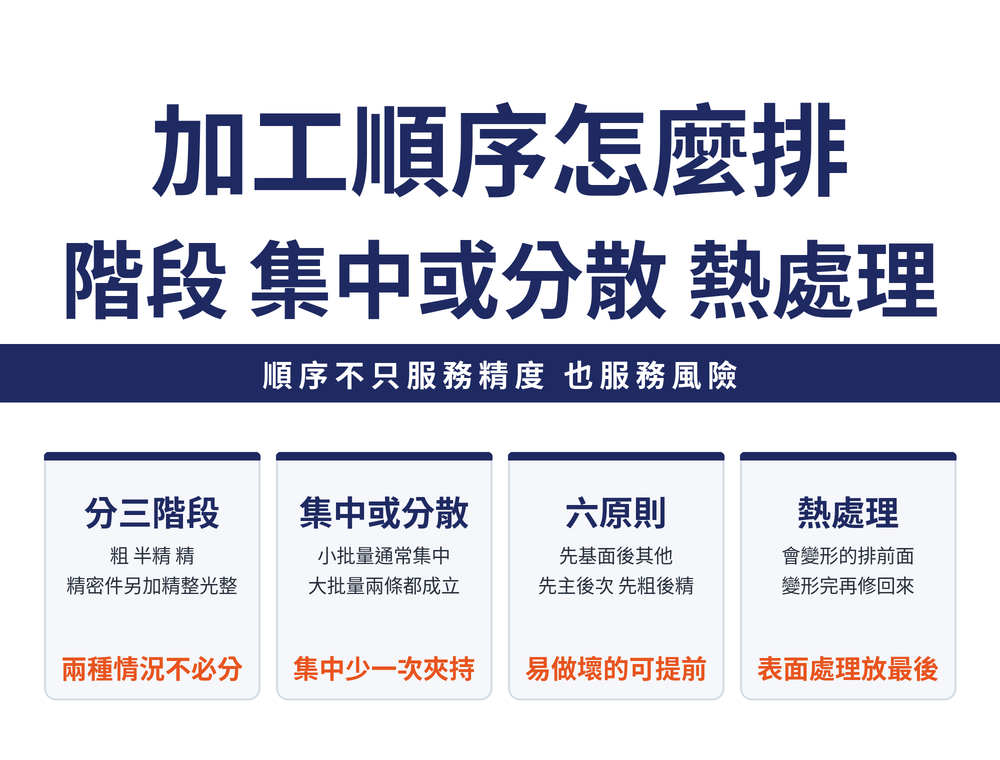
製程一般分粗加工、半精加工、精加工三個階段,各階段的目的與分段的理由,見〈加工工序怎麼排〉。
分階段還有一個好處:可以合理使用工具機——精密工具機只用在精加工,不必承擔粗加工,精度能較長期保持。
但有兩種情況不必分:品質要求不高,或雖要求高但胚料剛性好、精度高的零件;以及用加工中心加工要求不高的大型重型工件、在一次夾持內完成粗精加工時。後者的理由是省下的重複夾持誤差,大於分階段換來的好處。
二、工序集中還是分散
| 工序分散 | 工序集中 | |
|---|---|---|
| 做法 | 工序多、每序內容少 | 集中在少數幾序、每序工步多 |
| 優點 | 工裝簡單、易調整;便於選合理切削條件(切削用量);換產品容易 | 可用高效數控機;夾持次數少、輔助時間短;易保證表面間位置精度 |
| 代價 | 設備多、佔地大 | 設備與工裝投資大、調整維護複雜、換產品困難 |
選法與批量有關,但不是單純的「小批量集中、大批量分散」:批量小時通常在通用工具機上採工序集中(因為換一次夾持的成本相對高);批量大時兩條路都成立——可按工序分散組流水線,也可用高生產率設備按工序集中組織。
值得記住的是集中的那一項優勢:夾持次數少,表面之間的位置精度就容易保證。這與定位基準的「基準統一原則」是同一個道理——見定位基準怎麼選。
三、機械加工順序的六原則
| # | 原則 |
|---|---|
| 1 | 形狀複雜、尺寸大或偏差大的胚料,先安排劃線工序,替精基準加工提供找正依據 |
| 2 | 先基面後其他——先加工精基準面 |
| 3 | 重要表面加工前,先修正精基準 |
| 4 | 先主後次、先粗後精 |
| 5 | 與主要表面有位置精度關係的次要表面,排在主要表面之後 |
| 6 | 易出廢品的工序,其精加工與光整可適當提前;一般情況主要表面的精加工與光整放最後 |
第 6 條是六條裡唯一「有條件反轉」的一條,也最能看出排序的本質:順序不只服務精度,也服務風險。一道容易做壞的工序若排在最後,前面所有投入都可能報廢;提前做掉,壞了損失的只是胚料。
四、熱處理插在哪一刀之前
| 處理 | 插入時機 |
|---|---|
| 退火、正火 | 胚料預備性處理,排在機械加工之前 |
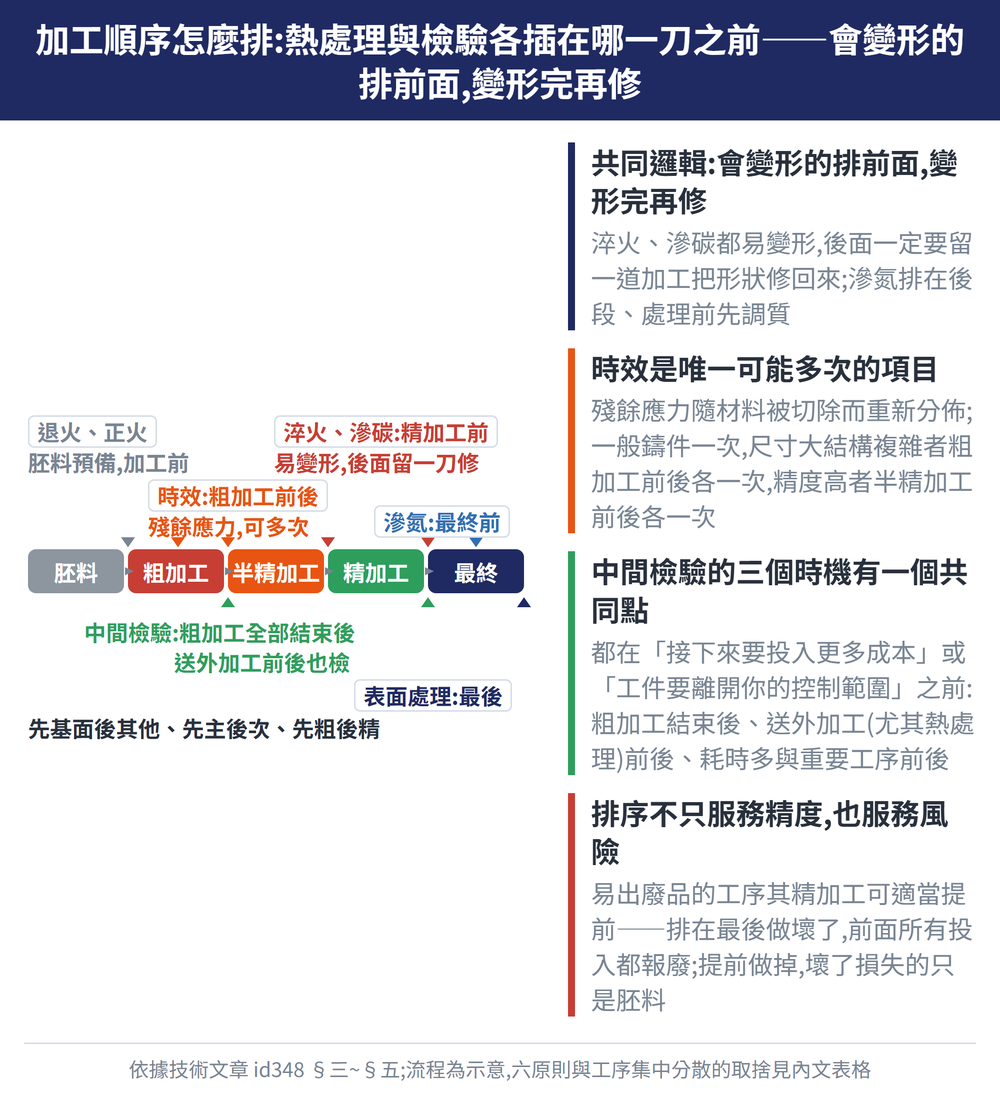
| 時效 | 消除殘餘應力用。一般鑄件在鑄後或粗加工後一次;尺寸大結構複雜者粗加工前後各一次;精度高者半精加工前後各一次;精度高剛度差者需更多次 |
| 淬火 | 硬度提高且易變形,排在精加工階段的研磨之前 |
| 滲碳 | 易變形,排在精加工前;為控制滲碳層厚度,滲碳前需先安排精加工 |
| 滲氮 | 排在製程後段、該表面最終加工之前;處理前應先調質 |
這張表的共同邏輯是「會變形的排前面,變形完再修」——淬火、滲碳都易變形,所以後面一定要留一道加工把形狀修回來。時效則是唯一可能出現多次的項目,因為殘餘應力會隨著材料被切除而重新分佈。要排去應力退火時,非合金鑄鐵約在 500~575℃;鑄件厚度每增加 25mm,退火時間多加一小時。這組數字只適用非合金鑄鐵,鋼件、焊接件不要直接套用。
五、檢驗與表面處理排在哪
| 項目 | 時機 |
|---|---|
| 中間檢驗 | 粗加工全部結束後、精加工之前;送外加工的前後(尤其熱處理前後);耗時多與重要工序的前後 |
| 特種檢驗 | 螢光檢驗、磁粉探傷用於表面品質時排在精加工階段;若用於檢查胚料裂紋則排在加工前 |
| 表面處理 | 電鍍、塗層、發藍、氧化、陽極處理等,一般排在製程最後 |
中間檢驗的三個時機有一個共同點:都在「接下來要投入更多成本」或「工件要離開你的控制範圍」之前。這比「固定每幾道檢一次」更省。各表面該走哪條製程路徑,見外圓、孔、平面的加工方案對照。
本文整理自《金屬切削技術基礎手冊》第五章的工藝規程編制章節,屬通用製程原則,實際排程仍應依零件結構、材料與現場設備調整。
六、常見問題 FAQ
Q:加工中心一次夾持做完,還需要分粗精階段嗎?
要求不太高的大型重型工件常常不分,因為省下的重複夾持誤差大於分階段的好處。但精度要求高、或胚料內應力大的零件仍應分開。
Q:小批量該用工序集中還是分散?
批量小時通常在通用工具機上採工序集中,因為每換一次夾持的相對成本高。批量大時兩條路都成立,看是要組流水線還是用高生產率設備。
Q:容易做壞的工序為什麼要提前?
因為排序不只服務精度,也服務風險。易出廢品的工序若排最後,前面所有投入都可能一起報廢;提前做掉,壞了損失的只是胚料。
Q:時效為什麼可能要做好幾次?
因為殘餘應力會隨材料被切除而重新分佈。尺寸大結構複雜的鑄件需在粗加工前後各一次,精度高剛度差的零件在粗車、粗磨、半精磨後都可能各需一次。
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-26|最後更新:2026-10-27









