
模具手工拋光怎麼做:粒度階梯怎麼爬、A1 到 C3 怎麼分
模具拋光是一條由粗到細的階梯,每一階只做一件事:把上一階留下的痕跡換成更細的痕跡。跳階不會比較快,只會讓細的那一階磨很久還是花的。這篇講四件事:手工拋光與拋光輪機台差在哪、客戶說的 A1 到 C3 是什麼、從去刀痕到鏡面的粒度階梯怎麼排,以及換番數時怎麼確認上一階真的磨掉了。
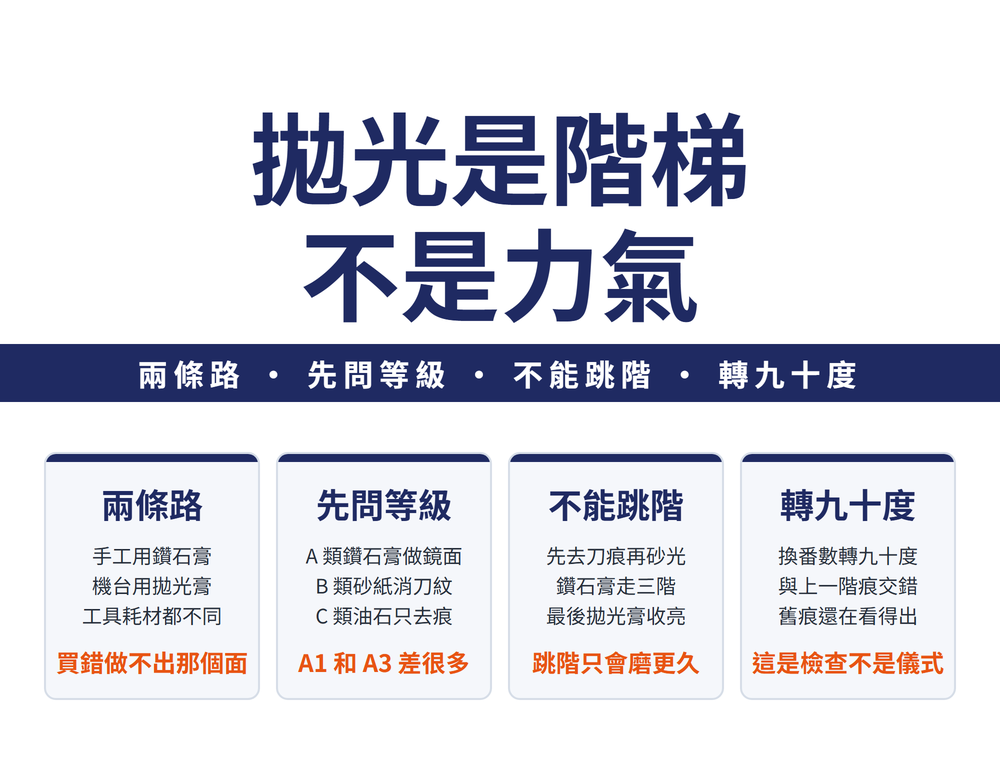
一、先分清楚:你要的是手工拋光,還是拋光輪機台
兩件事都叫拋光,工具、耗材與適用場合卻完全不同,買錯了做不出想要的面。
| 項目 | 模具手工拋光(本篇) | 拋光輪機台 |
|---|---|---|
| 工具 | 帶柄羊毛輪+氣動工具、油石、自黏式水砂紙 | 拋光輪、磨光帶、車床帶動布輪 |
| 耗材 | 鑽石膏為主,最後收尾用拋光膏 | 白、紅、綠三種氧化物系拋光膏 |
| 場合 | 單件精修、模穴與死角 | 大量連續生產 |
拋光輪那一條路怎麼配,見〈磨光完再拋光:磨光輪、拋光輪與拋光膏怎麼配〉;整批小零件要去毛邊而不是精修模穴,走的是另一條路,見〈滾光還是刷光:大批量去毛邊與表面修飾怎麼選〉。
圖面上的表面要求以 Ra、Rz、Ry 加數字表示。一般把工件表面粗糙度 Ra 小於 0.8μm 的表面稱作鏡面——這是「要不要做到 A 類」的分水嶺。
二、客戶說的「A 級拋光」,到底是哪一級
模具拋光有一套業界通用的分級代號,A、B、C 三大類各三級,共九級。它的角色跟鋼材的 HRC、螺紋的公差等級一樣,是溝通需求的共通語言。報價前先確認確切級別:同樣是 A 類,A1 與 A3 的工時差距很大。
| 級別 | 用什麼拋 | 粗糙度 | 表面看起來 |
|---|---|---|---|
| A1 | 3# 鑽石膏 | 0~1 | 鏡面或光學要求 |
| A2 | 6# 鑽石膏 | 1~2 | 要很長時間才做得到 |
| A3 | 15# 鑽石膏 | 2~3 | 對鋼料品質要求很高 |
| B1 | 600# 砂紙 | 2~3 | 消除所有加工紋 |
| B2 | 400# 砂紙 | 4~5 | 出模較好 |
| B3 | 320# 砂紙 | 9~10 | 反光較暗 |
| C1 | 600# 油石 | 10~12 | 消除所有加工紋 |
| C2 | 400# 油石 | 25~28 | 出模較好 |
| C3 | 320# 油石 | 38~42 | 不反光、沒有光澤 |
⚠ 本表的粗糙度欄沒有單位。業界兩種標法(微米 μm 與微英吋 μin)都有人用,本文照錄數值、不代為換算、不補單位。實際驗收請以圖面標註與雙方書面確認的單位為準。
三大類的分工很清楚:A 類是鑽石膏,唯一做得到鏡面;B 類是砂紙,主要在消加工紋與改善出模;C 類是油石,其實是拋光前的去刀痕工序。客戶說「C 級就好」,意思多半是只要把刀痕處理掉、消光即可。
三、粒度階梯:從去刀痕到鏡面,七到八個階段
整段流程的邏輯只有一句:每一階只做一件事,把上一階的痕跡換成更細的痕跡。順序是固定的,粒度大致逐階倍增。
| 階段 | 用什麼 | 這一階在做什麼 |
|---|---|---|
| 1 去刀痕 | 自黏式水砂紙 #220~#400,或 #400 油石 | 把加工刀痕整平;轉 45°~90° 交錯磨較佳 |
| 2 快速去刀痕 | 纖維油石 #400+前後往復型氣動工具 | 面積大時用它省時間 |
| 3 砂光 | 自黏式水砂紙 #800 | 把紋路降下來 |
| 4 拋光前置 | 自黏式水砂紙 #1000 | 交給鑽石膏之前的最後一道砂紙 |
| 5~7 鑽石膏三階 | 鑽石膏 #1200 → #2000 → #3000,搭旋轉型氣動工具+帶柄羊毛輪 | 真正把面做細的三階 |
| 8 鏡面 | 拋光膏+帶柄羊毛輪 | 收尾出亮度 |
| 9 清潔 | 化妝棉沾煤油 | 清掉拋光面的雜質 |
開工前先做兩個判斷:圖面要求的表面粗糙度是多少(決定要爬到哪一階)、現有刀痕有多深(決定從哪一番起步)。起步太細等於用細砂紙去磨粗刀痕,時間全花在第一階。
四、換番數的時候轉 90°
番數是現場對磨料粒度號數的習慣說法,數字越大顆粒越細。換番數時有一個看起來多餘、實際上是檢查手段的動作:
每換一個番數,就把磨的方向轉 90°,與前一階段的痕跡垂直。這樣一來,只要上一階的痕跡還在,它就會以「和現在方向不同的紋路」被看出來;方向一樣的話,新痕會蓋在舊痕上,你分不出磨掉了沒有。
⚠ 現場筆記裡的粒度序列並不統一:有人走 320→1000→1200→1500 再接鑽石膏 1500→8000→14000,也有人從砂紙 #1000 直接跳到鑽石膏 #3000 再跳 #8000。這是不同師傅依素材與精度需求形成的個人習慣,本文並列不代為統一;跳號能省工序,但要有把握上一階真的磨乾淨了。
五、兩個常被當成小事的前置細節
| 細節 | 現場做法 |
|---|---|
| 砂紙要折 | #1000 折 2~4 折;#1200 以上折 2 折以上,#1500 折 4 折。剪裁時比刀柄寬一些,方便處理邊角 |
| 銼刀要平 | 前置工序的銼刀本身不平,就會把不平整帶進工件表面。R 型邊角用折凹的方式處理,特殊形狀用精密平斜銼刀 |
銼刀的斷面、齒形與粗細等級怎麼看,見〈銼刀怎麼看:斷面、齒形與粗細等級〉。
六、耗材:師傅的替代知識與刷毛選用
手工拋光的耗材有幾件事,教材通常不會寫,但會直接影響成本:
| 項目 | 現場說法 |
|---|---|
| 拋光液 | 定子油、煤油、機油、柴油都可以,不必然要專用拋光液 |
| 鑽石膏的「膏」 | 膏狀基劑是凡士林,鑽石顆粒才是研磨介質;部分銳利型鑽石膏用水稀釋即可 |
| 最後的亮度 | 靠化妝棉,四邊對折使用 |
| 羊毛輪與羊毛氈 | 分軟硬、分粗細兩種等級,搭鑽石膏或拋光膏 |
⚠ 上表是現場師傅的口傳經驗與替代做法,不是廠商的官方建議。換用替代品前請先小面積試作,確認效果與相容性再放量。
刷毛依基材選:尼龍刷用於木頭與金屬,同材質有黑白之分——黑色較粗、白色較細,不鏽鋼與鋁用白色;馬毛用於皮革;豬毛用於鏡面拋光。這裡講的是手工拋光用的刷具;大批量去毛邊用的鋼絲刷輪與尼龍絲刷輪是另一套規格,見上一節提到的滾光與刷光那一篇。
七、安全:四條不能省
拋光是高速旋轉工具貼著手在做的工序,下面四條沒有討論空間:
| 項目 | 為什麼 |
|---|---|
| 不得戴棉質手套操作拋光器具 | 棉質手套遇高速旋轉工具容易被捲入,是重大風險 |
| 配戴口罩、護目鏡與耳塞 | 拋光會產生粉塵與噪音 |
| 換拋光輪或油石前確實關閉動力或電源 | 氣動工具餘壓可能讓工具意外啟動 |
| 用車床帶動布輪前先清場 | 四周雜物會被捲入或被打飛 |
八、常見問題 FAQ
Q:可以直接從細的番數開始拋,省掉前面幾階嗎?
不建議。細粒度的磨除量很小,拿它去磨深刀痕只是把時間花在第一階,而且痕跡不會消失。起步的番數要看現有刀痕深度決定,不是看想要的最終等級。
Q:怎麼知道上一個番數已經磨乾淨了?
換番數時把方向轉 90°,與上一階的痕跡垂直。磨到看不到與現在方向不同的舊紋路,就代表上一階被蓋掉了。方向一樣的話,新痕會蓋住舊痕,分不出來。
Q:客戶要求 A 級拋光,報價要注意什麼?
先問清楚是 A1、A2 還是 A3,三者工時差距很大;A 類同時對鋼料品質要求高。只寫「A 級」而不寫級別,是報價誤差最常見的來源。
Q:手工拋光和拋光輪機台,可以互相取代嗎?
不行。手工拋光靠帶柄羊毛輪加鑽石膏處理單件與模穴死角;拋光輪機台配氧化物系拋光膏,適合大量連續生產。耗材與工具都不同,場合也不同。
本篇屬〈去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-18|最後更新:2026-09-18









