
螺紋加工完整導讀:內螺紋、外螺紋與規格查表怎麼找
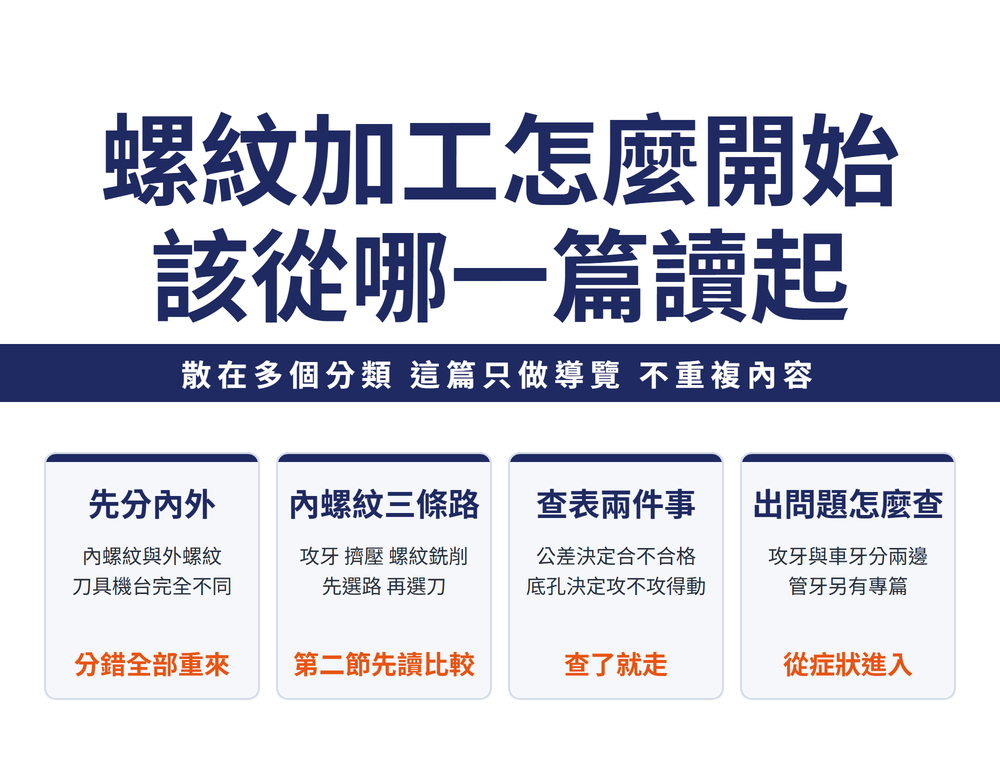
螺紋相關的文章散在絲攻、車削、通用、量測、刀桿等多個分類。這篇是導讀,不重複內容,只回答一件事:你手上的工作該從哪一篇開始讀。先分內外螺紋,再分做法、查表與故障排除三條線。
一、先分岔:你要做的是內螺紋還是外螺紋?
先確定牙在哪一面。內螺紋與外螺紋用的刀具、機台與判定方式完全不同,分錯了後面全部要重來。
| 文章 | 什麼時候讀它 |
|---|---|
| 螺紋種類總覽 | 不確定手上這個牙是什麼:先看內外徑、牙型角與標準 |
| 螺紋牙型完整解析 | 要分辨 60° 三角牙、55° 惠氏牙、梯形牙與圓形牙 |
| 螺紋記號表 | 圖面上的代號看不懂:ISO、ANSI 與 JIS 對照 |
| 螺紋規格表完整整理 | 要牙距與牙數的對照,公制美制一起查 |
| 螺紋標準牙形解析 | 各標準的牙形角與牙高公式,含管牙與梯形牙 |
| 鋸齒形螺紋是什麼 | 單向受力的鋸齒牙:美制與公制是兩套 |
| 鋸齒形螺紋怎麼量、代號怎麼讀 | 圖面上的 BUTT 代號與線規選用 |
| 螺紋為什麼會鬆 | 鎖到規定扭力還是會鬆:30° 楔形防鬆牙 |
二、內螺紋:攻牙、擠壓還是螺紋銑削?
內螺紋有三條路。先決定走哪一條,再往下挑刀具型式與夾持。
| 文章 | 什麼時候讀它 |
|---|---|
| 切削式絲攻 vs 擠壓絲攻 | 三選一的第一題,先讀這篇再往下 |
| 擠壓絲攻完整指南 | 決定走無屑攻牙時,底孔與 G 級精度怎麼配 |
| 螺紋銑刀使用指南 | 攻牙以外的第三條路,用銑床做內螺紋 |
| 螺絲攻溝槽設計解析 | 直槽、螺旋還是先端槽,由排屑方向決定 |
| 先端絲攻是什麼 | 通孔加工為什麼多半選先端絲攻 |
| 先端絲攻系列介紹 | 直槽 PO 與螺旋 SL 的型號怎麼挑 |
| 管用絲攻種類比較 | 做的是管牙:PT、PF、G、Rc 先分清楚 |
| 螺絲攻結構解析 | 看懂型錄在講哪一段:各部位名稱與吃入部 |
| 鎢鋼絲攻使用指南 | 要用鎢鋼絲攻時的壽命與加工條件 |
| 螺絲攻表面處理完整指南 | 氧化、氮化與 PVD 鍍膜差在哪 |
| 螺絲攻夾頭與機械搭配指南 | 同步進給與浮動夾頭怎麼選 |
| 攻牙該用什麼刀桿 | 三種夾頭怎麼選 |
| 內螺紋還有第三、第四條路 | 鑽攻與螺旋成形攻牙 |
| 乾式攻牙可行嗎 | 不用切削液怎麼攻 |
三、外螺紋:車牙還是板牙?
外螺紋看數量與精度。單件與小批多半車牙,量大或現場修牙才用板牙。
| 文章 | 什麼時候讀它 |
|---|---|
| 外螺紋加工參數指南 | 車牙的切削深度與加工步數從這裡起算 |
| CNC 螺紋加工深度設定 | 切削步數與切深怎麼分配 |
| 螺紋加工進刀方式解析 | 徑向進刀與牙側進刀差在哪 |
| 螺紋導程角與刀墊選擇 | 刀片後角配不對會擦傷牙側 |
| 內螺紋加工參數指南 | 用車床做內牙時的參數,與絲攻是兩回事 |
| 圓板牙材料直徑表(切削式) | 走切削式板牙:原材直徑先查這張 |
| 圓牙板材料直徑表(滾壓式) | 走滾壓式:原材直徑與切削式不同 |
| 引入長度與越程長度要留多少 | 車牙前後要留的加減速區 |
| 螺紋旋風銑削怎麼做 | 滾珠螺桿這類淬硬件直接銑出螺紋 |
| 螺紋研磨的兩種做法 | 精密螺紋要用磨的:單線或多線砂輪 |
| 螺紋車刀片怎麼選 | 全牙型、半牙型、多牙型先選,再看槽型與進刀 |
四、查公差與量規:牙做出來算不算合格
公差決定這支牙算不算合格。內外牙的等級系統不同,量規也不同。
| 文章 | 什麼時候讀它 |
|---|---|
| 螺絲攻內螺紋精度等級解析 | 內牙要 6H 還是 7H,絲攻的 P 級怎麼對應 |
| 外螺紋精度等級解析 | 外牙的 4h/6g/8g 與板牙分級 |
| 公制螺紋精度表完整解析 | M1–M48 的中徑與小徑公差 |
| 美制螺紋精度表完整指南 | UNC/UNF/UNEF 的 2B 與 GH 公差 |
| 英制螺紋精度表總覽 | Whitworth 與管牙的 P 級公差 |
| 管用絲攻螺紋精度解析 | NPS、NPT、NPSF 的公差與尺寸 |
| 螺紋量規(公制)完整解析 | GO/NO GO 怎麼判、外內牙分別看什麼 |
| 螺紋咬合長度與精度解析 | 咬合長度 S/N/L 會改變該用哪個公差 |
| UNJ 螺紋完整解析 | 航太件才會遇到的圓角牙根規範 |
| 內螺紋與絲攻精度關係 | 絲攻等級與成品內牙等級不是同一件事 |
| 內螺紋電鍍補償指南 | 要電鍍的件,中徑得先預留 |
| 三線法量螺紋有效徑 | 要量出有效徑的實際數字 |
| 螺紋量規怎麼校正 | 量規磨耗了會誤判合格 |
五、查底孔:鑽多大才攻得動
底孔錯了,前面選得再對都沒用。切削式與擠壓式的底孔不能共用。
| 文章 | 什麼時候讀它 |
|---|---|
| 螺紋底孔直徑表 | 最常被查的一張,M 螺紋直接對 |
| 螺紋底孔徑表(公制)完整指南 | 公制 M1–M100 的完整版 |
| 美制螺紋底孔徑表完整指南 | UNC/UNF/UNEF 並含咬合率 |
| 螺紋底孔徑表(其他規格) | STI、管牙與 BSW 這類非標準的 |
| 擠壓絲攻底孔徑完整指南 | 擠壓絲攻的底孔跟切削式不同,不能共用 |
| 螺紋工具規格表 | 絲攻與板牙的規格與國際標準對照 |
| 攻牙底孔與複合鑽 | 絲攻一直斷,先查底孔;複合鑽怎麼用 |
六、算參數:速度、扭力與角度
參數不必憑感覺。速度與扭力都有公式,先算再調。
| 文章 | 什麼時候讀它 |
|---|---|
| 螺絲攻攻牙速度計算 | Vc 公式與轉速換算,依材料查速度 |
| 攻牙扭力計算公式 | 扭矩要先估,機台與夾頭才選得對 |
| 螺絲攻切削角度解析 | 前角、背隙角與 A/B/C/D 刃的差別 |
| 先端絲攻扭力解析 | 三種絲攻的切削力比較 |
七、出問題了:從哪一篇開始查
故障排除依加工方式分兩邊,管牙另有專篇。
| 文章 | 什麼時候讀它 |
|---|---|
| 攻牙加工問題與對策 | 崩牙、折損與螺紋尺寸異常的總入口 |
| 內螺紋擴孔原因解析 | 量出來偏大時,先查進給與偏擺 |
| 螺紋加工問題分析與對策 | 車牙這邊的故障排除 |
| 管用絲攻問題對策 | 管牙專屬:表面粗糙、崩牙與材料對應 |
| 螺紋加工對策大全 | 折損、磨耗、擴孔,先分清是哪一種 |
| 加大絲攻什麼時候該用 | 攻出偏小、通規過不了,換新也沒用時 |
| 螺絲孔滑牙怎麼修 | 牙已經滑掉:攻 STI 牙、裝螺紋護套救回來 |
八、刀具磨鈍了:修磨還是換新
絲攻與螺紋車刀磨鈍了不一定要丟。先看磨在哪裡,再決定修磨或換新。
| 文章 | 什麼時候讀它 |
|---|---|
| 螺絲攻磨鈍了該修磨還是換新 | 先看磨在哪裡,再決定修或換 |
| 螺絲攻崩牙折斷怎麼從修磨解決 | 斷在退刀、鈦合金與不鏽鋼時改磨哪裡 |
| 螺絲攻特殊刃型怎麼磨 | 前排屑、跳牙、分屑刃自己磨 |
| 螺紋車刀怎麼磨 | 三角牙與梯形牙車刀的修磨與裝刀高度 |
九、常見問題 FAQ
Q:這篇跟底下那些文章有什麼不一樣?
這篇只做導覽,不講技術細節。技術內容全部住在各自的文章裡,這裡只告訴你該開哪一篇、以及先後順序。
Q:為什麼螺紋的文章會分在好幾個分類?
分類軸是商品線:絲攻是一條、車削刀具是另一條,純查表的規格表歸通用技術資訊;量規與量測歸精密量測,攻牙刀桿歸刀桿,底孔鑽頭歸鑽頭,螺紋研磨歸拋光研磨。同一個主題橫跨好幾條商品線是正常的,所以才需要這篇導讀。
Q:我只想查一個數字,要從哪裡進?
跳到第五節查底孔、第四節查公差。這兩節裡的文章都是查了就走,不必從頭讀。
Q:內螺紋三種做法,沒有一個一律最好的嗎?
沒有。通孔與盲孔、材料延展性、產量與設備都會改答案,所以第二節第一篇就是三者的比較,先讀它再決定。
刀具已經出狀況,現在就需要替代品?
螺絲攻現貨規格可直接查尺寸。
加 LINE 說明加工狀況與規格,我們協助你確認替代品。
發布日期:2026-08-10|最後更新:2026-10-12
標籤
螺絲攻
車刀
孔精度
分享









