
PVD 與 CVD 塗層差異與選用指南
塗層不是比誰硬,選錯了會貼不住、或撐不到你要的壽命。這篇幫你決定手上這支刀該走 PVD 還是 CVD:先看刀體受不受得了鍍膜時的溫度,再看這道加工是連續切還是斷續切。兩種塗層各自適合哪些刀型與哪些加工都列在裡面,看完你可以自己對上刀。
一、兩種製程差在哪:溫度與膜厚
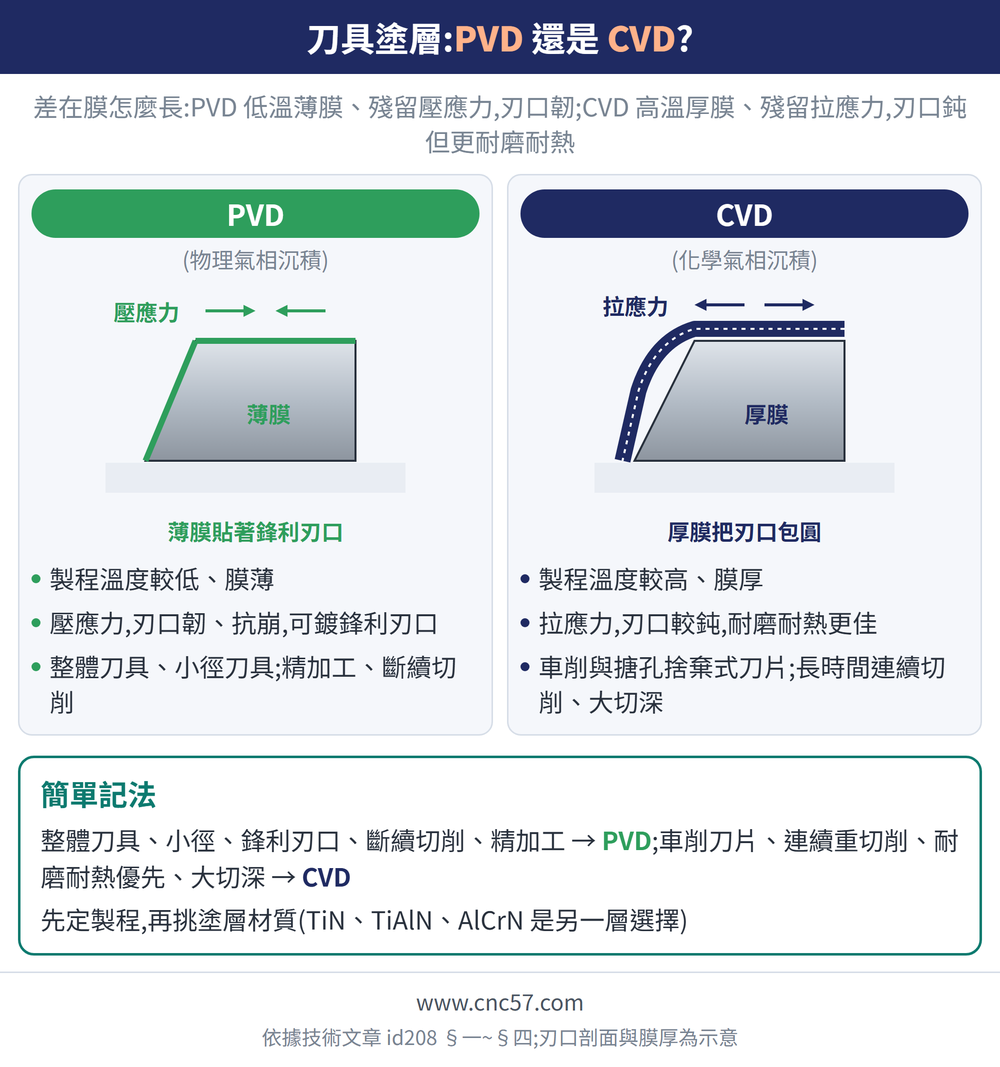
PVD(物理氣相沉積)製程溫度較低、膜較薄;CVD(化學氣相沉積)製程溫度較高、膜較厚。兩者之間還有中溫 CVD(MT-CVD),用來降低高溫脆化。
| 製程 | 製程溫度(典型值) | 膜厚(典型值) |
|---|---|---|
| PVD 物理氣相沉積 | 約 400–600°C | 約 1–5µm |
| MT-CVD 中溫 CVD | 約 700–900°C | 介於兩者之間 |
| CVD 化學氣相沉積 | 約 800–1100°C | 約 5–20µm |
上表溫度與膜厚為一般而言的典型值,實際數字依製程配方與塗層系統而異,以型錄或標準為準。
二、關鍵差異:殘留應力決定刃口行為
製程溫度不只影響膜厚,更決定塗層冷卻後的殘留應力——這才是分野兩者刃口行為的關鍵。PVD 一般殘留壓應力,刃口韌、抗崩;CVD 一般殘留拉應力,且高溫製程可能在界面生成脆性相,刃口較鈍。
| 比較項目 | PVD | CVD |
|---|---|---|
| 製程溫度 | 較低(約 400–600°C) | 較高(約 800–1100°C) |
| 膜厚 | 較薄(約 1–5µm) | 較厚(約 5–20µm) |
| 殘留應力 | 壓應力 | 拉應力(界面可能有脆性相) |
| 刃口鋒利度 | 可鍍鋒利刃口 | 刃口較鈍,不適薄刃 |
| 耐磨性 | 佳 | 更佳 |
| 耐熱性 | 佳 | 更佳 |
| 適用刀型 | 整體刀具、小徑刀具、鋒利刃口 | 車削與搪孔用捨棄式刀片 |
| 適用加工 | 精加工、斷續切削 | 長時間連續切削、大切深 |
殘留應力的性質(PVD 壓應力、CVD 拉應力)為一般而言的通則,實際數值與界面相依製程與塗層系統而異,以型錄或標準為準。
三、各自的強項與適用
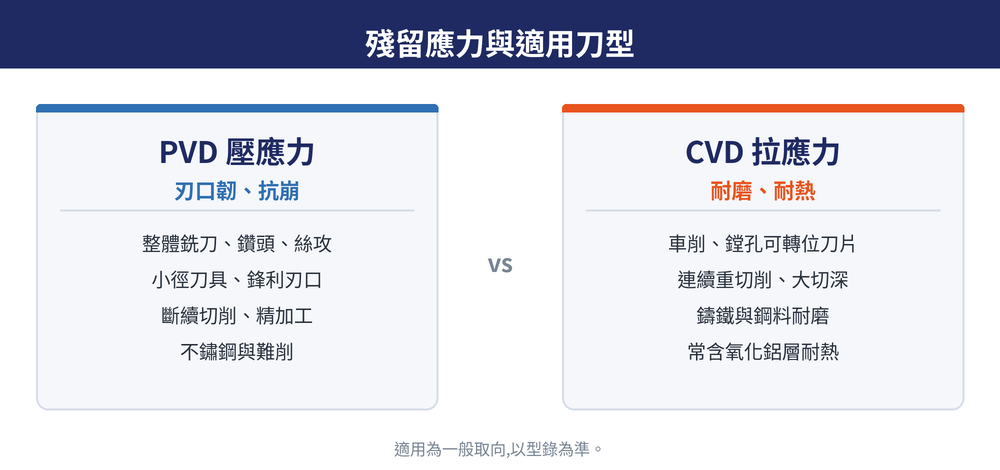
把應力差異落到現場,兩者各有明確主場。PVD 靠壓應力帶來的韌性刃口,主攻整體刀具與斷續切削;CVD 常含 Al₂O₃ 層、耐熱氧化佳,主攻車削刀片的長時間連續切削。
| 塗層 | 強項 | 典型適用 |
|---|---|---|
| PVD | 刃口韌、抗崩,可鍍鋒利刃口 | 整體銑刀、鑽頭、螺絲攻、小徑刀具;精加工、斷續切削;不鏽鋼與難削材 |
| CVD(常含 Al₂O₃ 層) | 耐磨、耐熱氧化佳,膜厚 | 車削與搪孔用捨棄式刀片;鑄鐵與鋼料長時間連續切削、大切深、耐磨優先 |
刀片層級的塗層對照見PVD 刀片塗層對照表與CVD 刀片塗層對照表。
四、怎麼選:對上刀型與加工
選擇不必記規格,對照刀型與加工場景即可決定方向。
| 你的情境 | 建議塗層 |
|---|---|
| 整體刀具、小徑刀具、鋒利刃口 | PVD |
| 斷續切削、精加工 | PVD |
| 車削刀片、連續重切削 | CVD |
| 耐磨與耐熱優先、大切深 | CVD |
先定製程,再挑塗層材質
PVD 或 CVD 決定的是「膜怎麼長、刃口怎麼行為」;至於 TiN、TiCN、TiAlN、AlTiN、AlCrN 這些塗層材質怎麼配,是另一層選擇。材質與適用材料的搭配見常見刀具塗層材質一覽。
五、常見問題 FAQ
Q:PVD 和 CVD 哪個比較好?
沒有絕對好壞,是製程溫度與殘留應力不同,適合的刀型與加工也不同。整體刀具與斷續切削偏 PVD,車削刀片與連續重切削偏 CVD。
Q:為什麼小刀具和整體銑刀多用 PVD?
因為 PVD 製程溫度低、膜薄且殘留壓應力,能保留鋒利刃口又抗崩,適合小徑與整體刀具;CVD 高溫厚膜會讓薄刃變鈍變脆。
Q:殘留壓應力和拉應力對刃口有什麼影響?
一般而言,壓應力(PVD)讓刃口更韌、抗崩,適合斷續切削;拉應力(CVD)搭配厚膜耐磨耐熱佳,但刃口較鈍、較不適薄刃。以型錄或標準為準。
Q:已鍍層的刀重磨後還有塗層嗎?
重磨面會磨掉塗層、露出鎢鋼基材,若要恢復性能需重新鍍層。塗層材質怎麼選見刀片塗層對照表。
最後更新:2026-08-08
本主題的完整導讀見〈刀片選用完整導讀〉。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具全系列,規格齊全。
本篇屬〈刀具材料與塗層完整導讀:先分清楚基材與塗層,再從被削材反推該用哪支〉這條線,整條線該從哪讀到哪見該篇。









