
火花試驗怎麼判鋼種:含碳量看爆裂,合金鋼看流線
料號掉了、兩批料混在一起,送化驗要等好幾天,機台今天就要動。火花試驗(火花鑑別)是拿砂輪磨一下看火花判鋼種:含碳量看爆裂幾次,合金鋼看流線被壓住還是被催開。這篇給判讀順序、對得上 JIS 牌號的分段,以及一個標準——判到多準才算數。
一、什麼時候會用到
火花試驗不是實驗室工作,是料架前面的動作:料號標記掉了、兩批料混在同一個料架、進料要在上機前快速複驗。共同點是不能等——成分分析要送件排隊,機台今天就要動。
🔑 它換的是時間。給你的不是牌號,是一個範圍:含碳量落在哪一段、是不是合金鋼。範圍夠小就足以決定今天這支刀怎麼選、要不要送化驗。
二、原理:磨屑在空中燒起來
砂輪磨下一小塊金屬,磨屑帶著高溫飛出去、在空中氧化燃燒,拉出一條發亮的軌跡,叫流線。
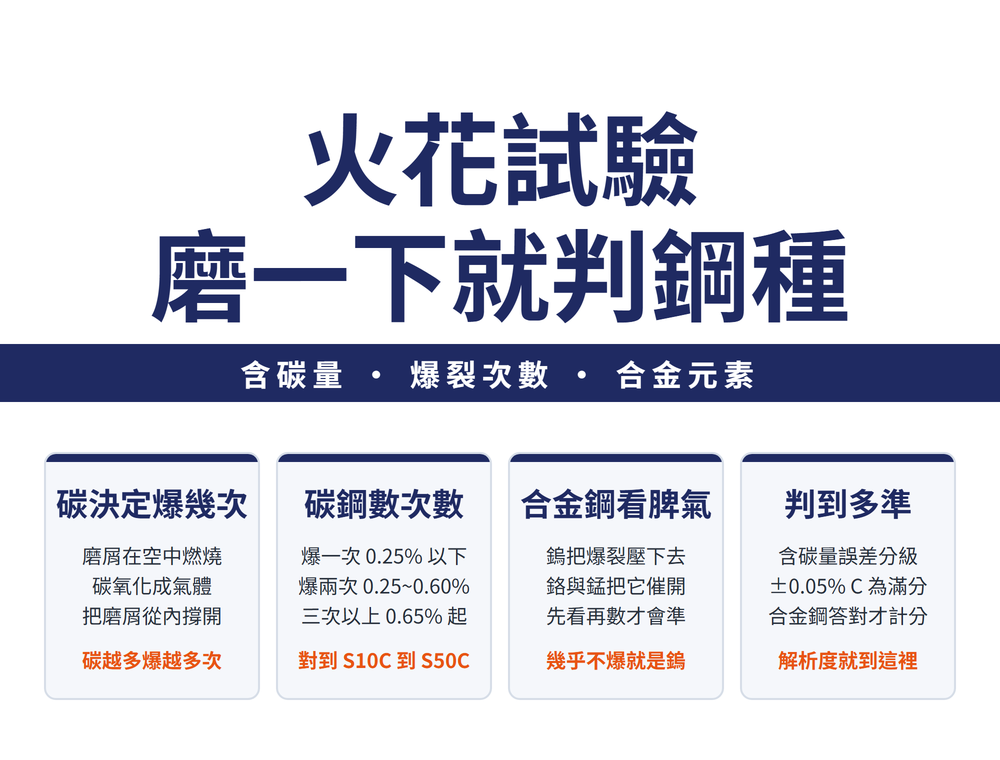
流線會爆開,是鋼裡的碳急速氧化成氣體,把磨屑從內部撐開。碳越多,爆得越多次——這是整個方法的支點。
⚠ 合金元素會插手:鎢把爆裂壓下去,鉻與錳把它催開。所以要分兩層看——先數爆裂定含碳量,再看火花被壓住還是被催開,定是不是合金鋼。
三、現場怎麼做
設備是一般砂輪機加氧化鋁砂輪。轉速與粒度依現場設備現況即可,重點不在參數,在條件穩定:同一台機、同一顆砂輪、同樣力道,比出來的差異才是材料的差異。
把料輕壓上砂輪,火花往斜前方噴,人站側邊看整條火束。背景要暗、光線不要直射,否則顏色與細節看不見。
🔑 看中段到尾段,不看根部——根部還在加速,細節糊成一片。砂輪怎麼挑怎麼裝,見〈磨刀具要用什麼砂輪、怎麼裝:磨料、形狀外徑與兩個高度差〉。
⚠ 安全:戴護目鏡、長料夾穩、確認砂輪無裂紋且護罩裝好。每次只需幾秒,不必把料按住不放。
四、碳鋼:數爆裂次數
碳鋼只有一個變數,最好判。挑一條看得清楚的流線,數它爆了幾次:
| 爆裂次數 | 長什麼樣子 | 含碳量(典型範圍) |
|---|---|---|
| 爆一次 | 四根分叉的星形,細線較粗;花量不多,尾部下垂成半弧 | 約 0.25% 以下 |
| 爆兩次 | 細線上再爆一次,分叉變多、線條清晰,出現小花與粉狀碎點 | 約 0.25%~0.60% |
| 爆三次以上 | 層層再爆,多而擁擠可佔整束四分之三;流線短而挺直、射力強 | 約 0.65% 以上 |
⚠ 含碳量是典型範圍、相對示意,用來把材料縮到一段,不是量測值。
🔑 縮到一段就能對牌號。JIS 的寫法很直接:S 後面的數字就是含碳量的一百倍——S15C 約 0.15%、S50C 約 0.50%。「爆兩次」大致落在 S30C 到 S50C,「爆一次」多半是 S10C 到 S20C。各國牌號怎麼對,見〈碳鋼與合金鋼國際牌號對照:AISI/SAE、JIS、DIN、EN 怎麼對〉。
五、合金鋼:先看被壓住還是被催開
合金鋼不要急著數。先看整束火花的脾氣——合金元素會把爆裂次數整個帶偏,這時數出來的次數不能拿去對含碳量。
| 火花的表現 | 哪個元素 | 常見是哪一群 |
|---|---|---|
| 幾乎不爆;流線細長、暗紅到赤橙、光很弱,尾端膨脹下垂成點狀 | 鎢(抑制) | 鎢系高速鋼,如 SKH 系列 |
| 爆得活躍而規矩;花形大、分叉多而細、碎粉多,火束黃中帶白亮 | 鉻(助長) | 含鉻工具鋼與鉻鉬鋼,如 SKD、SKS、SCM |
| 爆花核心大、呈白亮節點,花粉多、花形大,強度明顯大於同含碳量的碳鋼 | 錳(助長最甚) | 錳較高的合金結構鋼與彈簧鋼 |
🔑 最好認的是鎢。高速鋼幾乎不爆,只有極細的一兩條絲、顏色暗、手感硬得不尋常,放在一堆會爆的碳鋼裡非常突出。SKH 代號各代表什麼,見〈HSS 牌號解碼:SK/SKH/M/T/含鈷/粉末一次看懂〉。
⚠ 鉻與錳方向相同,不易分開:錳的節點更白亮、鉻的花形更大而碎粉更多。分不出來就不要硬判,記成「會被催開的合金鋼」已比「不知道」有用。
六、判到多準才算數
這題有現成答案。台灣熱處理乙級技術士技能檢定把火花試驗列為術科項目,測試材料就是 S10C 到 S50C 與 SKH、SKD、SKS、SCM 幾支合金鋼,評分標準把「準」寫成了數字:
| 判定項目 | 標準 |
|---|---|
| 碳鋼含碳量誤差 | ±0.05% C 滿分;±0.10% C 次之;±0.20% C 再次之;超過 0.20% C 不計分 |
| 合金鋼鋼種判定 | 答對才計分,答錯不計分,沒有部分分數 |
🔑 ±0.05% C 同時說明了兩件事:熟手真的判得到這個精度;而這個方法的解析度就到這裡——分得出 S30C 和 S50C,分不出同一支料的爐次差異。
怎麼練也清楚:備幾支已知牌號的試棒當基準,要判的磨一下、基準棒磨一下,兩條火束直接對比。比對比記憶可靠,同一台機條件自動一致。
七、這招的極限
它判不出牌號,只判得出一段。要確認是 S45C 還是 S50C、要材質證明,仍須送成分分析;火花試驗的定位是先縮小範圍,決定要不要送、送哪幾支。
⚠ 表面被改過的料會騙你。滲碳、滲氮把表層的含碳量整個換掉,磨表面讀到的是滲層不是心部。要先磨掉表層再試,或改用其他方法。滲層多厚、還能切多少,見〈滲碳滲氮件還能再切多少:滲層就是餘量上限,磨穿了硬度就沒了〉。
🔑 判完才是重點:知道含碳量落在哪一段、是不是合金鋼,接下來要決定刀具材質與切削條件,見〈材料硬度怎麼選刀:HB/HRC/HV 與刀具材質塗層對應〉。
八、常見問題 FAQ
Q:火花試驗需要專用設備嗎?
不需要,一般砂輪機加氧化鋁砂輪就可以。要控制的是觀察條件:同一台機、同一顆砂輪、背景夠暗。
Q:爆裂次數要數流線的哪一段?
中段到尾段。根部還在加速、細節糊成一片,爆裂層次與尾端形狀要到中後段才看得清楚。
Q:為什麼高速鋼幾乎看不到火花?
鎢會抑制爆裂,所以高速鋼只有極細的一兩條絲、顏色暗、光很弱。這反而是最好認的一組特徵。
Q:判出來可以當材質證明嗎?
不可以。它給的是含碳量的一段範圍與是否為合金鋼,要牌號或材質證明仍須送成分分析。
發布日期:2026-09-30|最後更新:2026-09-30









