
HSS 牌號解碼:SK/SKH/M/T/含鈷/粉末一次看懂
現場最常見的誤解是把 SK2 當成高速鋼。SK2 是碳工具鋼,不是 HSS(High Speed Steel 高速鋼)。真正的高速鋼在 JIS 是 SKH 字頭,含鈷與粉末冶金則是兩條進階分支。
一、先破題:SK2 是碳工具鋼,不是高速鋼
SK 是 JIS(日本工業規格)的碳工具鋼字頭,靠高碳量淬火得到硬度,沒有耐高溫的合金元素。切削一發熱就軟化。
| JIS 字頭 | 名稱 | 成分特徵 | 維持硬度溫度(典型) | 典型用途 |
|---|---|---|---|---|
| SK(如 SK2) | 碳工具鋼 | 高碳,幾乎不加合金 | 約 200°C 級 | 手工具、銼刀、沖頭 |
| SKS | 合金工具鋼 | 加少量鉻、鎢、釩 | 略優於 SK | 手用絲攻、圓鋸、冷作模具 |
| SKH | 高速鋼(HSS) | 高合金,部分再加鈷 | 約 600°C 級 | 銑刀、鑽頭、絲攻、成形刀 |
溫度層級為業界通用的典型值,用於區分材料等級,非本站量測;以型錄或標準為準。
順帶一提
JIS 現行版的碳工具鋼改以含碳量標示,舊記號 SK2 約當現行的 SK120 一類。看到舊圖面上的 SK1~SK7,對照現行標準表再下料。
二、SKH 與 AISI 的 M 系、T 系對照
AISI(美國鋼鐵協會)把高速鋼分成 T 系(鎢系)與 M 系(鉬系)。市售刀具以 M 系為主力。
數字只是編號,不是等級高低,不能拿大小比好壞。
| JIS SKH | 約當 AISI | 系統 | 定位 |
|---|---|---|---|
| SKH2 | T1 | 鎢系 | 最早的通用型 |
| SKH3 | T4 | 鎢系含鈷 | 加鈷,高溫硬度提高 |
| SKH4 | T5 | 鎢系高鈷 | 耐熱再提高,韌性下降 |
| SKH10 | T15 | 鎢系高釩高鈷 | 耐磨突出,研磨困難 |
| SKH51 | M2 | 鉬系 | 通用主力,最平衡 |
| SKH52 | M3 類 1 | 鉬系高釩 | 釩量高於 M2 |
| SKH53 | M3 類 2 | 鉬系高釩 | 釩量再高,耐磨再升 |
| SKH54 | M4 | 鉬系高釩 | 耐磨高,研磨性較差 |
| SKH55 | M35 | 鉬系含鈷 | 俗稱 Co5,難削材入門 |
| SKH56 | M36 | 鉬系含鈷 | 耐熱高於 M35 |
| SKH59 | M42 | 鉬系高鈷 | 俗稱 Co8,高硬度用 |
上表為業界通用的約當關係,非逐項成分相同;選料一律以各品牌原廠型錄為準,非本站量測。牌號只是起點,對應被削材與塗層的選法,見PMKNSH 選刀指南與依被削材選材料與塗層。
三、含鈷分級:Co5 與 Co8
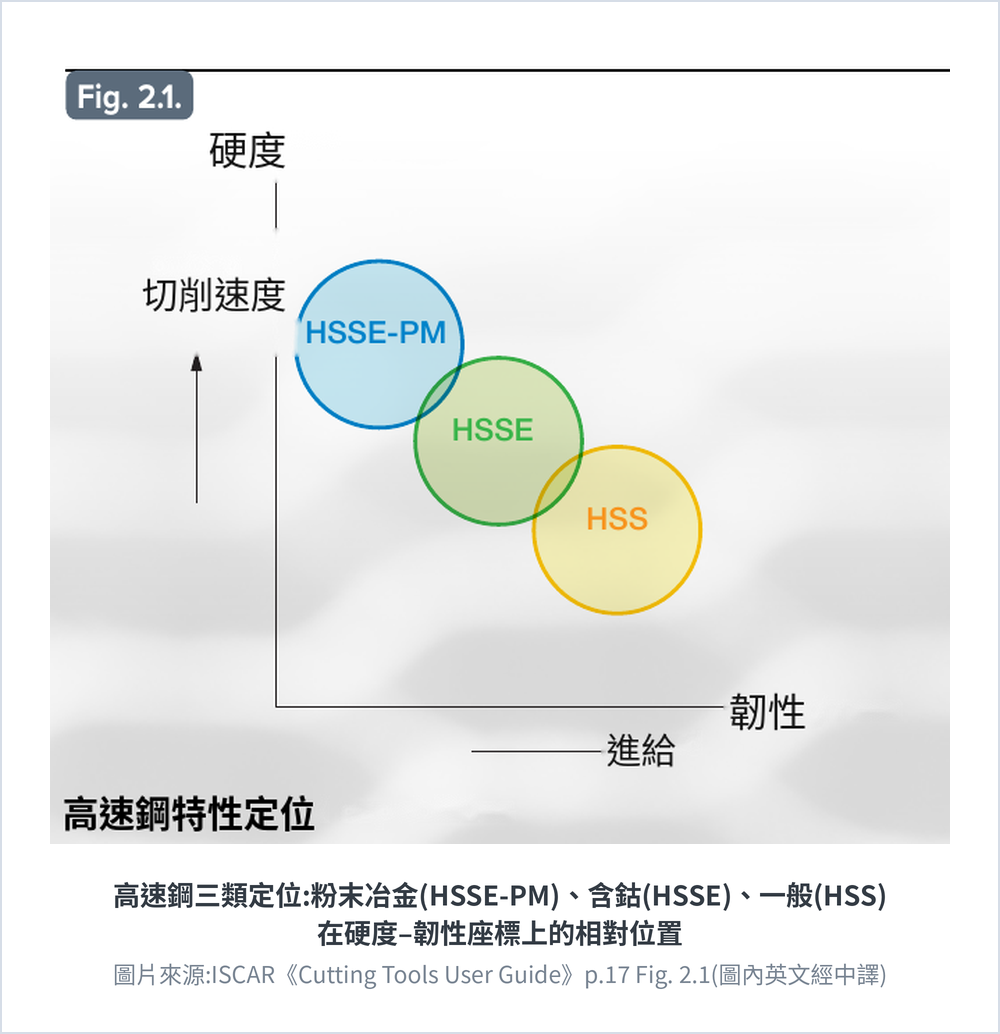
一般 HSS 撐不住時有兩條升級路線:加鈷提高高溫硬度,改用粉末冶金改善組織均勻度。兩條可以疊加,代價都是成本。
鈷本身不形成碳化物,作用是撐住高溫下的基地硬度;代價是變脆、研磨性下降。
| 俗稱 | 約當牌號 | 典型含鈷量 | 什麼時候用 | 要注意 |
|---|---|---|---|---|
| 一般 HSS | SKH51 / M2 | 不含鈷 | 碳鋼、鑄鐵、通用加工 | 最泛用,先從這裡試 |
| Co5 | SKH55 / M35 | 約 5%(典型) | 不鏽鋼、較高硬度鋼 | 較脆,吃震動與夾持 |
| Co8 | SKH59 / M42 | 約 8%(典型) | 鈦與耐熱合金、低速大負荷 | 更脆,需剛性足夠的機台 |
含鈷量為各牌號的典型值,以型錄或標準為準,非本站量測。難削材的整體策略,見耐熱合金與鈦加工指南。
四、粉末冶金:同一個牌號也分兩種
PM(Powder Metallurgy 粉末冶金)是把霧化粉末等靜壓後燒結成材,碳化物細小均勻;傳統熔鑄 HSS 會有粗大碳化物與偏析,是崩刃的起點。
| 項目 | 熔鑄 HSS | PM-HSS |
|---|---|---|
| 碳化物型態 | 粗大、易偏析 | 細小均勻 |
| 韌性與耐磨 | 互相拉扯,只能取捨 | 同配方下可同時提高 |
| 高合金配方 | 高釩高鈷易脆化 | 支撐高釩高鈷,上限更高 |
| 研磨與尺寸穩定 | 高釩牌號研磨困難 | 研磨性佳,變形較小 |
| 成本 | 低 | 高,同牌號明顯較貴 |
採購提醒:型錄寫「M42」不等於寫「PM-M42」,同牌號的熔鑄版與粉末版表現差一截,詢價時要把製程問清楚。
HSS 常再搭氮化、蒸汽處理或 PVD 塗層拉壽命。塗層種類,見常見刀具塗層材質一覽;製程差異,見PVD 與 CVD 塗層差異。
原廠對照:粉末冶金(HSSE-PM)、含鈷(HSSE)與一般(HSS)在硬度–韌性座標上的相對位置,見下圖。
五、HSS 與鎢鋼的分工:什麼時候不必換
鎢鋼(碳化鎢基燒結合金)硬度與耐熱都高於 HSS,但兩者是分工,不是誰淘汰誰。
| 項目 | HSS | 鎢鋼 |
|---|---|---|
| 硬度與耐熱 | 較低,約 600°C 級 | 明顯較高 |
| 韌性 | 高,耐衝擊與斷續切削 | 較脆,怕震動 |
| 重磨與成形 | 容易重磨,複雜刃形好做 | 需專用砂輪與技術 |
| 對機台的要求 | 舊機也用得動 | 要有轉速與剛性 |
| 成本 | 低 | 高 |
| 典型場合 | 絲攻、拉刀、鋸片、小批量 | 高效率量產、難削材 |
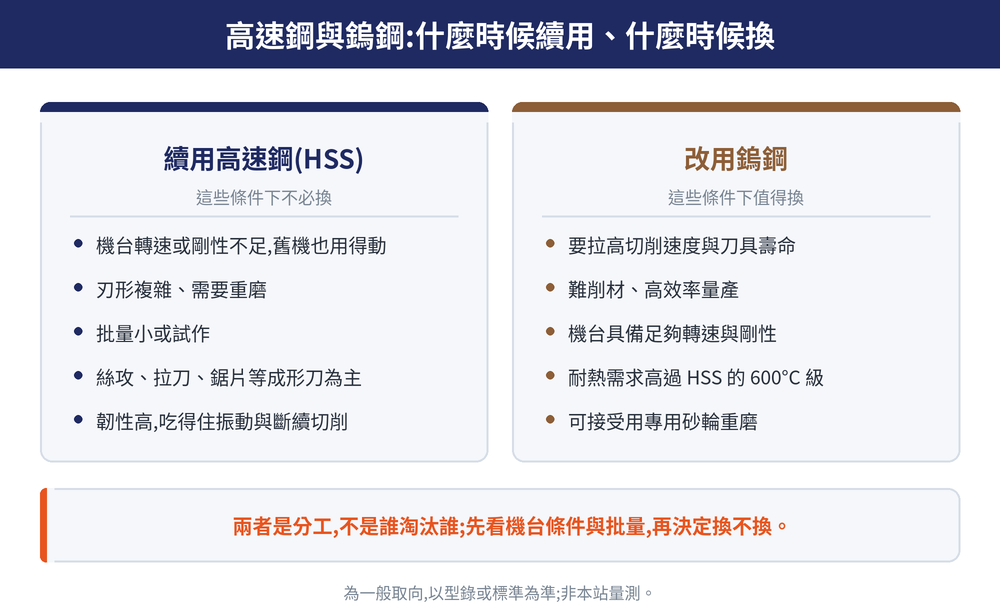
判斷原則:機台轉速或剛性不足、刃形複雜要重磨、批量小,HSS 仍是正解;要拉切削速度與壽命才換鎢鋼。
速度與進給的換算,見車削加工計算公式大全;銑刀端的取捨,見鎢鋼 vs HSS 銑刀怎麼選;鎢鋼牌號的讀法,見鎢鋼解碼;依刀型選材,見刀具材質怎麼選;硬度標示互換,見硬度換算表;材料全景,見切削刀具材料大全。
最後更新:2026-07-31
六、常見問題 FAQ
Q:SK2 可以當高速鋼用嗎?
不行。SK2 是 JIS 的碳工具鋼,沒有耐高溫的合金元素,典型上約 200°C 級就明顯軟化。要在切削熱下維持硬度必須用 SKH 字頭。
Q:SKH51 和 M2 是同一種材料嗎?
是業界通用的約當關係,同屬鉬系通用型,但成分區間並非逐項相同。實際規格以各品牌原廠型錄為準。
Q:含鈷 HSS 一定比較好嗎?
不一定。鈷提高高溫硬度,適合難削材,但也更脆、更吃機台剛性與夾持穩定度。一般碳鋼加工用 SKH51 通常更划算。
Q:粉末冶金 HSS 值得多花那筆錢嗎?
看工況。高釩高鈷配方、難削材、要求壽命與尺寸穩定時值得;一般通用加工用熔鑄的 SKH51 就足夠。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具現貨品項。
本篇屬〈刀具材料與塗層完整導讀:先分清楚基材與塗層,再從被削材反推該用哪支〉這條線,整條線該從哪讀到哪見該篇。









