
材料硬度怎麼選刀:HB/HRC/HV 與刀具材質塗層對應
同樣一把鎢鋼銑刀,切軟鋼游刃有餘,切淬火鋼可能一刀就崩。這篇幫你決定該用什麼刀:先看被削材硬度落在哪一階,再決定刀具材質與該配的塗層。HB、HRC、HV 三套硬度怎麼互相對照,以及每一階分別開得出哪些選擇,都在裡面。
一、先看懂三大硬度單位
硬度不是一個數字,而是三套量測系統。單位選錯,連比較都無從談起。
| 單位 | 適用範圍 | 特點 |
|---|---|---|
| HB 布氏 | 軟到中等:退火鋼、鑄鐵、有色金屬 | 壓痕大、讀值穩;不適薄件與高硬材 |
| HRC 洛氏 C | 中到高:調質、淬火鋼,約 HRC 20–70 | 量測快、工件現場最常用 |
| HV 維氏 | 全範圍與表面/薄層:滲氮層、塗層 | 壓痕小、精細,適合薄層與微區 |
適用範圍與 HRC 20–70 為典型取向,實際量測範圍以各硬度計標準與型錄為準。
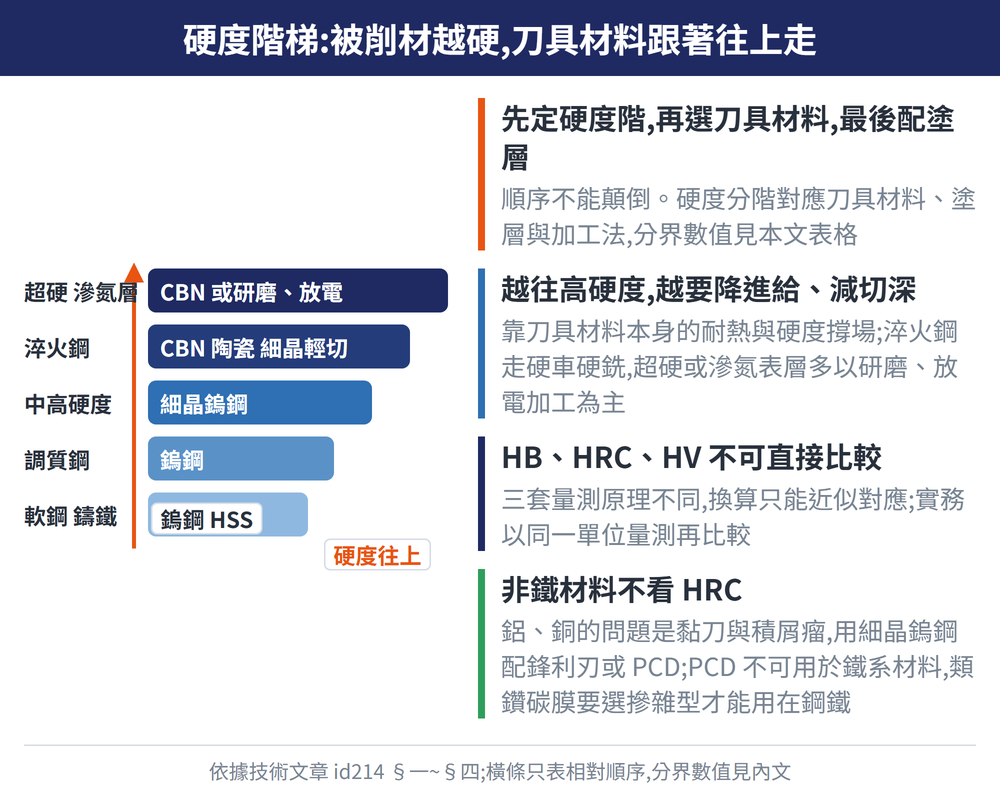
三套單位量測原理不同,不可直接互相比較;要換算請查硬度換算表,且換算為近似對應、非等值。
二、硬度階梯 → 刀具材質怎麼選
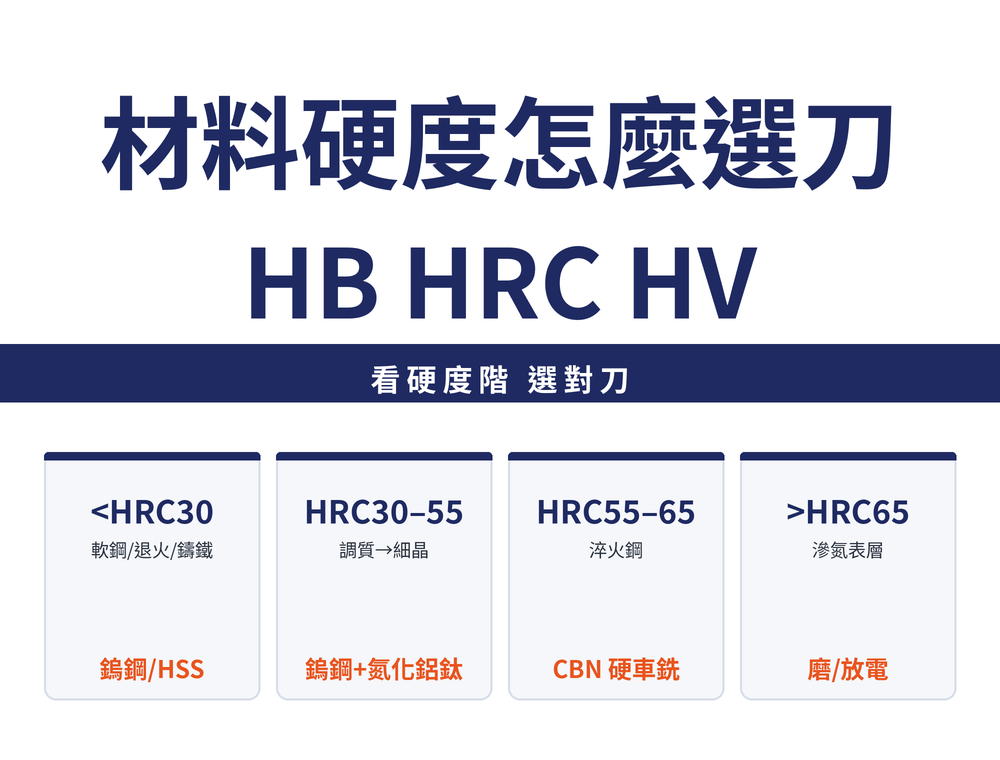
把被削材硬度分階,直接對應刀具材料、塗層與加工法,是選刀最實用的一張表。
| 硬度範圍 | 刀具材料 | 塗層 | 加工法 |
|---|---|---|---|
| < HRC 30(軟鋼/退火/鑄鐵) | 鎢鋼 P/K 類,亦可 HSS | 氮化鈦系/氮化鋁鈦 | 一般車、銑、鑽 |
| HRC 30–45(調質鋼) | 鎢鋼 | 氮化鋁鈦 | 一般切削 |
| HRC 45–55 | 細晶鎢鋼 | 氮化鋁鈦 | 可硬銑,參數放保守 |
| HRC 55–65(淬火鋼) | CBN/PCBN、細晶鎢鋼(輕切)、部分陶瓷 | 氮化鋁鈦(鎢鋼刀) | 硬車硬銑,低進給、淺切深 |
| > HRC 65 或滲氮表層 | CBN,或不切削 | — | 研磨、放電加工為主 |
硬度分階與刀具/塗層對應為典型取向,實際以刀具型錄與標準為準;切削速度 vc、每齒進給 fz 不在此編列,請依機台與型錄設定。
愈往高硬度,愈要降進給、減切深、靠刀具材料本身的耐熱與硬度撐場;完整材料與塗層對照見依被削材選刀具材料與塗層與切削刀具材料大全。淬火鋼硬車硬銑細節見H 類高硬度鋼加工指南。
三、非鐵材料不看 HRC
鋁、銅等非鐵材料不看 HRC。它們的問題不是硬,而是黏刀與積屑瘤。
對策是細晶鎢鋼配鋒利刃、聚晶鑽石 PCD 或類鑽碳膜,以鋒利與抗黏著取勝。
關鍵禁忌:聚晶鑽石 PCD 不可用於鐵系材料——高溫下碳與鐵反應(石墨化),刀具急速磨損。鐵系硬材仍靠 CBN、陶瓷或鎢鋼。類鑽碳膜(DLC)不在此限:加入摻雜原子後可加工鋼鐵,分界見〈DLC 類鑽碳膜怎麼用〉。
四、一句話選刀邏輯
把流程收成一句:先定被削材與硬度階 → 選刀具材料 → 再配塗層製程與材質。順序不能顛倒。
塗層 PVD 與 CVD 的差異與選用見PVD 與 CVD 塗層差異與選用指南;材料與塗層總對照見依被削材選刀具材料與塗層。硬度會隨熱處理狀態變動,交貨狀態如何影響加工見熱處理如何影響加工性。
最後更新:2026-10-21
五、常見問題 FAQ
Q:HB、HRC、HV 可以直接換算比較嗎?
不能直接比較。三者量測原理不同,只能透過換算表做近似對應、非等值,且高硬與軟材區間換算誤差不一,實務以同一單位量測再比較最可靠。
Q:幾 HRC 以上就得用 CBN?
典型取向約 HRC 55 以上進入 CBN/PCBN 的主場;HRC 45–55 之間細晶鎢鋼加氮化鋁鈦仍可硬銑,實際界線隨刀具能力與加工條件而移動。
Q:淬火鋼一定要磨、不能車銑嗎?
不一定。HRC 55–65 可用 CBN 或部分陶瓷做硬車硬銑,搭配低進給、淺切深;但超過約 HRC 65 或滲氮表層,通常仍以研磨、放電加工為主。
Q:切鋁可以用切鋼的刀嗎?
不建議。鋁看的是黏刀與積屑瘤,需要鋒利刃與抗黏著的細晶鎢鋼、PCD 或類鑽碳膜;而 PCD 不可切鐵系,類鑽碳膜也要選摻雜型才能用在鋼鐵,兩邊的刀不能直接互換。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具現貨品項。
本篇屬〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉這條線,整條線該從哪讀到哪見該篇。









