
先端絲攻是什麼:排屑方向與通孔加工應用
先端絲攻(Point Tap / Spiral Point Tap)是一種切屑向前排出的攻牙工具,特別適合通孔加工。其前端斜角切削設計具導向能力,可降低切削阻力並提升加工效率。相較螺旋絲攻與直槽絲攻,先端絲攻在排屑方向、加工穩定性與適用孔型上有明顯差異,是 CNC 攻牙中最常見且高效率的工具之一。
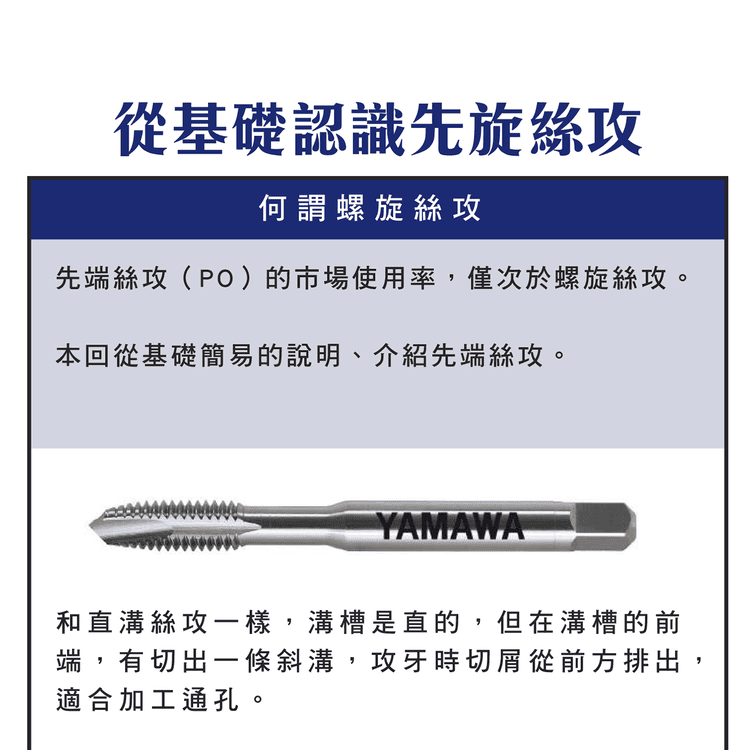
一、什麼是先端絲攻
先端絲攻是一種切削型絲攻,溝槽為直槽、前端具斜角切削設計,切屑往加工方向「向前」排出。主要用於通孔攻牙與高效率加工。
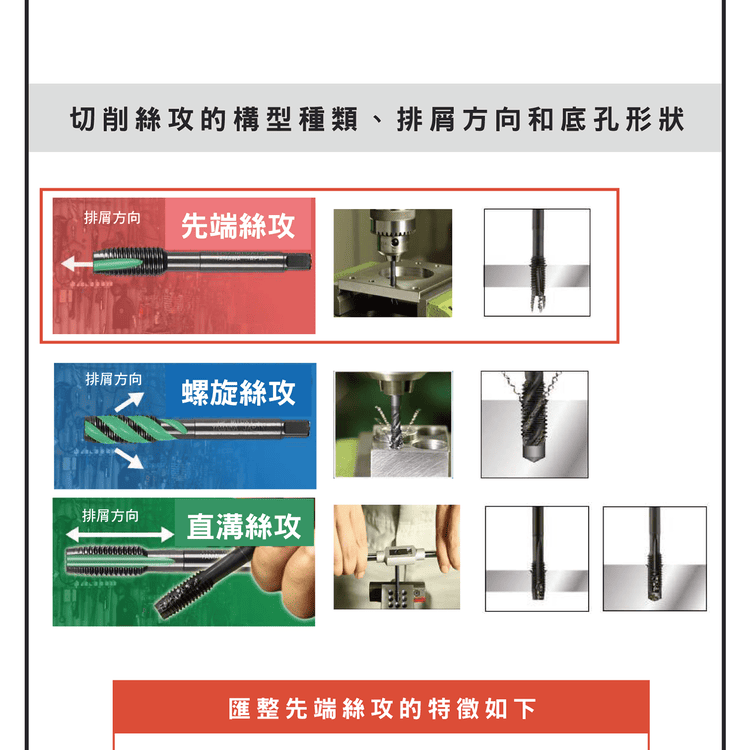
二、排屑方向與優點
切屑沿加工方向向前排出、不堆積於孔內,可降低堵屑風險、提升加工穩定性,適合連續與高速加工。
三、三種絲攻比較
| 絲攻類型 | 排屑方向 | 適用孔型 |
|---|---|---|
| 先端絲攻 | 向前 | 通孔 |
| 螺旋絲攻 | 向上 | 盲孔 |
| 直槽絲攻 | 無固定方向 | 一般用途 |
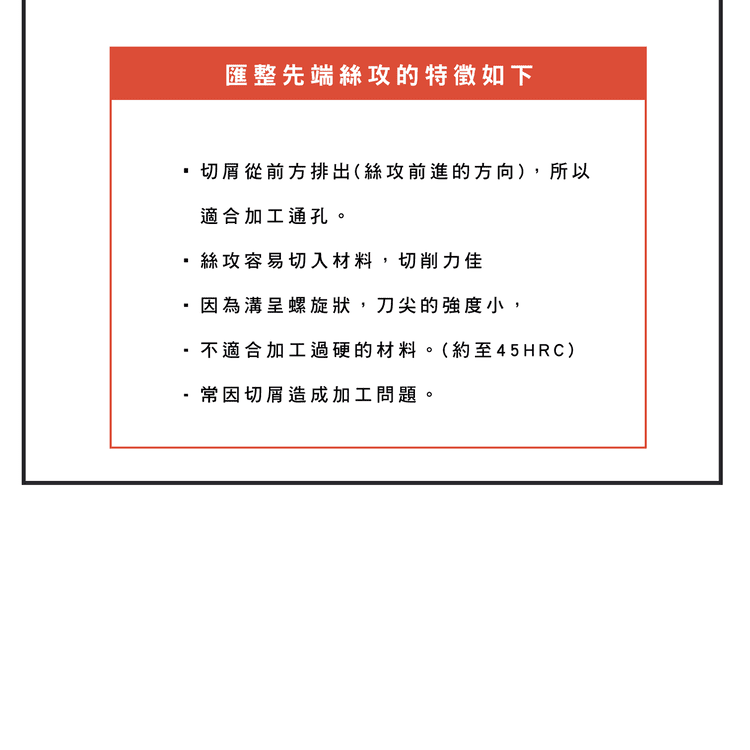
四、加工特性與限制
| 加工優勢 | 限制 |
|---|---|
| 抗折強度高(淺直溝構型)、切削扭力最小、切屑向前排出順暢 | 主要適用通孔;盲孔因切屑無出口易堆積,應改用螺旋絲攻 |
常見問題是切屑堆積造成加工不良,因此需保持切屑順暢排出、避免回流。
五、選用建議
| 加工條件 | 建議 |
|---|---|
| 通孔加工 | 優先使用先端絲攻 |
| 盲孔加工 | 改用螺旋絲攻 |
| 高硬度材料 | 使用特殊材質/塗層絲攻 |
扭力比較見〈先端絲攻扭力解析〉;各型號見〈先端絲攻系列介紹〉;工具總覽見〈螺紋工具規格表〉;底孔見〈螺紋底孔徑表(公制)〉。
常見問題 FAQ
Q:先端絲攻和螺旋絲攻怎麼分?
先端絲攻切屑「向前」排出,適合通孔;螺旋絲攻切屑「向上」帶出,適合盲孔。孔型決定選擇:通孔用先端、盲孔用螺旋,以避免切屑堆積在孔底。
Q:先端絲攻可以攻盲孔嗎?
不建議。先端絲攻切屑往前排,盲孔沒有出口,切屑會堆在孔底造成卡刀或爛牙。盲孔應改用螺旋絲攻讓切屑往上帶出。
Q:先端絲攻適合高硬度材料嗎?
先端絲攻淺直溝、心徑大、抗折強度高,原廠沒有替它訂可加工硬度上限(螺旋絲攻約至 45HRC)。但這不代表泛用型什麼硬度都能攻:調質後的高碳鋼、合金鋼,一般泛用絲攻難以加工、磨耗劇烈,量產要改用調質材專用型號,見〈先端絲攻系列介紹〉。
Q:為什麼先端絲攻常用於量產?
因為切屑向前排出、扭力低、加工穩定,適合 CNC 高速與自動化產線的通孔攻牙,能維持一致品質並提升效率,是量產最常用的絲攻之一。
發布日期:2026-07-23|最後更新:2026-10-31
本主題的完整導讀見〈螺紋加工完整導讀〉與〈排屑控制完整導讀〉。
看完還是不確定選哪一支?
先端絲攻現貨規格可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。









