
先端絲攻系列介紹:直槽 PO 與螺旋 SL 型號選用
先端絲攻的型號表看起來一長排,難的不是查表,是決定自己該落在哪一格。這篇幫你把選型拆成三個先後問題:要直槽還是螺旋先端、工件材料屬於哪一群、孔深與供油方式要不要特殊設計。標準型、不鏽鋼用、高碳鋼用、難削材專用、帶油孔與深孔型各自的守備範圍都在裡面,看完你可以對著自己的工件與孔況挑出該問的型號。
一、先端絲攻系列概述
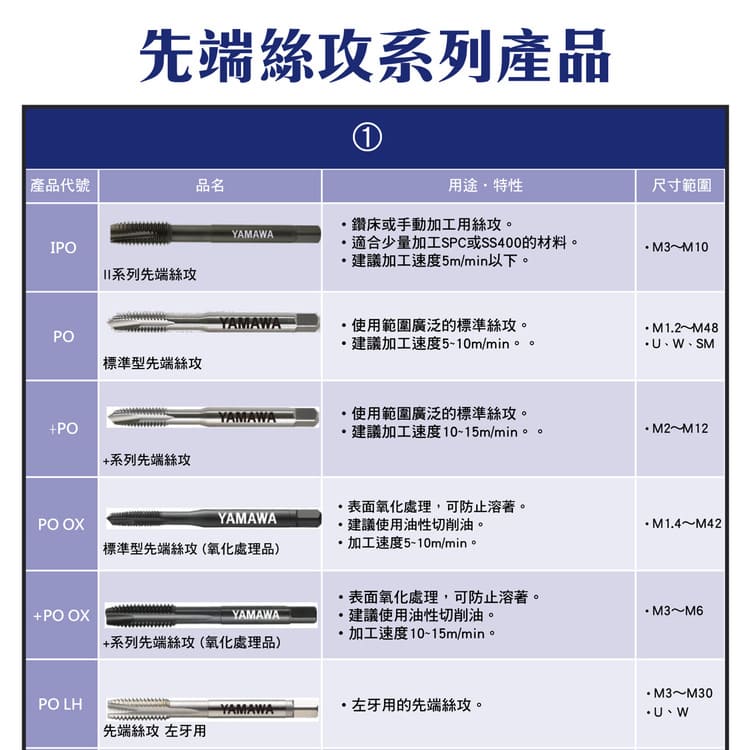
先端絲攻(Spiral Point Tap)切屑向前排出、適用通孔加工、扭力低效率高。本系列依用途與材質分為「直槽型(PO 系)」與「螺旋型先端(SL 系)」兩大類。常見加工範圍約 M1.2~M48,部分型號支援 UN、W 等英制螺紋。
二、直槽型先端絲攻(PO 系,原廠示例)
| 型號 | 用途與適用材料 |
|---|---|
| IPO | 標準型,一般碳鋼(如 SS400),M3~M10,建議加工速度5 m/min以下 |
| PO | 標準型,一般碳鋼(如 SS400),M1.2~M48,建議加工速度5–10 m/min |
| +PO | 標準型,一般碳鋼(如 SS400),M2~M12,建議加工速度10–15 m/min |
| PO OX / +PO OX | 表面氧化處理,提升抗沾著與耐磨,適合油性切削 |
| PO LH | 左牙專用,特殊旋向加工 |
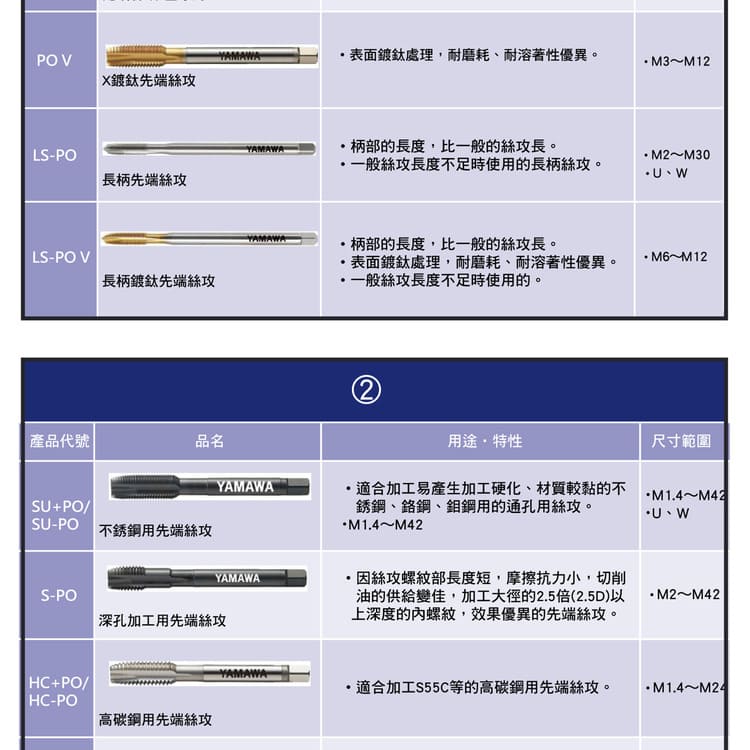
| PO V | 表面鍍層,耐磨與耐沾著性佳 |
| LS-PO / LS-PO V | 長柄設計,深孔或長孔加工 |
| SU-PO | 不鏽鋼加工,適合黏性高材料 |
| HC-PO | 高碳鋼加工(如 S55C) |
| EH-PO | 高硬度材料(約 25~35HRC) |
| PM-PO | 高硬材料(35~45HRC),模具鋼與合金鋼 |
| MC-PO | 內部給油設計,提升潤滑與排屑 |
| ZEN-P | 鎳合金加工,耐蝕與耐熱性佳 |
| S-PO | 深孔加工,切削油供給效率佳 |
三、螺旋型先端絲攻(SL 系,原廠示例)
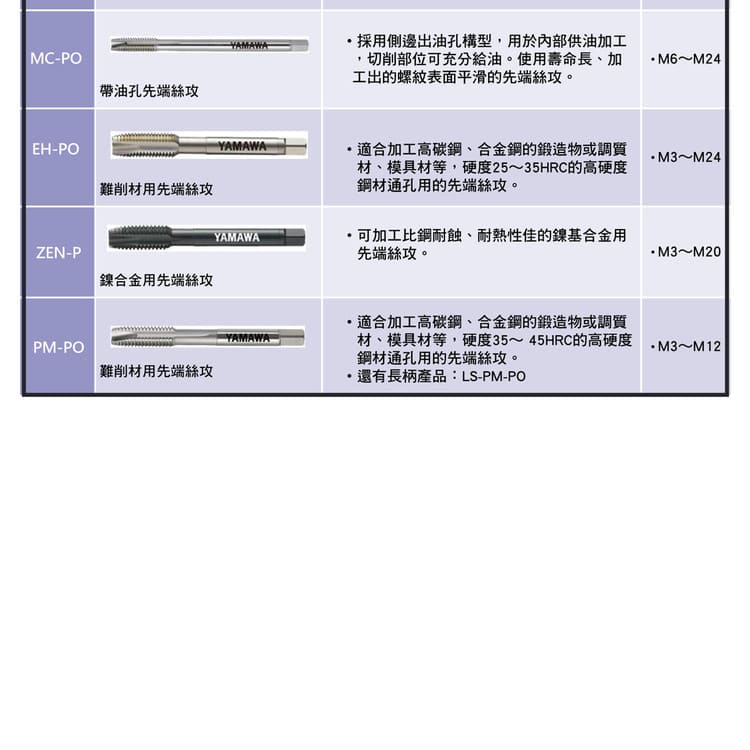
螺旋型先端結合「前排屑」與「螺旋溝槽」,在高速加工下維持穩定排屑與低扭力。
提醒:此處「螺旋型先端(SL系)」是「先端(螺尖)絲攻+螺旋溝槽」的複合設計,仍以通孔加工為主,與一般泛稱的「螺旋絲攻(螺旋槽絲攻,適用盲孔)」是不同工具,請依實際孔型與排屑需求選用,避免混淆。
| 型號 | 適用材料 | 尺寸範圍 |
|---|---|---|
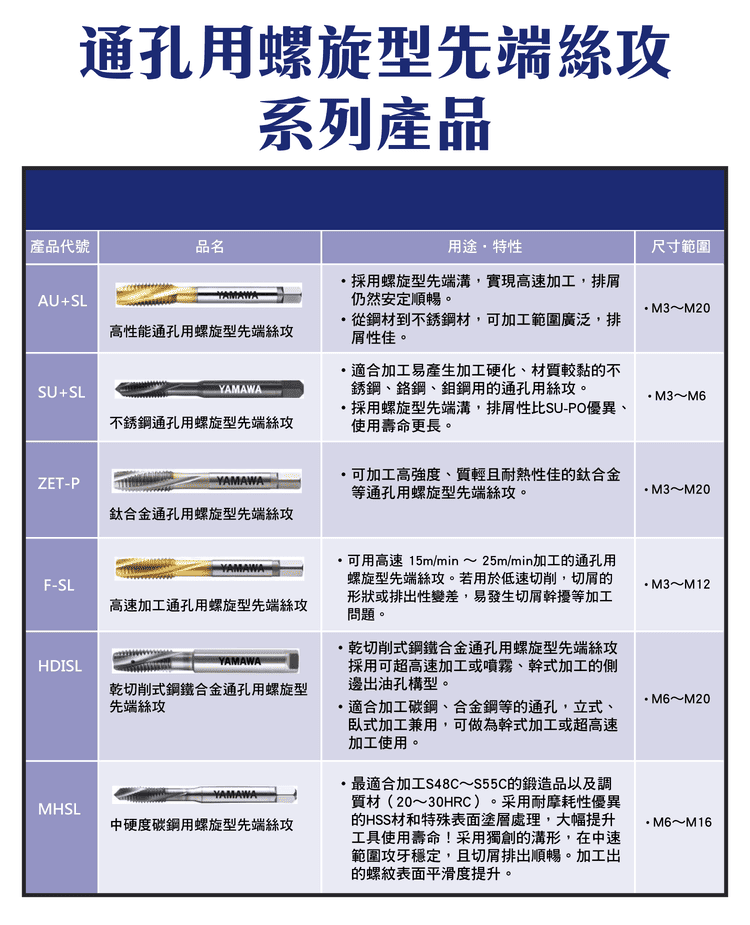
| AU+SL | 高性能通孔用,一般鋼材至不鏽鋼 | M3~M20 |
| SU+SL | 不銹鋼、鉻鋼、鉬鋼(易加工硬化、材質較黏) | M3~M6 |
| ZET-P | 鈦合金、高強度輕量材料 | M3~M20 |
| F-SL | 高速加工(約 15–25 m/min),低速易排屑不良 | M3~M12 |
| HDISL | 乾式/微量潤滑,碳鋼、合金鋼 | M6~M20 |
| MHSL | 中硬度材料(約 20–30HRC),S48C~S55C、調質鋼 | M6~M16 |
※ 上述型號、加工速度與尺寸為原廠示例,實際規格與適用條件請以刀具原廠型錄為準。
四、選用邏輯
| 選用依據 | 建議型號方向(示例) |
|---|---|
| 不鏽鋼 | SU-PO / SU+SL |
| 高碳鋼 | HC-PO / MHSL |
| 高硬材料 | EH-PO / PM-PO |
| 鈦合金 | ZET-P |
| 深孔 | S-PO / 長柄 LS-PO |
| 高速加工 | 標準型/塗層型 / F-SL |
先端概念見〈先端絲攻是什麼〉;扭力比較見〈先端絲攻扭力解析〉;工具總覽見〈螺紋工具規格表〉;底孔見〈螺紋底孔徑表(公制)〉。
常見問題 FAQ
Q:直槽型(PO)和螺旋型先端(SL)怎麼選?
兩者都是先端(前排屑)、適合通孔。直槽型(PO)通用、型號齊全;螺旋型先端(SL)加了螺旋溝槽,高速加工排屑更穩、低扭力,適合高速量產與黏性材料。依材料與速度需求選擇。
Q:不鏽鋼要用哪個型號?
不鏽鋼黏性高,建議用專用型號(如 SU-PO 或螺旋型 SU+SL,原廠示例),排屑與耐沾著較佳。並搭配適當切削油與底孔,降低黏刀與斷刀。
Q:高硬度模具鋼可以用先端絲攻嗎?
可以,但要選高硬材專用型號(如 EH-PO 約 25~35HRC、PM-PO 約 35~45HRC,原廠示例)。先端絲攻本身抗折強度高,原廠沒有替它訂硬度上限;問題在泛用型不是為調質後的硬材設計,攻起來磨耗劇烈,所以依硬度選對型號與塗層。
Q:深孔通孔攻牙選什麼?
深孔建議用長柄(LS-PO)或帶內部給油/深孔設計型號(如 S-PO、MC-PO,原廠示例),確保切削油到達與排屑順暢,避免深處堵屑。
發布日期:2026-07-23|最後更新:2026-10-31
本主題的完整導讀見〈螺紋加工完整導讀〉與〈排屑控制完整導讀〉。
看完還是不確定選哪一支?
先端絲攻規格齊全,可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。









