
螺紋為什麼會鬆:30° 楔形斜面怎麼解,BT 與 TT 怎麼選
螺栓鎖到規定扭力還是會鬆,多半不是扭力不夠,而是標準 60° 牙型本身留了一條徑向間隙。這篇說明螺紋鬆脫的力學根源、傳統防鬆方案各自犧牲了什麼,以及在內螺紋牙峰加一道 30° 楔形斜面為什麼能同時解決橫向鬆動與負載集中兩個問題。
一、螺紋會鬆,不是它壞了
螺紋緊固件本來就是設計成可以拆開的——真要永遠不分離,直接焊死就好,不必留下維修與更換的可能。
「可拆」與「絕不鬆脫」在物理上是同一件事的兩面。所以防鬆不是在修一個缺陷,而是在保留可拆這個前提下,另外加一道機制。理解這一點,才看得懂後面每一種方案為什麼都要犧牲一點東西。
二、成因是震動,不是扭力不夠
現場最直覺的反應是「再鎖緊一點」。但力學上剛好相反:即使扭力已經正確施加,震動與動態負載仍會讓鎖得最緊的螺栓逐漸鬆開。
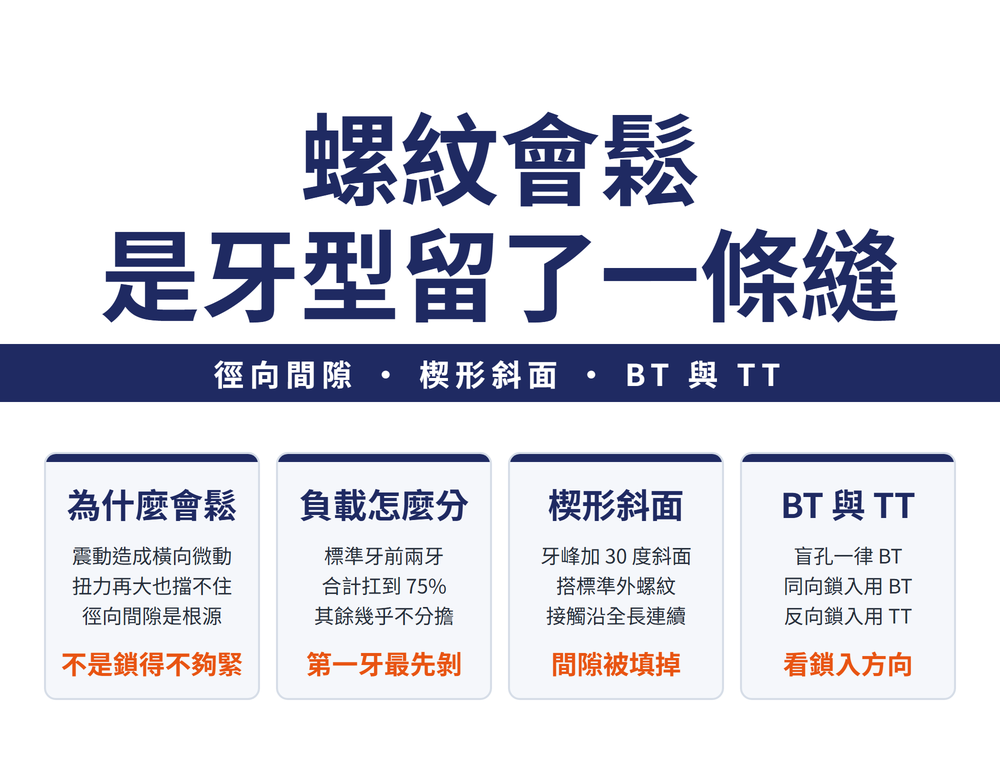
原因是問題根源在橫向的微幅運動,不是軸向鎖緊力不足。軸向的力再大,擋不住橫向那一個自由度。
⚠ 所以「把扭力規格調高」不是萬用解方;調過頭還會把螺栓拉進塑性區。
三、根源:60° 牙型留下的那條徑向間隙
標準螺紋在螺栓外徑與螺孔之間留有一段徑向間隙,它是為了讓螺栓旋得進去,卻同時提供了橫向運動的空間——震動一來,螺栓就在這條縫裡一點一點退出來。
同一個牙型還有第二個副作用:負載集中。傳統螺孔的前兩牙可能承受高達 75% 的負載,其餘的牙幾乎不分擔——第一牙因此成為最容易剝牙的位置,對軟金屬螺栓還會造成疲勞。
牙型角本身怎麼比較,見〈螺紋牙型完整解析:60°三角牙、55°惠氏牙、梯形牙與圓形牙比較〉。
四、傳統防鬆方案各自犧牲了什麼
| 方案 | 局限 |
|---|---|
| 鎖定墊圈 | 有幫助,但非萬無一失 |
| 液體膠合劑 | 有效,但成本高、拆卸困難、清潔耗時 |
| 齒形鎖 | 安全性不優於墊圈,且會損傷工件表面 |
| 雙螺帽 | 難以同時達到兩顆螺帽的正確扭矩 |
| 尼龍墊圈 | 能吸收震動,但無法承受高扭矩 |
五種方案都在解同一個問題,但各自犧牲的東西不同——成本、可拆卸性、表面完整性、承載能力。沒有一種是全面解方,這正是把答案往牙型本身找的理由。
五、30° 楔形斜面怎麼解
做法是在標準 60° 側腹角的基礎上,於內螺紋牙峰增加一個 30° 的楔形斜面,外螺紋維持標準規格(英制 2A、公制 6g)。
螺栓旋緊時,斜面與螺栓牙頂形成沿整條螺紋長度的連續接觸,徑向間隙被填掉,橫向那個自由度就沒有了。
| 牙型 | 負載怎麼分 |
|---|---|
| 標準 60° 牙 | 前兩牙合計最高達 75%,末端幾乎不分擔 |
| 加 30° 楔形斜面 | 首牙約 17%、末牙約 12.5%,全長均布 |
🔑 一個牙型改動同時解決兩個問題:消除間隙擋住橫向鬆動,均布負載讓第一牙減壓。附帶四個好處——不必加膠或加零件、溫度不影響鎖固、可重複鬆緊、用標準螺栓就好。
六、BT 與 TT:斜面要朝鎖入方向
楔形斜面是有方向性的:必須朝著鎖入(受力)方向傾斜才有效。所以同一個螺紋規格會分成兩種。
| 代號 | 斜面方向 | 用在哪 |
|---|---|---|
| BT(Back Taper) | 向後 | 盲孔;或鎖入方向與攻牙方向相同的通孔 |
| TT(Top Taper) | 向前 | 鎖入方向與攻牙方向相反的通孔 |
📌 判準不是孔的形式,是鎖入方向與攻牙方向的關係。盲孔只有一個方向可走,一定是 BT;通孔要先問螺栓從哪一端鎖進去。
標稱寫法上,這類輪廓以字母 LK 標示、放在螺紋尺寸之前,BT 或 TT 則附在標稱之後。
七、量規:這種螺紋沒有通用標準
這是選型時最容易踩到的一格:楔形斜面防鬆螺紋沒有像 DIN 那樣的通用標準,各家的極限尺寸可能不同。
市面上有兩個代表品牌,源頭是 1979 年的同一項專利(專利已過期)。兩者形式與功能相同,卻不可互換,差別就在細微的尺寸公差。
因此檢驗一律用對應廠牌的專用量規,採 GO/NO-GO 兩件式組合。若螺紋是以車牙或螺紋銑削加工出來的,另建議加一支 HRPG 量規——它量的是斜面下緣角度,一般通止塞規量不出這一項。
八、常見問題 FAQ
Q:把扭力鎖大一點,是不是就不會鬆了?
不會。鬆脫的根源是震動造成的橫向微幅運動,不是軸向鎖緊力不足——即使扭力已正確施加,震動與動態負載仍傾向讓最緊的螺栓鬆開。真正要處理的是徑向間隙。
Q:用了楔形斜面螺紋,還需要特製螺栓嗎?
不需要。斜面加在內螺紋這一側,外螺紋維持標準規格即可——英制 2A、公制 6g。這也是它比膠合劑實用的地方:不必額外備料,溫度變化也不影響鎖固,而膠合劑會受熱改變固化或軟化行為。
Q:通孔該選 BT 還是 TT?
看螺栓鎖入的旋轉方向與當初攻牙的方向是否一致:一致選 BT,相反選 TT。盲孔只有一端進得去,鎖入方向必然與攻牙方向相同,所以一律是 BT。判準是方向關係,不是孔的形式。
Q:可以用別家的量規檢驗嗎?
不建議。這類螺紋沒有通用標準,各廠牌的極限尺寸可能不同,兩個代表品牌形式功能相同也不可互換。請用對應廠牌的專用量規,採 GO/NO-GO 兩件式;車牙或銑削出來的另加 HRPG 量規量斜面下緣角度。
螺紋的種類與標準怎麼分,見〈螺紋種類總覽:內外徑、牙型角與標準〉;另一個靠改牙型解決力學問題的例子,見〈鋸齒形螺紋是什麼:單向受力的動力傳送牙,美制與公制是兩套〉;螺紋加工的全景入口見〈螺紋加工完整導讀:內螺紋、外螺紋與規格查表怎麼找〉。
發布日期:2026-09-21|最後更新:2026-09-21









