
熱處理件收回來不對怎麼判:硬度不均、變形,與放兩天才裂的那一種
熱處理件送回來,精加工卻不順:刀具磨耗忽快忽慢、尺寸對不上、放兩天還裂開。這篇把收件當下該量的三件事排出來,並說明每一種徵象對應到你的加工要改什麼——是換刀、重留餘量,還是先別急著精加工。
一、先分清楚:是熱處理沒做好,還是你的加工要跟著改
熱處理是委外製程,現場能改的只有自己這一段。所以收件時要問的不是「他做得對不對」,而是這批件在我機台上會發生什麼、我要改什麼。
各狀態本身好不好切,見〈熱處理如何影響加工性:退火淬火回火滲氮全解析〉;熱處理排在哪一刀之前,見〈加工順序怎麼排:階段劃分、工序集中或分散、熱處理插在哪〉。那兩篇都假設熱處理是成功的,這篇講的是它沒成功的時候。
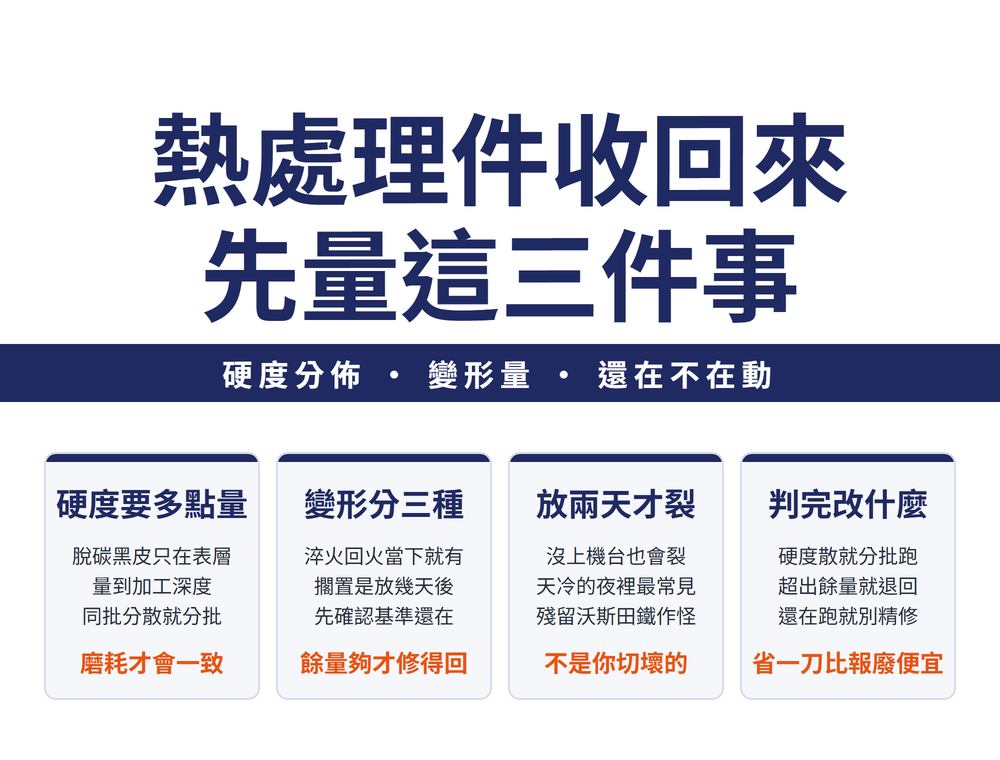
二、收件先量三件事
三件事對應三種完全不同的處置,順序不要顛倒:
| 量什麼 | 怎麼量 | 不對的話影響誰 |
|---|---|---|
| 硬度分佈 | 同一件多點量,不要只量一點 | 刀具磨耗與切削條件 |
| 變形量 | 對基準面量,先確認基準還在不在 | 餘量夠不夠、要不要重取基準 |
| 放幾天會不會再變 | 收件量一次,隔幾天同一點再量一次 | 精加工的時機 |
🔑 第三件最容易被跳過,而它決定前兩件的量測還算不算數——如果這批件自己還在變,今天量得再準,精加工完還是會跑掉。
硬度計怎麼挑見〈硬度試驗機完整指南:維氏、洛氏、努氏硬度測試原理與選擇〉。
三、硬度不對:不足、不均與軟點
硬度出問題有三種樣子,對加工的意義不一樣:
| 徵象 | 常見來源 | 加工端看到什麼 |
|---|---|---|
| 整體硬度不足 | 加熱溫度不夠、冷卻速率不足 | 比預期好切,但工件到不了設計硬度 |
| 表面局部偏低 | 熱處理前就已脫碳,或表面有銹皮、黑皮 | 同一支刀在同一批件上磨耗忽快忽慢 |
| 軟點(局部硬化件) | 高週波淬火加熱或噴水不均勻 | 硬化區與軟點交界處易崩刃 |
📌 脫碳與黑皮造成的偏低有一個特徵:它落在表面那一層。粗加工把那一層切掉之後硬度就回來了——所以量硬度要在「將要加工到的那個深度」量,不是量毛胚表面。
🔴 還有一種看不出來的:淬火後殘留沃斯田鐵偏多時硬度偏低,而且它會讓切削性變差。這種件不是你的刀不好,是料還沒安定。依硬度選刀見〈材料硬度怎麼選刀:HB/HRC/HV 與刀具材質塗層對應〉。
四、變形:三種變形發生在不同時間點
「變形」不是一件事。發生的時間點不同,處置也不同:
| 型態 | 什麼時候發生 | 加工端怎麼處置 |
|---|---|---|
| 淬火變形 | 淬火當下(組織變態+冷卻不均) | 靠預留的餘量修回來 |
| 回火變形 | 回火時殘留應力釋放,收縮與膨脹同時發生 | 同上;變形量大時退回重做比硬切划算 |
| 擱置變形 | 放在架上幾天之後 | 🔴 不要急著精加工,見下一節 |
📌 會變形的製程本來就排在精加工之前,後面留一道把形狀修回來——這是工序安排的通則,前提是餘量要留得夠。餘量怎麼估見〈加工餘量留多少:六個術語、四個影響因素與查表法〉。
🔴 變形件要先確認基準面還在不在。基準歪了卻照原基準夾,量到的每一個尺寸都會是對的數字、錯的位置。
五、放了幾天才裂——這一種最容易誤判
淬火件放在室溫一段時間後才出現的裂痕與變形,現場常被當成「加工把它弄裂的」。它有兩個特徵可以認:
| 特徵 | 怎麼看 |
|---|---|
| 與加工無關 | 沒上機台、只是放在架上也會發生 |
| 天氣越冷越容易 | 寒流或冬天的夜裡最常見,俗稱夜泣裂痕 |
成因是殘留沃斯田鐵後續才變態、體積跟著膨脹;擱置變形則多半是回火沒做完全。這兩種的共同處置是讓組織先安定下來再精加工——安定化要在熱處理端做,加工端能做的是把精加工排在安定之後,不要收件當天就上精修。
🔴 判準一句話:隔幾天量第二次,尺寸還在跑就不要精加工。這一刀省下來的時間,比報廢一件便宜。
六、判完之後,加工端要改什麼
把前面四節收斂成四個動作:
| 你量到的 | 改什麼 |
|---|---|
| 硬度比預期高 | 改用適合高硬度的刀具材質,降進給、淺切深、顧剛性 |
| 同批硬度分散 | 分批,不要用同一組條件跑完;刀具壽命也要分開估 |
| 變形超出餘量 | 退回,不要硬切——切得到尺寸也可能切掉硬化層 |
| 尺寸還在跑 | 等安定再精加工 |
高硬度件的精加工打法見〈硬車削指南:HRC45–65 以車代磨怎麼做〉。
七、常見問題 FAQ
Q:硬度只量一點夠不夠?
不夠。熱處理件的硬度問題常常是分佈問題而不是平均值問題:脫碳與黑皮讓表面局部偏低,高週波淬火不均會留下軟點。單點量得到一個好看的數字,卻看不出同一支刀為什麼在這批件上磨耗忽快忽慢。
Q:量硬度要量表面還是量到加工深度?
量你將要加工到的那個深度。脫碳與銹皮造成的硬度偏低只存在表層,粗加工切掉之後硬度就回來了;拿毛胚表面的讀值去設切削條件,會低估實際硬度。
Q:工件放幾天才裂,是我們加工造成的嗎?
不一定。淬火件在室溫放置後才出現的裂痕與變形,成因是殘留沃斯田鐵後續變態產生膨脹,天氣冷時特別容易發生,沒上機台也會裂。判法是隔幾天同一點再量一次:尺寸還在跑,就是件本身還沒安定。
Q:變形超出餘量,硬切回來可以嗎?
不建議。變形量超過預留餘量時,要把形狀修回來就得多切;表面硬化件多切掉的是硬化層,尺寸對了、硬度卻沒了。這種情況退回重做比硬切划算,也要回頭檢討餘量是不是留得不夠。
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。
本篇屬〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-24|最後更新:2026-10-25









