
乾切削的代價:什麼場合不該乾切
乾切削的好處講得多,不能乾切的場合講得少。這篇只寫反面:哪些加工不該把切削液拿掉、拿掉之後要付什麼代價,以及一個常被誤讀的反例——同樣是鋁合金,鑽孔與搪孔的結論剛好相反。判斷要不要乾切之前,先看這一篇。
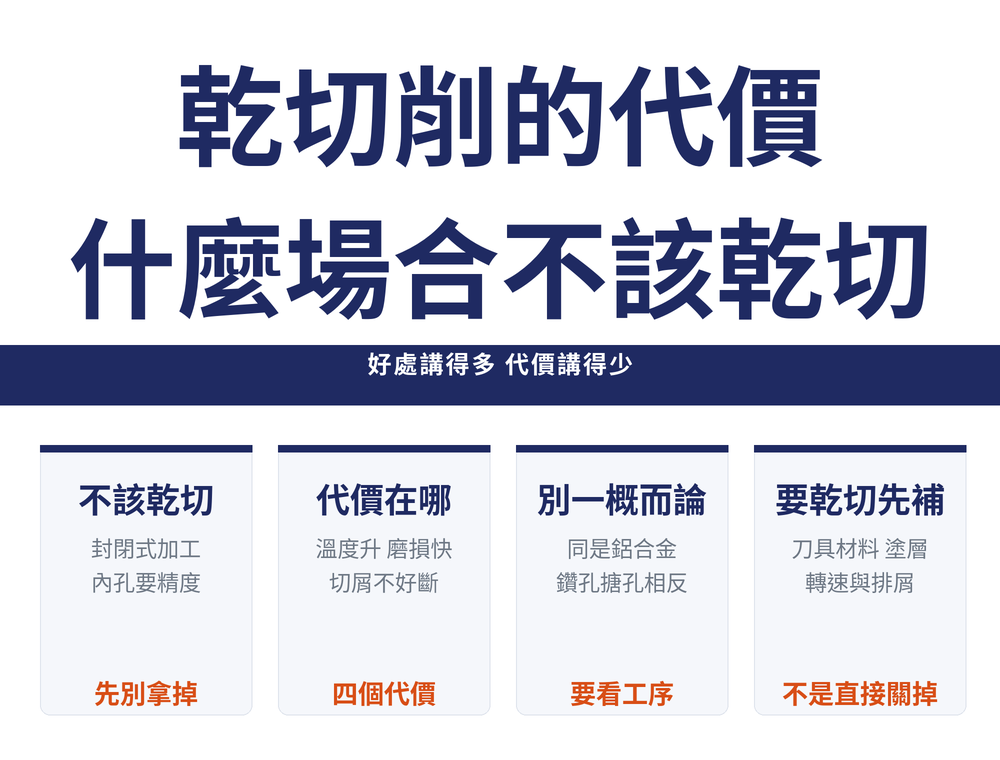
一、先講清楚:乾切削不是「把切削液關掉」
把切削液關掉,加工還是會進行,零件也會出來——問題在於你有沒有補上切削液原本在做的那幾件事。切削液同時在冷卻、潤滑、斷屑與排屑,拿掉它,這四件事並不會消失,只是改由別的東西承擔:熱改由刀具材料與塗層扛、由切屑帶走,排屑改靠重力或氣壓,潤滑則多半沒有替代品。
所以「能不能乾切」不是一個是非題,而是「這個工序在沒有切削液的情況下,那四件事還撐不撐得住」。撐不住的場合,乾切的代價會直接出現在孔徑、表面與刀具壽命上。切削液本身怎麼選,見〈切削液怎麼選〉。
二、實測比較的五個項目,結論不是一面倒
美國密西根理工大學(MTU)做過一組比較性切削試驗,對五個項目做了對照。值得注意的是其中兩項的結論與直覺相反:
| 項目 | 實測結論 |
|---|---|
| 刀具壽命 | 與直覺相反:在該試驗的切削速度 v=130m/min 條件下,加註切削液反而降低刀具壽命——供液不連續、冷卻不均勻造成不規則冷熱交替,刀頭容易產生裂紋而破損 |
| 表面粗糙度 | 鑽削鋁合金時,乾切的內孔表面粗糙度值比濕切增大兩倍 |
| 切削力與力矩 | 鑽削時加註切削液可明顯降低切削力與力矩,對封閉式加工影響更大 |
| 切削熱與孔徑 | 乾切使內孔各位置溫度上升,孔徑因而變大 |
| 成本結構 | 切削液費用占生產加工總費用的比例,遠高於刀具成本所占的比例 |
⚠ 成本結構的幅度:切削液費用約占生產加工總費用的 15%~17%,刀具成本只占總成本的 2%~4%;〈加工成本結構怎麼看:刀具只佔 3%,真正能省 15% 的是什麼〉的「刀具約 3%」出處不同,別混用。要拿去做投資評估,請以貴廠自己的成本試算為準。
三、四種場合不該乾切
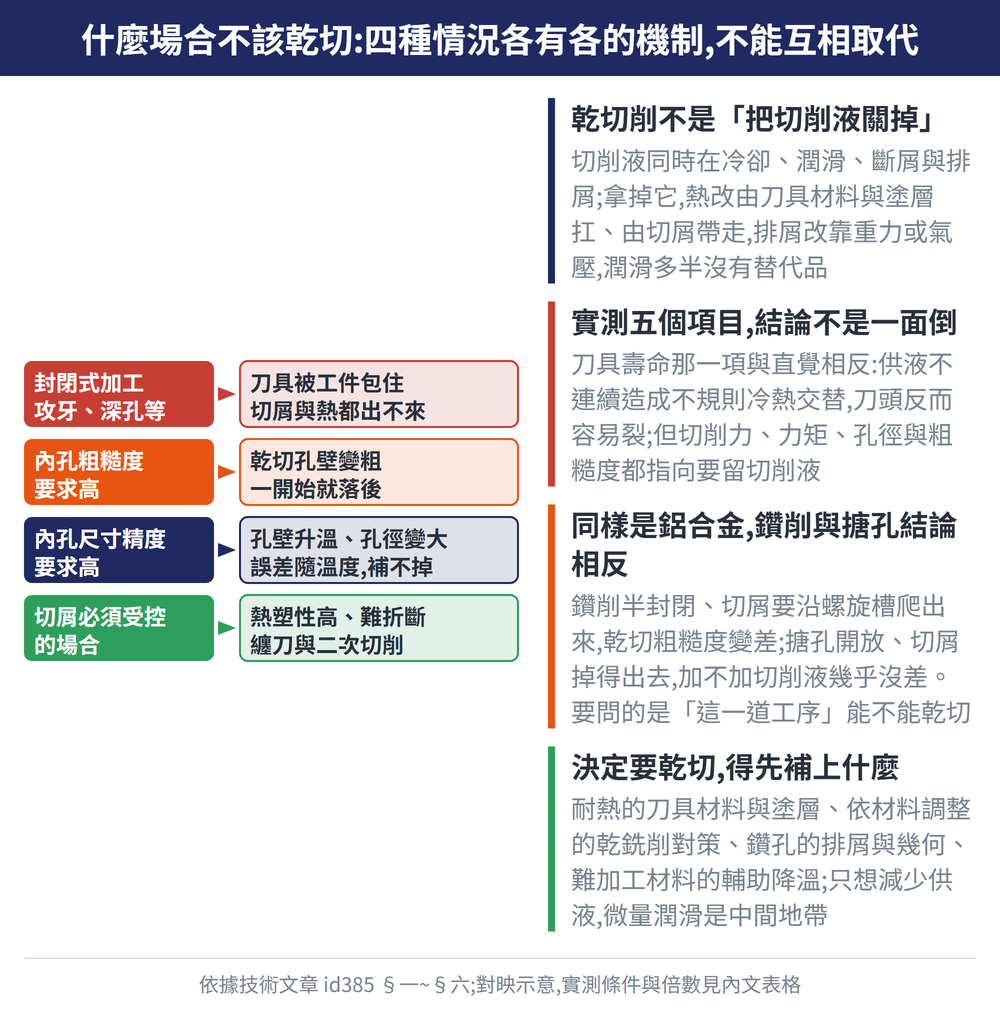
把上一節的結論倒過來看,就是不該乾切的場合。這四種各有各的機制,不能互相取代:
| 場合 | 為什麼不行 |
|---|---|
| 封閉式加工(攻牙、深孔加工、拉削、鋸削) | 刀具被工件包住,切屑與熱都出不來。切削液在這類加工降低切削力與力矩的效果最明顯,拿掉之後負荷直接上升 |
| 內孔表面粗糙度要求高 | 鑽削的實測是乾切粗糙度值增大兩倍。要求高的孔,乾切等於一開始就讓自己落後兩個級距 |
| 內孔尺寸精度要求高 | 乾切讓孔壁溫度上升、孔徑變大。這個誤差量隨溫度走,不是固定偏差,補正不掉 |
| 切屑必須受控的場合 | 沒有切削液沖走,切屑因熱塑性較高而難以折斷,纏刀與二次切削的風險跟著上升 |
反過來說,適合乾切的正面條件是:尺寸精度與表面粗糙度要求不高的非封閉式加工,完全可以乾切;要求高的非封閉式加工則要靠高轉速、小進給等技術手段補回來——而那些手段的額外費用,與省下切削液的費用大致相當。
四、乾切削本身的四個代價
就算場合合適,乾切仍然有代價,只是這些代價可以被管理:
| 代價 | 現場會看到什麼 |
|---|---|
| 能耗與溫度上升 | 變形能與摩擦能耗都增大,切削溫度隨之升高 |
| 刀具磨損加快 | 刀具與切屑接觸區的摩擦狀態與磨損機理都改變,不是原來那條磨損曲線 |
| 切屑難斷、難排 | 熱塑性較高,切屑不好折斷,收集與排除都變麻煩 |
| 加工表面品質易惡化 | 前三項疊加的結果,通常最先反映在表面上 |
刀具磨損的形態怎麼判,見〈刀具磨損分析大全〉。
五、一個容易被誤讀的反例
同一組研究裡有一件事特別值得記住:同樣是鋁合金,鑽削與搪孔的結論剛好相反。
鑽削鋁合金時,乾切讓內孔表面粗糙度增大兩倍、加註切削液可明顯降低切削力與力矩;但在搪孔鋁合金的比較試驗中,加不加切削液對內孔表面粗糙度幾乎沒有影響,對切削力與力矩也基本沒有影響。
差別在於封閉程度與排屑條件:鑽削是半封閉、切屑必須沿螺旋槽爬出來;搪孔是開放的,切屑掉得出去、熱也散得掉。所以「鋁合金能不能乾切」這個問題本身問錯了——要問的是「鋁合金的『這一道工序』能不能乾切」。把一個工序的實測結論套到另一個工序,是這個主題最常見的誤用。
六、決定要乾切,得先補上什麼
乾切不是把供液關掉就完成的改變,它要求整套條件跟著換。乾切之所以可行,是因為新的刀具材料與高速切削技術補上了切削液的缺席,不是因為切削液本來就沒必要。
| 要補的 | 往哪裡查 |
|---|---|
| 耐熱的刀具材料與塗層 | 〈乾切削刀具材料怎麼選〉 |
| 依材料調整的乾銑削對策 | 〈乾銑削怎麼做〉 |
| 鑽孔的排屑與幾何 | 〈乾鑽削為什麼難〉 |
| 難加工材料的輔助降溫 | 〈兩種輔助降溫〉 |
如果只是想減少供液而不是完全乾切,MQL 微量潤滑是中間地帶,見〈切削液怎麼選〉的少液那一節。
七、常見問題(FAQ)
Q: 乾切削真的會讓刀具壽命變長嗎?
在 MTU 那組試驗條件下(切削速度 v=130m/min)確實出現這個結果,原因是供液不連續造成不規則冷熱交替,反而讓刀頭產生裂紋。但這是特定條件下的實測值,不是通則。速度、材料、供液方式一換,結論就可能反過來。把它當成「乾切在某些條件下不會吃掉刀具壽命」的證據可以,當成「乾切一定比較省刀」則不行。
Q: 攻牙為什麼特別不適合乾切?
因為攻牙是封閉式加工。刀具被孔壁包住,切屑沒有開放的排出路徑,熱也散不掉,而切削液降低切削力與力矩的效果在封閉式加工上最明顯。拿掉之後扭矩上升,絲攻的斷裂風險跟著上升。深孔加工、拉削與鋸削是同一類情況。
Q: 為什麼同樣是鋁合金,鑽孔說不能乾切、搪孔卻說沒差?
因為決定的是工序不是材料。鑽削是半封閉,切屑要沿螺旋槽爬出來,熱與屑都困在孔裡;搪孔是開放的,切屑掉得出去、熱散得掉,所以加不加切削液對表面與切削力都幾乎沒有影響。這也是這個主題最容易誤用的地方——結論要連工序一起引用,不能只記材料。
Q: 想省切削液的成本,第一步該做什麼?
先把工序分成封閉式與非封閉式兩堆,再看精度要求。非封閉、精度要求不高的那一堆是最容易改的;封閉式與高精度內孔那一堆先不要動。要改的工序也不是直接關掉供液,而是同時換上耐熱刀具材料與塗層、調整轉速與進給,並確認切屑排得出去。中間還有 MQL 微量潤滑這個選項,不必一次跳到完全乾切。
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。
本篇屬〈乾切削完整導讀:要不要拿掉切削液,五種製程與三種技術各自怎麼撐〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-30|最後更新:2026-10-25









