
研磨工具型錄怎麼讀:六大材質群與色碼,以及不鏽鋼牌號怎麼對到 EN 與 AISI
型錄不是從產品那一頁開始翻的。歐系研磨工具型錄的第一層是材質分群——先認出手上的工件屬哪一群,才知道往哪一欄找;而台灣現場最常卡住的一格,是德規的 V2A、V4A 對不上圖面的 SUS304、SUS316。這篇教你讀懂六大材質群、把不鏽鋼的三種叫法對起來,以及標籤上每一格印的是什麼。
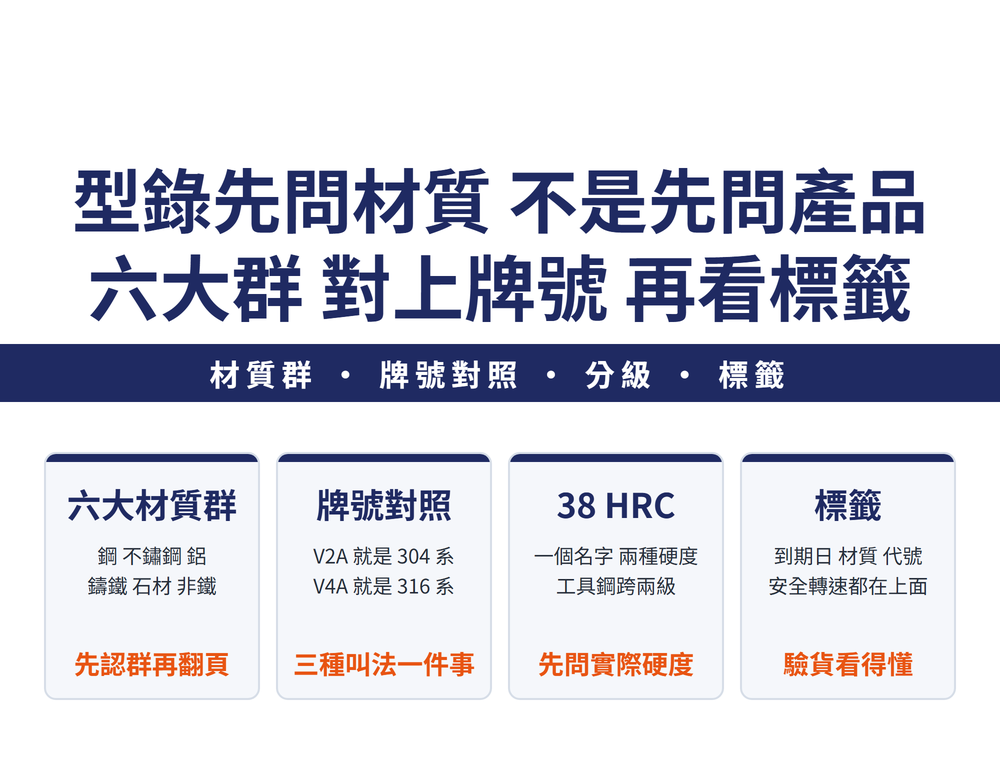
一、型錄先問材質,不是先問產品
歐系研磨工具型錄的結構是固定的:列是應用、欄是材質,交叉格才是產品。所以翻型錄的第一步不是找產品名,是先回答「我的工件屬哪一群」。
| 材質群 | 涵蓋什麼(型錄逐字的分法) |
|---|---|
| 鋼、鑄鋼 | 構造鋼、碳鋼、工具鋼、滲碳鋼、調質鋼——再依硬度分兩級(見第四節) |
| 不鏽鋼 | 耐銹耐酸鋼,沃斯田鐵系與肥粒鐵系(牌號對照見第三節) |
| 鋁 | 鍛造合金與低矽、無矽鑄鋁合金 |
| 其他非鐵金屬 | 軟質(黃銅、銅、鋅)/硬質(青銅、鈦)/耐高溫(鎳基合金) |
| 鑄鐵 | 灰鑄鐵與球墨鑄鐵、可鍛鑄鐵 |
| 石材 | 混凝土、磚、瓷磚、花崗岩等 |
各群通常配一個固定色碼,同一本型錄裡反覆出現,看表頭顏色就能先判斷材質欄。⚠ 色碼是那一本型錄自己的導航語言,不同廠牌體系不同,離開那本型錄就失效——記分群的邏輯,不要背顏色。
二、這套分群跟刀具的 ISO 六群不是同一套
看過刀具型錄的人會直覺想套 P M K N S H。兩套分類長得像,但不能互相代換。
| 刀具的 ISO 分類 | 研磨工具型錄的材質群 | |
|---|---|---|
| 誰定義的 | ISO 513,跨廠牌通用 | 各廠牌自訂,僅該型錄內有效 |
| 分幾群 | P M K N S H 六群 | 常見六群,但切法不同 |
| 差異例 | 不鏽鋼獨立為 M 群 | 鋼再依硬度切兩級、非鐵再分軟硬與耐高溫 |
要用 ISO 六群選刀,看不鏽鋼材料國際對照表所屬的那條材料線;在研磨工具型錄裡,就照它自己的群走。拿 A 套的群名去 B 套查,查到的建議會對不上。刀具這一邊要拿兩個品牌並排比時,ISO 六群以外還有哪些欄位能對,見〈同規格不同品牌的刀具怎麼比:哪些欄位能並排,哪些只在同一家型錄裡算數〉。
三、不鏽鋼的三種叫法:V2A、EN 材料號、AISI
台灣現場最常卡住的一格:圖面寫 SUS304,德規型錄寫 V2A 或 1.4301——三種叫法,同一類材料。
| 德規通稱 | EN 材料號 | AISI | 台灣常見稱呼 |
|---|---|---|---|
| V2A | 1.4301 | 304 | SUS304 |
| V2A | 1.4310 | 301 | SUS301 |
| V4A | 1.4401 | 316 | SUS316 |
| V4A | 1.4571 | 316Ti | SUS316Ti |
V2A 與 V4A 不是標準編號,是德語圈的業界通稱:V2A 約等於 304 系(鉻鎳),V4A 約等於 316 系(加鉬、耐氯離子,耐蝕高一階)。看到型錄寫「für V4A」,指的就是 316 這一類。
⚠ 兩個界線要記住:「台灣常見稱呼」這一欄是對照出來的,上表四組的 SUS 與 AISI 恰好同號,其他牌號不保證如此,勿類推;完整的跨標準對照查不鏽鋼材料國際對照表。另外,V4A 這一級更怕鐵污染——碰過碳鋼的研磨工具與刷輪不要再碰它,理由見鋼絲刷怎麼選。
四、鋼那一群為什麼切兩級:38 HRC 這條線
型錄把鋼分成兩級,分界大約在抗拉 1,200 N/mm²,換算約 38 HRC:以下是一般鋼材,以上是硬化或熱處理過的。
這條線的麻煩在於:工具鋼、調質鋼、鑄鋼三種名字,兩邊都出現——同一個材料名,退火態在下面那級、調質後在上面那級。光看材質名稱選不出來,要先問手上這一件現在的實際硬度。
📌 這條 38 HRC 分界在同一本型錄裡會反覆出現——不同章的產品在同一個門檻兩側連結合劑都不同。邊界附近的材料(HRC 35~40 一帶)一律以實測硬度為準,不要用名稱猜。
五、產品線星級與標籤:驗貨的時候看什麼
型錄與包裝常見兩層資訊,分開讀:星級管「這一家自己的分級」,標籤管「這一片自己的身分」。
| 標籤上的格 | 印什麼 | 驗貨時的用途 |
|---|---|---|
| 到期日與批號 | 例:EXP 加年月,沿標籤邊直排 | 結合劑型式的研磨工具有期限,收貨先看(見研磨工具也有到期日) |
| 材質資訊 | 適用材質橫幅+本體代號(形狀-磨料-粒度-硬度-結合劑) | 對「這片能不能碰不鏽鋼」 |
| 尺寸與安全轉速 | 外徑×厚×孔徑,最高周速與最高轉速 | 對機器設定;上限的意義見研磨工具能轉多快 |
| 安全標記 | 安全組織標記與警告象形圖 | 判斷是否納入安全監督體系 |
星級的讀法只有一句:它是同一廠牌內的相對分級(通用款/高效款/專門款),不可跨廠牌比較。要跨廠牌,比的是定義一致的欄位——磨料、粒度、周速、尺寸。⚠ 本體代號的字母系統歐規與其他體系不通用,同一個字母在兩套系統裡意思不同;砂輪那一套的完整拆法見看懂砂輪標示。
六、把這一頁變成流程:查型錄的四步
| 步驟 | 做什麼 | 卡住時查哪篇 |
|---|---|---|
| ① 認材質群 | 工件屬六群哪一群;鋼另問實際硬度 | 本篇第一、四節 |
| ② 對牌號 | 圖面叫法 ↔ 型錄叫法對起來 | 本篇第三節、不鏽鋼材料國際對照表 |
| ③ 選磨料與型式 | 在該材質欄裡挑磨料與產品型式 | 磨料怎麼選 |
| ④ 對標籤 | 到期日、周速、代號逐格核對 | 研磨工具也有到期日、研磨工具能轉多快 |
四步的順序不能倒:先問工件,再問產品。從產品頁直接下單,材質欄那一步等於用猜的——而那正是磨到燒焦、把不鏽鋼磨出鏽點這類問題的起點,對策見材料別去毛邊與表面對策。
七、常見問題 FAQ
Q: V2A 跟 SUS304 是同一種材料嗎?
是同一類。V2A 是德語圈的業界通稱,約等於 304 系鉻鎳不鏽鋼;EN 材料號寫 1.4301,AISI 寫 304,日規與台灣慣稱 SUS304。四種寫法指同一類材料,但「對應」不等於「成分完全相同」——各標準的容許範圍略有差異,要下訂或做代料替換時,先查完整對照表再確認。
Q: 研磨工具型錄的材質群,可以用刀具的 P M K N S H 去對嗎?
不行。ISO 513 的六群是刀具的跨廠牌標準;研磨工具型錄的材質群是各廠牌自訂的導航,兩套的切法不同——研磨這邊把鋼再依 38 HRC 切兩級、把非鐵再分軟硬與耐高溫。群名看起來像,實際定義不同,互相代換會查到對不上的建議。
Q: 工具鋼要照哪一級選?
先問實際硬度,不要照名稱。工具鋼、調質鋼、鑄鋼在型錄裡兩級都出現——退火態屬一般那級,淬火調質後屬硬化那級,分界約 38 HRC。同一支模仁粗加工與精加工時可能各屬一級。邊界附近以實測硬度為準。
Q: 標籤上最該先看哪一格?
收貨時先看到期日與批號:結合劑型式的研磨工具有安全期限,過期不是效率問題是安全問題。上機前看尺寸與安全轉速那一格,對照機器設定。材質橫幅則決定這一片能不能碰你的工件——尤其不鏽鋼,要用標明適用不鏽鋼的品項,避免鐵污染。
本篇屬〈去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-25|最後更新:2026-10-28









