
刀具品項太多怎麼收斂:標準化、抓呆滯與安全庫存怎麼看
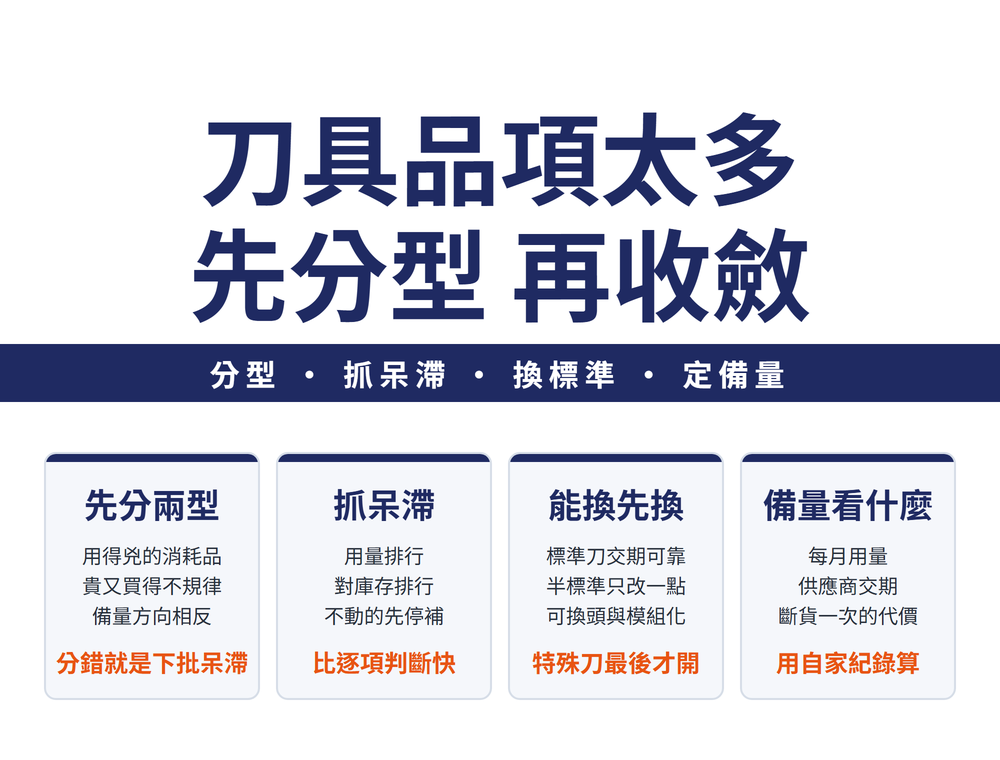
刀具品項要收斂,照這個順序做:先把品項分成兩型——天天在用的消耗品,和單價高、耐用、買得不規律的品項;再把用量排行和庫存排行並排,找出壓在庫裡不動的貨;能換成標準刀、半標準刀或模組化刀具的先換。常用刀該備多少不套公式,由每月用量、供應商交期、斷貨一次的代價三個數,用自家的紀錄決定。
一、先分兩型:用得兇的,和貴又買得不規律的
收斂的第一步不是砍品項,是先分型,因為兩型的備量方向相反:
| 型 | 長什麼樣 | 備量方向 |
|---|---|---|
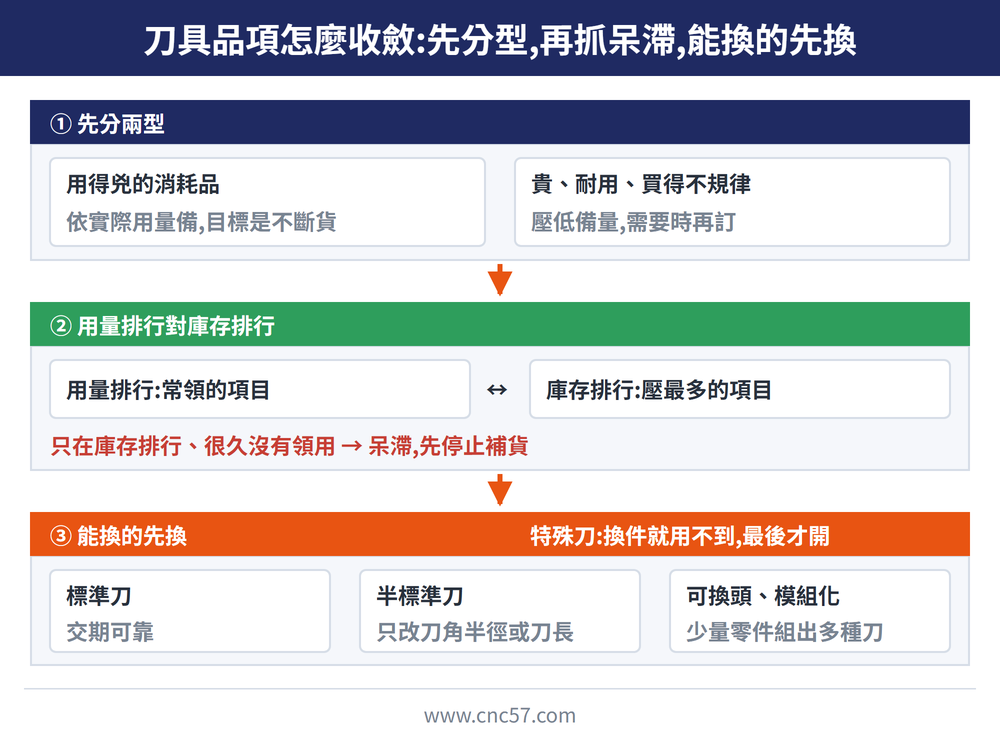
| 用得兇的消耗品 | 領用頻繁、用量穩定 | 依實際用量備,目標是不斷貨 |
| 貴、耐用、買得不規律 | 單價高、一支用很久,下次什麼時候再買說不準 | 壓低備量,需要時再訂 |
🔑 把第二型照第一型的方式備,買進來的就是下一批壓在庫裡的貨——收斂做了一半,品項又自己長回來。
二、用量排行對庫存排行,抓出不動的貨
呆滯(長期沒有人領用、壓在庫裡的刀具)不必一項一項判斷。同一類刀具裡,把兩張排行並排:
| 步驟 | 做法 |
|---|---|
| 1 | 列出領用量最多的前十項 |
| 2 | 列出庫存最多的前十項 |
| 3 | 兩張並排:只出現在庫存排行、很久沒有領用的,就是呆滯 |
📌 這張對照要找的是兩張名單對不上的地方:常領的項目庫存不多,庫存多的項目卻很少有人領。這樣抓比逐項判斷快。
抓出來的品項先停止補貨;刀片類還能轉給別的工序用完,見第六節。
三、能換標準刀的先換:標準、半標準、特殊刀
庫存裡用不到的刀,有一部分是特殊刀留下來的。三種刀的差別在這裡:
| 類型 | 是什麼 | 對庫存的影響 |
|---|---|---|
| 標準刀 | 刀具廠量產的品項 | 通用性高、交期可靠,是工廠刀具庫存管理的基礎 |
| 半標準刀 | 標準刀的簡單修改,例如改刀角半徑或刀長 | 可以相對快做出來,但修改幅度有限 |
| 特殊刀 | 為特定零件的特定工序設計 | 換一個零件就不適用、交期長;主要用在大量生產 |
🔑 收斂時的問法:標準刀做不到,先看半標準刀能不能解決;真的要開特殊刀,要一併想到:這個零件不做了,這支刀就會留在庫裡。同一個規格在庫裡同時有兩個品牌時,兩家的規格書怎麼比,見〈同規格不同品牌的刀具怎麼比:哪些欄位能並排,哪些只在同一家型錄裡算數〉。
四、模組化與可換頭:用少量零件組出多種刀
另一條路是讓一支刀、一支刀桿做更多事:
| 做法 | 怎麼少掉品項 |
|---|---|
| 一支刀做多種動作 | 同一支刀能做肩銑、斜線下刀與插銑,換刀次數與倉庫刀具庫存都會減少 |
| 可換頭 | 同一支刀桿搭配多種刀頭,刀桿變成通用刀把;換刀頭不必把刀從機台拆下 |
| 模組化 | 用標準化元件組出需要的刀具,縮短交期、降低庫存與倉儲成本 |
⚠ 模組化的代價是組裝結構的剛性不如一體式,精度可能打折,所以要求剛性與精度的工序仍要另外評估。
模組化能把零件數壓到多少,實際案例見〈快換/模組化刀桿系統:原理、優缺點與庫存效益〉;立銑刀要選整體、可換頭還是捨棄式,見〈整體鎢鋼、可換頭、捨棄式立銑刀怎麼選:先看直徑,再看換刀與精度〉。
五、常用刀該備多少:三個數,用自家的紀錄算
第一型要備多少,沒有一個通用數字,由下面三個數決定:
| 數 | 從哪裡來 | 它回答什麼 |
|---|---|---|
| 每月用量 | 領用紀錄 | 一個月會用掉多少 |
| 供應商交期 | 下單到入庫的實際天數 | 等貨這段時間,現場還要用多少 |
| 斷貨一次的代價 | 停機、改用替代刀、臨時急購 | 寧可多備,還是可以等 |
📌 三個數都用自家的紀錄,不要借別家的;第二型不走這一套,維持壓低備量。臨時缺貨被迫高價採購,也是〈鎢價暴漲,加工廠刀具成本怎麼守?〉提醒要靠庫存管理避免的事。
刀鈍了是換新、外送研磨還是自己重磨,也會改變要備多少新刀:換新要備庫存,外送要累積批量,見〈自己重磨 vs 外送 vs 換新,哪個最省?〉。
六、收進來之後:存放與用完
品項收斂之後,留下來的刀要存得好、用得完:
| 做法 | 為什麼 |
|---|---|
| 刀片連原包裝與標籤一起存,不拆封混放 | 標籤能快速認出刀片,也附有使用建議 |
| 鎢鋼刀片不要彼此碰觸,也不要放進會互撞的容器 | 碰出來的細小崩刃不容易看出來,常到加工時才出事 |
| 每一個刃角都用過才丟 | 只用一角就整片丟,對刀具成本影響很大 |
| 精加工磨耗的刀片轉給粗加工用 | 粗加工對尺寸的要求較寬;轉用前確認新工序能接受這個磨耗 |
磨耗刀片能不能修磨再用,見〈捨棄式刀片磨損了還能不能磨:判準、夾具與修磨量〉;研磨工具有到期日、要先進先出,見〈研磨工具也有到期日:標示怎麼看、庫存怎麼管、怎麼存不會壞〉。
七、常見問題 FAQ
Q:刀具品項太多,第一步該做什麼?
先把品項分成兩型:天天在用的消耗品,和單價高、耐用、買得不規律的品項。兩型的備量方向相反,分錯型就會買進下一批呆滯。
Q:怎麼快速找出呆滯的刀具?
同一類刀具裡,把領用量最多的前十項和庫存最多的前十項並排。只出現在庫存排行、很久沒有領用的就是呆滯,先停止補貨。
Q:常用刀的安全庫存要備多少?
沒有通用數字。由每月用量、供應商交期、斷貨一次的代價三個數,用自家的紀錄決定;貴又買得不規律的品項則壓低備量。
Q:特殊刀為什麼容易變成庫存裡用不到的刀?
特殊刀是為特定零件的特定工序設計,換一個零件就不適用。標準刀做不到時,先看只改刀角半徑或刀長的半標準刀能不能解決。
實際要用時,切削刀具規格齊全可依需求篩選;規格有疑問可加 LINE 詢問。
發布日期:2026-10-26|最後更新:2026-10-28









