
整體鎢鋼、可換頭、捨棄式立銑刀怎麼選:先看直徑,再看換刀與精度
整體鎢鋼、可換頭、捨棄式三種立銑刀,差在刀鈍了換掉的是哪一塊:整體鎢鋼整支換或送磨,可換頭只換刀頭,捨棄式只換刀片。選的順序是先看直徑——捨棄式受刀片與螺絲尺寸限制,通常不小於 8~10 mm;整體鎢鋼多數不超過 25 mm,再大材料成本急遽上升。落在中間的尺寸,再比換刀要不要拆刀、精度與刃口、切削負荷。
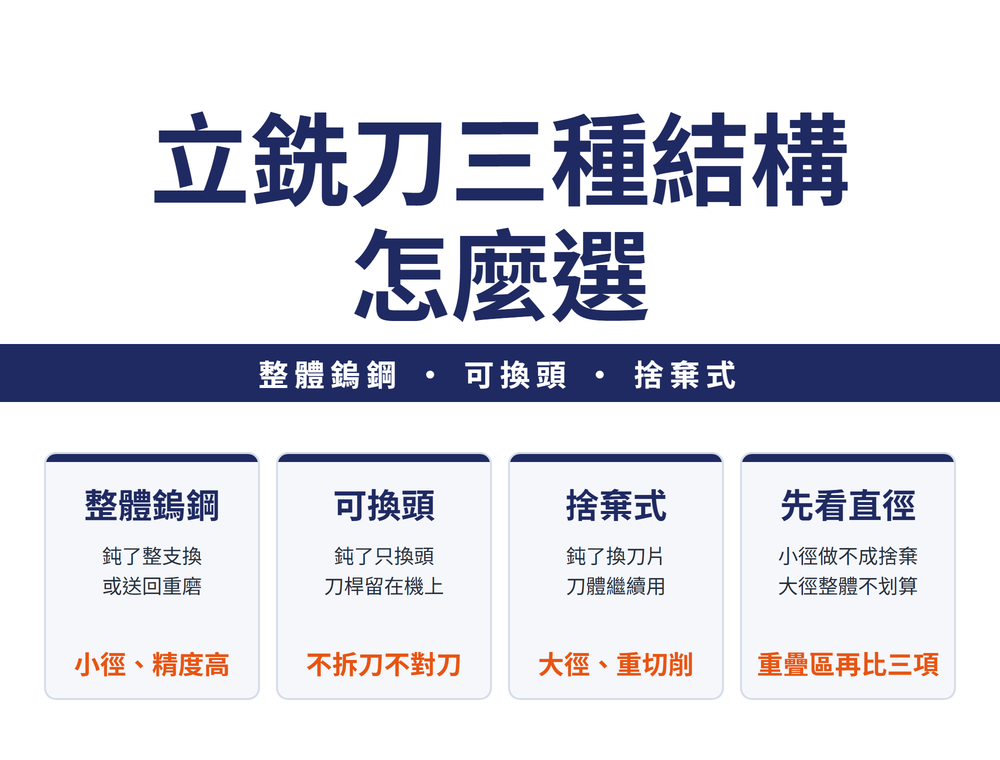
一、三種差在哪:刀鈍了換掉的是哪一塊
三種刀的切削刃都是鎢鋼,差在刃口跟刀體是不是同一塊。
| 類型 | 鈍了換什麼 | 強項 | 代價 |
|---|---|---|---|
| 整體鎢鋼 | 整支換,或送回重磨 | 刃口最利、精度最高、做得出很小的直徑 | 直徑一大,材料成本急遽上升 |
| 可換頭 | 只換鎢鋼刀頭,刀桿留在主軸上 | 換頭不必拆刀、不必重新對刀 | 剛性看連接方式,比整體低 |
| 捨棄式 | 只換刀片,或轉一個刃角 | 大直徑划算、扛得住重切削 | 直徑有下限,刃口較鈍、精度較低 |
「哪一種比較好」沒有固定答案,下面照判斷順序走:先看直徑,再問三個問題。
二、先看直徑:兩端各有一條界線
直徑是第一個篩選條件。兩端的限制都來自結構,不是品牌。
| 直徑 | 怎麼選 | 為什麼 |
|---|---|---|
| 小徑 | 整體鎢鋼或可換頭 | 刀片與螺絲有尺寸下限,捨棄式通常不小於 8~10 mm |
| 大徑 | 偏捨棄式 | 整體鎢鋼多數不超過 25 mm,再大材料成本急遽上升 |
| 中間重疊區 | 三種都有 | 往下看第三節的三個問題 |
小徑那條界線為什麼換品牌也推不動,〈要不要挑有背錐的立銑刀:什麼時候值得,什麼時候是多花錢〉裡有一段拆開講。
三、重疊區怎麼選:問三個問題
直徑三種都做得到時,看你最在意哪一件事。答「是」的那一列,就偏向那一種。
| 問題 | 答「是」偏哪一種 | 為什麼 |
|---|---|---|
| 刀鈍了不想停機拆刀、重新對刀? | 可換頭 | 換頭時刀桿留在主軸上,換完直接繼續加工 |
| 精度、表面或刃口銳利度要求高? | 整體鎢鋼 | 捨棄式刃口較鈍,切銅、鋁、純鈦常要另外磨刃 |
| 切削負荷大(大切深、耗功率高)? | 捨棄式 | 重切削是捨棄式的強項;輕切削、高精度偏整體 |
可換頭還有一個附帶好處:一支刀桿可以配多種刀頭,刀具庫存比較少。小徑整體刀的界線也在鬆動,配合高速銑削的刀路,也能做以前多半交給捨棄式的開粗,刀型怎麼挑見〈高速開粗用什麼刀:為什麼圓角刀(圓鼻刀)是首選〉。模具加工要兩種都評估過再定,順序見〈模具銑削選刀的三步順序:應用、幾何、牌號不能反過來〉。
四、可換頭的剛性:看連接方式,不是看品牌
可換頭常被認為一定比整體軟。差多少,要看刀頭跟刀桿怎麼接。原廠以 ø20、懸伸約 3 倍刀徑實測:
| 連接方式 | 相對剛性 |
|---|---|
| 整體立銑刀(基準) | 100% |
| 兩面固定:錐面+端面同時貼合 | 約 75% |
| 單面固定:只靠螺紋鎖緊 | 約 57% |
所以挑可換頭時,「兩面固定」不是行銷用語,是有實測差距的設計。介面怎麼定心、怎麼鎖,見〈快換/模組化刀桿系統:原理、優缺點與庫存效益〉第四節。
伸得越長,條件越要打折。同一份型錄要求推薦條件依懸伸補正:懸伸 4 倍刀徑時切削速度打 8 折、切寬打 7 折;到 8 倍時切削速度剩 4 成、切寬只剩 1 成。伸出長度與彎曲的關係見〈銑刀刀長與彎曲關係解析〉。
五、鈍了之後:整體鎢鋼多一條重磨的路
整體鎢鋼磨耗後多數可以重磨、重上塗層再用,但每磨一次直徑就小一點。直徑每減少 1%,刀具性能平均下降 2%~3%,縮到一定程度後會急劇變差;主因是容屑槽變淺,切起來更費力、排屑也變差。
什麼時候該送磨,見〈銑刀鈍了嗎?5 個重磨訊號與正確流程〉;磨、外送、換新怎麼算,見〈自己重磨 vs 外送 vs 換新,哪個最省?〉。三種刀放在一起比時,看的不是刀價,是每個零件分攤的成本——刀具常常是擋住機台跑快的那一環。
常見問題 FAQ
Q:整體鎢鋼、可換頭、捨棄式立銑刀差在哪?
差在刀鈍了換掉的是哪一塊:整體鎢鋼整支換或送磨,可換頭只換刀頭、刀桿留在主軸上,捨棄式只換刀片。
Q:小直徑可以用捨棄式立銑刀嗎?
通常不行。刀片與鎖刀片的螺絲有尺寸下限,捨棄式一般不小於 8~10 mm,更小的直徑要用整體鎢鋼或可換頭。
Q:可換頭立銑刀的剛性比整體差多少?
看連接方式。原廠以 ø20、懸伸約 3 倍刀徑實測,錐面加端面的兩面固定約為整體的 75%,只靠螺紋的單面固定約 57%。
Q:大直徑為什麼不用整體鎢鋼?
整體鎢鋼立銑刀多數不超過 25 mm,再大所需的鎢鋼材料成本急遽上升;大直徑、重切削一般改用捨棄式。
資料來源:直徑界線、捨棄式與整體式比較、重磨後性能變化依 ISCAR 技術手冊;可換頭連接方式的剛性對照與懸伸補正依三菱綜合型錄。
本篇屬〈立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線〉這條線,整條線該從哪讀到哪見該篇。
最後更新:2026-10-19









