
立銑刀故障原因與對策大全
立銑刀出問題時,現場最常做的是直接調進給——但同一個症狀可能來自刀具材質、切削條件、刀具幾何或工具機剛性其中任何一個,調錯地方只會換一種壞法。這篇按「現象→原因→對策」的順序排,幫你先確認看到的是壽命、震動、表面、尺寸、毛邊還是切屑哪一類問題,再往下找它的可能成因與對應處理。六類故障各自的查法都在裡面,看完你可以決定先動哪一個變數。
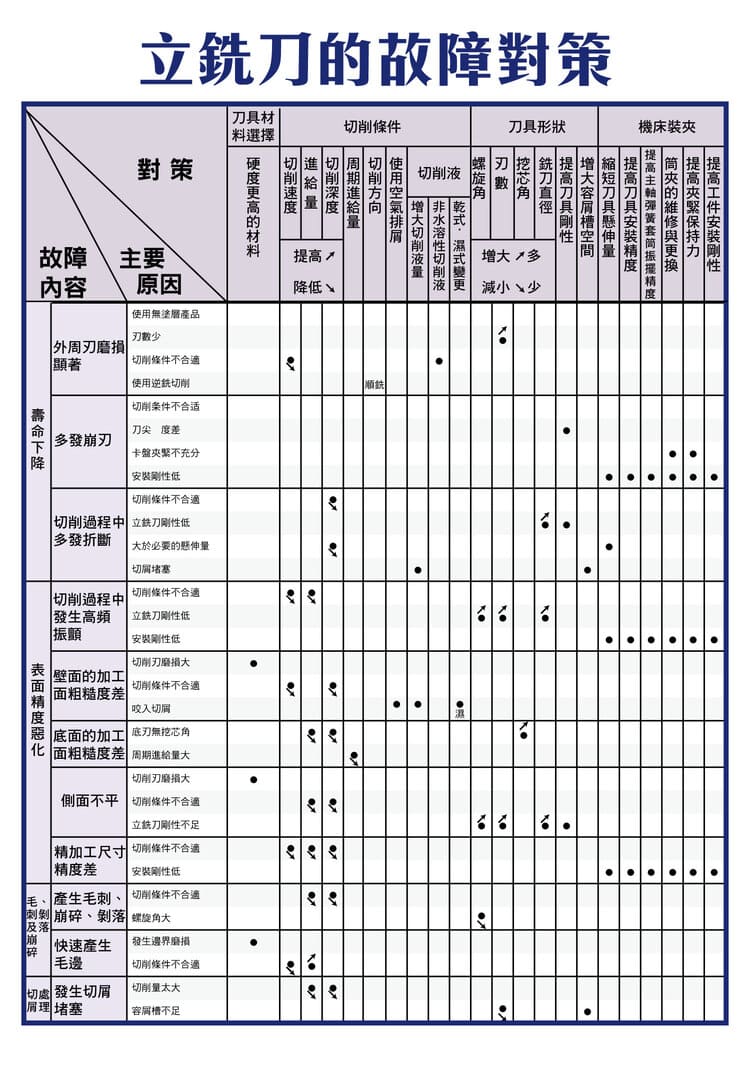
下圖為原廠「立銑刀故障對策」完整對照矩陣;以下並以「現象→原因→對策」速查表逐項整理,方便快速查找。
立銑刀故障分類與核心影響因素
立銑刀故障可概分為六大類:壽命下降、震動與穩定性、表面精度、尺寸精度、毛邊與崩碎、切屑處理。其背後的核心影響因素主要有四項,整理如下表:
| 核心影響因素 | 內容 |
|---|---|
| 刀具材料 | 鎢鋼/高速鋼、塗層與否 |
| 切削條件 | 切削速度 vc、每刃進給 fz、軸向 ap 與徑向 ae 切深 |
| 刀具幾何 | 刃數、螺旋角、刃口與底刃設計 |
| 工具機剛性 | 主軸、夾持、刀具伸出長度 |
壽命下降問題
| 現象 | 主要原因 | 對策 |
|---|---|---|
| 外周刃磨耗嚴重 | 切削速度過高;無塗層或刀具材質不適;切削條件不穩 | 降低切削速度;改用高硬度或塗層刀具;最佳化冷卻條件 |
| 多發崩刃 | 刀尖強度不足;夾持剛性低;切削負荷過大 | 提高刀具剛性;減少每刃進給;強化夾持穩定性 |
| 加工中斷裂 | 瞬間負荷過大;切屑堵塞 | 改善排屑;降低切削深度 |
關於各類磨耗的形成機制與再研磨時機,詳見〈銑刀磨耗因素解析〉。
震動與加工穩定問題
| 現象 | 主要原因 | 對策 |
|---|---|---|
| 高頻震動 | 刀具伸出過長;主軸或夾持不穩 | 縮短刀具伸出長度;提升工具機剛性 |
| 顫振(Chatter) | 切削參數不匹配 | 調整轉速與進給;改變刀具刃數 |
刀具伸出越長、剛性越低,震動與彎曲越明顯,延伸閱讀〈銑刀刀長與彎曲關係解析〉。
表面精度問題
加工面粗糙、波浪紋、傾斜這類加工面問題,原因與對策整理在〈銑刀加工異常排除指南〉。底面粗糙度差多半是刀具無底刃角或每刃進給量過大:選用適合的刀具、降低每刃進給量。
尺寸精度問題
| 現象 | 主要原因 | 對策 |
|---|---|---|
| 精加工尺寸偏差 | 刀具偏擺(跳動);安裝不良 | 校正刀具、降低跳動;提高夾持精度 |
毛邊與崩碎問題
| 現象 | 主要原因 | 對策 |
|---|---|---|
| 產生毛邊 | 切削條件不適;刀具鈍化 | 提升刀具鋒利度(重磨或換刀);最佳化切削參數 |
| 崩碎與剝落 | 切削負荷不均;刀具強度不足 | 降低切削深度;選擇高韌性刀具 |
切屑處理問題
| 現象 | 主要原因 | 對策 |
|---|---|---|
| 切屑堵塞 | 排屑空間不足;切削量過大 | 使用大容屑槽(少刃)刀具;增加冷卻液流量;降低切深 |
加工最佳化策略
| 策略面向 | 重點作法 |
|---|---|
| 刀具選擇 | 依加工選高硬度(耐磨)或高韌性(抗崩)材料,並配置適當刃數 |
| 切削條件 | 系統性控制 vc(切削速度)、fz(每刃進給)、ap(軸向切深)、ae(徑向切深) |
| 工具機條件 | 提升剛性、減少震動與刀具伸出長度 |
| 冷卻策略 | 依材料搭配乾式與濕式切削 |
系統化的現象判讀與排錯流程,可參考〈銑刀加工異常排除指南〉。
工程應用重點
關鍵最佳化方向在於:刀具壽命最大化、表面品質提升與加工穩定性。落實後可帶來實際效益——降低刀具成本、提升加工效率、減少不良率。
刃口鈍化、磨耗了怎麼辦?
與其報廢重買,不如廠內自行重磨。銑刀研磨機可將鈍化、磨耗的立銑刀重新研磨至銳利,一支重磨多次、大幅降低刀具成本,是排除本文各類故障後恢復刀具的實用設備。
常見問題 FAQ
立銑刀外周刃磨耗太快怎麼辦?
通常是切削速度過高、無塗層或刀具材質不適、切削條件不穩;對策為降低切削速度、改用高硬度或塗層刀具、最佳化冷卻條件。
銑刀為什麼一直崩刃?
多因刀尖強度不足、夾持剛性低或切削負荷過大;可提高刀具剛性、減少每刃進給、強化夾持穩定性,必要時改用高韌性刀具。
加工出現顫振(chatter)怎麼解決?
多為切削參數不匹配或刀具伸出過長;可調整轉速與進給、縮短刀具伸出長度、改變刃數,並提升夾持與工具機剛性。
切屑堵塞如何改善?
多因排屑空間不足或切削量過大;可改用大容屑槽(少刃)刀具、增加冷卻液流量、降低切削深度,以利排屑。
本主題的完整導讀見〈刀具壽命與磨耗完整導讀〉與〈震動與顫振完整導讀〉。
刀具已經出狀況,現在就需要替代品?
銑刀現貨規格可直接查尺寸。
加 LINE 說明加工狀況與規格,我們協助你確認替代品。
本篇屬〈立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-03-25|最後更新:2026-10-19









