
頁輪片怎麼選:形狀決定接觸角、粒度對應應用、直徑決定轉速上限
選頁輪片多數人只問一件事:幾號粒度。但形狀、粒度、直徑是三個各自獨立的軸,形狀決定你用幾度去磨、粒度跟著工序與換算走、直徑決定機器能開多少轉。這篇把三個軸分開講,並點出最常被忽略的那一條:從纖維砂盤換到頁輪片,同樣號數會得到比預期更細的表面。
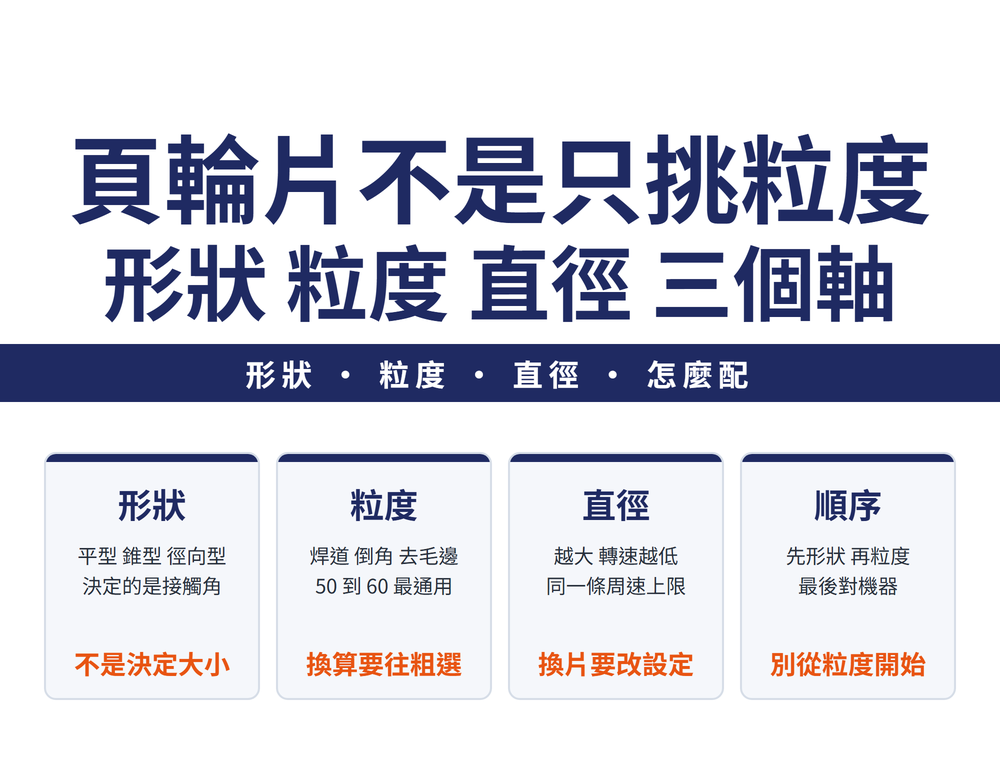
一、選頁輪片有三個軸,多數人只用了一個
現場問頁輪片,通常只問一句「要幾號的」。粒度只是三個軸之一,另外兩個各自會決定成敗。
| 軸 | 它真正決定什麼 | 選錯會怎樣 |
|---|---|---|
| 形狀 | 你要用幾度的角度去磨 | 只有邊緣在切,磨耗集中、效率差 |
| 粒度 | 表面做到多細、效率多高 | 從別種磨材換過來會比預期細 |
| 直徑 | 機器允許開到多少轉 | 不改設定就換片會超速 |
三個軸互不替代:粒度選對了但形狀不對,角度一立起來就只剩邊緣在工作。下面三節各講一個軸,第五節講順序。
二、形狀決定的是接觸角,不是大小
頁輪片常見三種形狀。差別不在尺寸,而在它設計給你用幾度去磨——接觸角指的是磨材平面與工件平面的夾角,不是握起來順不順手。
| 形狀 | 研磨面積 | 適合的工作 | 最佳接觸角 |
|---|---|---|---|
| 平型 | 較大 | 平面研磨 | 0–15° |
| 錐型 | 較窄 | 焊道處理、倒角、去毛邊 | 10–25° |
| 徑向型(弧面) | 弧面貼合 | 角焊道的專門型 | 原廠未給角度 |
10–15° 是兩者重疊的過渡帶,那一帶兩種都可用;超出這一帶就該換形狀,不是換施力。拿平型立到 25° 去磨焊道,只有邊緣在切;拿錐型貼平磨大面,接觸面積又不夠——兩種都是事倍功半。
📌 徑向型還有一個成本上的差異值得知道:它的外圓磨耗之後不必報廢,可以當一般頁輪片繼續用完。角焊道專用型單價較高,但把這一點算進去,整體不一定比較貴。
三、粒度:從纖維砂盤換過來要往粗一級選
🔴 這是整條線最容易出錯的一句話:用頁輪片時,選粗一級的粒度,才能達到與纖維砂盤相同的表面。習慣用纖維砂盤的人直接沿用同號數,會得到比預期更細的表面,而且效率更低。
| 應用 | 常用粒度帶 |
|---|---|
| 焊道處理 | 粗端(約 36–60) |
| 倒角 | 粗端(約 36–60) |
| 去毛邊 | 中段(約 50–80) |
| 表面精修 | 中段往細端延伸(約 50–120) |
兩條讀得出來的規律:第一,50–60 這一帶是唯一四種應用都涵蓋的——不確定要選什麼、或一支要兼做多道工序時,它的風險最低。第二,四種應用的粒度帶彼此重疊很大,沒有任何一種只對應單一號數,代表選型有容錯空間,不必糾結一號之差。
磨料種類是另一個獨立的選擇,與粒度不是同一件事;要挑磨粒看磨料怎麼選。塗附研磨工具的規格欄位怎麼讀,見砂帶砂紙怎麼看規格。
四、直徑決定轉速上限:換大一號就必須降轉速
頁輪片的安全限制是周速(磨材邊緣的線速度),不是轉速。同一條周速上限換算到不同直徑,得到的允許轉速就是不同的數字:
周速 v(m/s)= 直徑 D(mm)× π × 轉速 n(RPM)÷ 60,000
把這條式子倒過來看就是實務上的重點:周速上限固定時,直徑與允許轉速成反比。直徑放大 1.5 倍,允許轉速就要降到大約原來的三分之二。同一台角磨機不改設定就換上大一號的片,等於直接超速。
🔴 實際數字一律以你手上那一片標示的最高轉速與周速為準,不要拿別片的數字外推,也不要拿小直徑的轉速套到大直徑。各型研磨工具的周速上限差到七倍,見研磨工具能轉多快;上機前的檢查與破裂成因見砂輪為什麼會裂。
五、選型順序:形狀 → 粒度 → 直徑
三個軸有先後。從粒度開始問,是最常見的錯誤起點,因為粒度要等你知道在做哪一道工序才決定得了。
| 步驟 | 問自己什麼 | 定下來之後 |
|---|---|---|
| ① 形狀 | 這一刀是貼平磨面,還是立起來磨焊道或倒角 | 角度區間跟著定 |
| ② 粒度 | 哪一道工序,以及從什麼磨材換過來 | 記得往粗一級 |
| ③ 直徑 | 機器的轉速設定能不能配合 | 不能配合就改設定,不是硬裝 |
📌 第三步不是「有什麼就裝什麼」。直徑是唯一一個會牽動機器設定的軸,而它出錯的後果跟另外兩個不是同一個量級——前兩個選錯只是效率差,第三個選錯是安全問題。
六、產品線分級要怎麼讀
型錄常用星級標示產品線,從入門的通用款、到全材料的高效款、再到特定任務的專門款。
📌 星級是同一廠牌內的相對分級(效能、壽命與單價的相對關係),不是跨廠牌的絕對指標。比價時拿 A 牌的四星去對 B 牌的四星,比的不是同一件事。
要比較,可比的是看得到的規格:磨料種類、粒度、最高周速與最高轉速、尺寸與孔徑。那幾項每一家都要標,而且定義相同——能對齊的欄位才拿來比。切削刀具的規格書跨品牌怎麼比,道理相同,見〈同規格不同品牌的刀具怎麼比:哪些欄位能並排,哪些只在同一家型錄裡算數〉。
七、常見問題 FAQ
Q: 一支頁輪片可以兼做焊道處理和表面精修嗎?
可以,但要接受兩邊都不是最好。粒度上 50–60 這一帶是唯一四種應用都涵蓋的,兼做的話從這裡選風險最低。形狀則沒有兩全的選項——焊道要立起來磨(錐型的區間),平面要貼平磨(平型的區間),重疊的只有 10–15° 那一小段。工序量大的時候,分成兩支反而比較省。
Q: 從纖維砂盤換成頁輪片,粒度號數要怎麼換?
往粗一級選。同樣號數下,頁輪片做出來的表面會比纖維砂盤細,所以沿用原號數會得到比預期更細的表面、效率也更低。這一條與磨料種類無關,是兩種磨材的結構差異造成的,換磨料品牌也不會改變。
Q: 換大一號的頁輪片,機器設定要改嗎?
要。安全限制是周速不是轉速,而同一條周速上限換算到不同直徑,允許轉速就不一樣——直徑越大,允許轉速越低。不改設定直接換上大一號的片就是超速。實際數字以該片標示的為準,不要外推。
Q: 型錄上的星級可以跨廠牌比嗎?
不行。星級是同一廠牌內的相對分級,反映的是它自家產品線之間的效能、壽命與單價關係,沒有共同基準。要跨廠牌比較,用的應該是定義一致的欄位:磨料種類、粒度、最高周速與轉速、尺寸與孔徑。
本篇屬〈去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-25|最後更新:2026-10-28









