
車床上搪內孔:刀角怎麼給、孔徑為什麼越車越大或越小
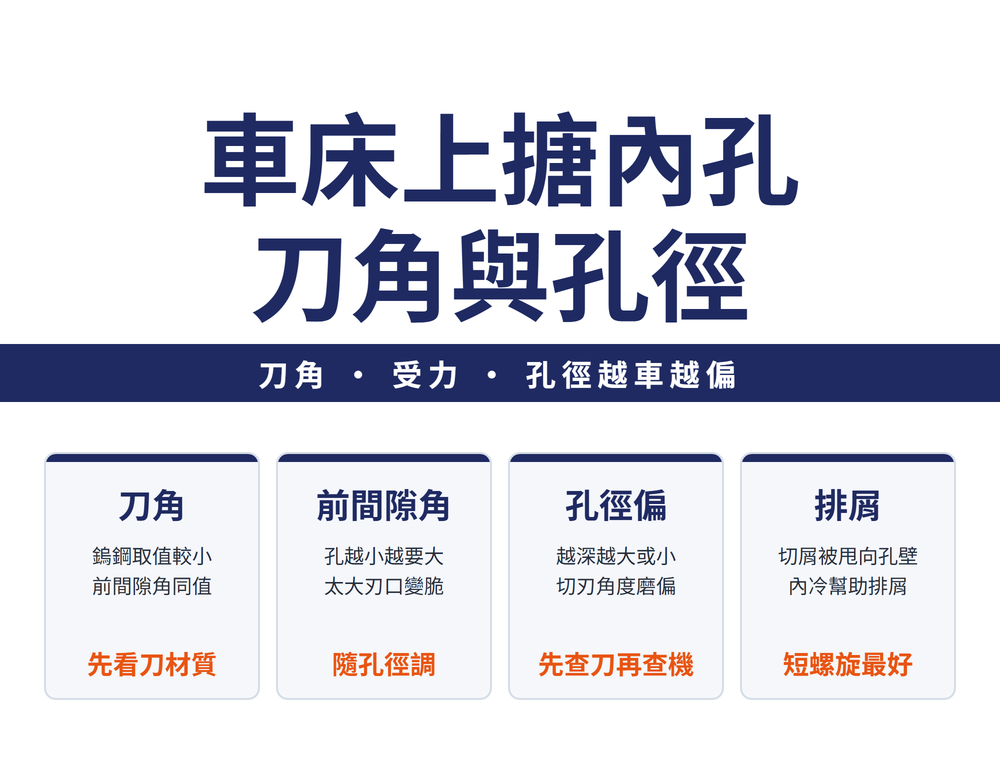
車床上搪內孔是工件旋轉、刀桿伸進孔裡切削:刀桿容易撓曲、看不到切削點、尺寸也不好量,所以比車外徑難。自己磨的內孔車刀,鎢鋼的角度一般取得比高速鋼小或相同,孔越小前間隙角要越大;孔越車越深卻越大或越小,先檢查切刃角度有沒有磨偏——切刃接近與進給方向垂直,孔才車得直。
一、什麼時候要搪內孔,為什麼比車外徑難
孔徑特殊、或大到沒有適當的鑽頭時,就在車床上用內孔車刀把孔搪出來。要搪的理由有四個:改善鑽孔留下的粗糙孔面、修正喇叭狀或桶狀的變形孔、把孔加大到鑽頭做不到的直徑、把孔徑做到精確尺寸。
比車外徑難,難在三件事:刀桿伸進孔裡容易撓曲、看不到切削點、尺寸也不容易量。本篇講工件旋轉、刀桿不轉的車床搪孔;刀桿型號見〈內徑搪孔刀桿型號解析:ISO搪孔刀桿選型與規格指南〉,加工中心上用旋轉刀具搪孔見〈搪孔加工入門:四種搪孔方法與刀具剛性原則〉。
二、內孔有六種,刀具分兩種
| 內孔 | 長什麼樣 |
|---|---|
| 直孔 | 只有一個直徑,貫穿工件 |
| 盲孔 | 形狀同直孔,但不貫穿 |
| 階級孔 | 同心、不同直徑的兩段孔 |
| 偏心孔 | 不同心、不同直徑的兩段孔 |
| 錐孔 | 從車削方向看,前端直徑最大、後端最小 |
| 螺紋孔 | 孔壁車出固定螺距的螺紋 |
內孔車刀主要車直孔、階級孔與錐孔。內孔切槽刀車安全槽,讓內螺紋車刀有地方停下來退出,沒有它就會撞到孔底或留下不完整的牙;扣環槽與 O 型環槽也用它。
三、自己磨的內孔車刀:六個角度怎麼給
焊接式或整體式的內孔車刀要自己磨角度,下表是常用的起點範圍,再依材料與現場狀況調整。
| 角度 | 高速鋼 | 鎢鋼 | 管什麼 |
|---|---|---|---|
| 切邊角(餘偏角) | 3°~8° | 3°~5° | 減少與工件摩擦、讓刃口鋒利 |
| 邊間隙角 | 5°~8° | 3°~6° | 減少工件側邊與刀的摩擦 |
| 前間隙角 | 8°~10° | 8°~10° | 讓刃口切得進去;磨不確實時大切深易崩刀尖 |
| 刀端角 | 8°~12° | 5°~10° | 顧刀刃強度,避免刀具後端摩擦孔壁 |
| 後斜角 | 8°~15° | 3°~5° | 刀刃強度與切屑排出方向 |
| 邊斜角 | 8°~15° | 3°~5° | 讓切屑快速離開刀面、少生熱 |
兩個規律:鎢鋼較脆,除了前間隙角兩種材質同值,其餘五個角鎢鋼都取較小或相同,沒有一個比高速鋼大。內孔車刀被孔壁包圍,切邊角也比外徑車刀小得多。
四、前間隙角要跟著孔徑調
孔越小,刀桿底部越容易擦到孔壁、妨礙切削,所以前間隙角要隨孔徑變小而加大。但給得太大,刃口會變脆、刀具很快變鈍。前間隙角就是在這兩個相反的壓力之間取一個折衷。
五、孔越車越深卻越大或越小:先看切刃角度
粗搪孔刀的切刃角度決定切削阻力把刀往哪裡推。磨偏時,阻力把刀推向孔壁,孔就越車越深越大;把刀推離孔壁,孔就越車越深越小。切刃接近與進給方向垂直時,阻力幾乎與刀桿平行,刀不往內也不往外偏,孔徑上下一致。
所以孔徑隨深度變大或變小,在懷疑機台精度之前,先拿刀看切刃角度有沒有磨偏。捨棄式刀桿是同一個道理:主偏角越接近 90°,徑向切削力越小、刀桿偏得越少。刀沒問題孔徑還是會跑,再往熱變形與刀具磨耗查,見〈車削加工故障原因與對策|刀具磨損、尺寸誤差與表面問題解析〉。
六、刀桿受的三個力,與刀尖圓弧怎麼取
搪內孔時切削力分三個方向:切向力把刀往下壓、離開中心線,刀片的副後角跟著變小;徑向力改變切深與切屑厚度,孔徑跑出公差、也容易震動;進給力沿進給方向。刀桿要盡量粗、懸伸盡量短,就是為了壓住這些力造成的偏斜。
刀尖圓弧選得比切深略小。切屑面積過大或過小都會震動:過大是切削力太高,過小是刀與工件之間摩擦太大——切太淺一樣會震。震動的完整排查見〈搪孔問題排除:震動、斷屑、走刀痕跡與功率對策〉。
七、切屑會往孔壁跑:排屑與夾持
工件旋轉的離心力會把切屑甩向孔壁,不容易排出,還可能傷到孔內;內冷切削液有助排屑。理想的切屑是短螺旋狀:太長會卡在孔裡,硬斷成短碎屑反而耗功率、加快磨耗。
刀桿夾持長度、能伸多長、主偏角下限與刀片後角首選,整理在〈內徑搪孔刀桿型號解析:ISO搪孔刀桿選型與規格指南〉第四節;零件端的刀路與狹小內孔的幾何限制,見〈懸伸工件與狹小內孔怎麼規劃刀路:去餘量軌跡、零點漂移與搪刀桿幾何限制〉。
八、常見問題 FAQ
Q:內孔越車越深孔徑越小,是刀的問題嗎?
先查刀。粗搪孔刀的切刃角度磨偏時,切削阻力會把刀推離或推向孔壁,孔徑就隨深度變小或變大;切刃接近與進給方向垂直,孔才會直。刀沒問題再往熱變形與磨耗查。
Q:鎢鋼內孔車刀的角度要比高速鋼大還是小?
取較小或相同。六個角裡只有前間隙角兩種材質同為 8°~10°,其餘五個角鎢鋼都不比高速鋼大,因為鎢鋼較脆、刃口需要更多支撐。
Q:為什麼孔越小,前間隙角要越大?
孔越小,刀桿底部越容易擦到孔壁、妨礙切削,所以要加大前間隙角;但太大刃口會變脆、很快變鈍,要在兩者之間取。
Q:車內孔為什麼比車外徑難?
刀桿伸進孔裡容易撓曲、看不到切削點、尺寸也不容易量;所以刀桿要盡量粗、懸伸盡量短,並特別注意排屑。
最後更新:2026-10-22
本主題的完整導讀見〈孔加工精度完整導讀〉。









