
螺紋車刀片怎麼選:全牙型、半牙型、多牙型,再看槽型與進刀方式
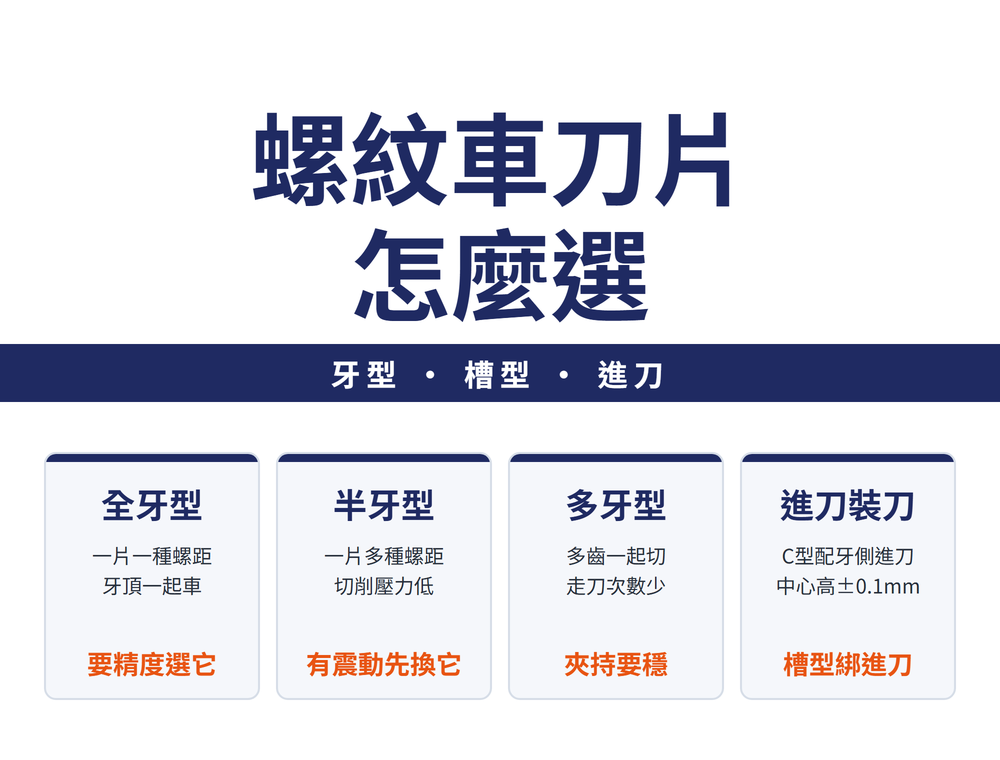
螺紋車刀片先選牙型:要精度選全牙型(一片只車一種螺距,牙頂一起車到尺寸)、要少備刀或有震動選半牙型(一片可車幾種螺距,切削壓力較低)、要快選多牙型(多齒一起切,走刀次數少,但夾持要穩)。再依材料選槽型,而槽型會限制進刀方式;最後配刀墊、把中心高裝在 ±0.1 mm 內。
一、選刀片的順序
| 順序 | 決定什麼 | 看哪裡 |
|---|---|---|
| ① 螺紋本身 | 內/外牙、左右旋、牙型、螺距、頭數、公差 | 圖面 |
| ② 刀片牙型 | 全牙型、半牙型或多牙型 | 第二節 |
| ③ 槽型與材質 | 依被削材與韌性需求 | 第三節 |
| ④ 刀墊 | 依導程角配,讓兩側後角夠大且均勻 | 〈螺紋導程角與刀墊選擇〉 |
| ⑤ 進刀與裝刀 | 進刀方式、走刀次數、中心高 | 第四節 |
機台也要先看:主軸轉速、夾持穩不穩、刀具懸伸多長、有沒有可用的螺紋循環,會直接限制後面幾步。
二、全牙型、半牙型、多牙型怎麼選
| 刀片 | 好處 | 代價 |
|---|---|---|
| 全牙型(帶修光刃) | 牙底牙頂一起成形,牙型最好控制,較少去毛邊 | 一片只車一種螺距;刀具壓力較大 |
| 半牙型(無修光刃) | 一片可車幾種螺距、庫存少;切削壓力較低 | 牙頂靠前一道車削控制;會有毛邊要去;刀尖圓弧較小,刀具壽命較短 |
| 多牙型 | 多齒一起切,雙齒可讓走刀次數約減半 | 夾持要穩、懸伸要短;尾端要留退刀空間 |
一句話:要精度選全牙型,要少備刀選半牙型,要快選多牙型。車螺紋一直震動時,半牙型因為切削壓力低,常是解法。
用全牙型時,前一道車削在直徑上多留 0.06~0.14 mm(單邊 0.03~0.07 mm),讓刀片把牙頂一起車到尺寸,毛坯就不必先車到精確直徑。
有些原廠型錄把全牙型叫「帶修光刃」、半牙型叫「無修光刃」——修光刃就是把牙頂一起車到尺寸的那段刃。另有一種「帶半修光刃」刀片只用於梯形螺紋,一片同樣只車一種螺距,也還要另外精加工,和這裡的半牙型不是同一種;名稱混在一起看,容易把只能車單一梯形螺距的刀片當成通用刀片買回來。
三、槽型看材料,也綁住進刀方式
| 槽型(一家原廠的分法) | 特性 | 適用 |
|---|---|---|
| A | 對大多數材料切屑成形良好 | 多數工序的首選 |
| F | 刃口鋒利 | 黏軟材料、易加工硬化的材料 |
| C | 帶斷屑槽 | 低碳鋼、低合金鋼,也可用於不鏽鋼 |
帶斷屑槽的 C 型只能配牙側進刀,用徑向進刀時斷屑槽不起作用。材質則依被削材與要不要韌性選,刀片材質代號怎麼讀見〈刀片選用完整導讀〉。
四、進刀方式與裝刀
| 進刀方式 | 適合 |
|---|---|
| 徑向進刀 | 細牙、加工硬化材料;舊型非數控機台只能用這種 |
| 牙側進刀 | 大多數螺紋車削的首選;切屑好控制、震動風險低 |
| 交替進刀 | 大牙型、粗螺距;刀具壽命最長,但要另外編程 |
兩種進刀的差別見〈螺紋加工進刀方式解析〉,每刀切深怎麼分見〈CNC螺紋加工深度設定〉。
裝刀時中心高偏差控制在 ±0.1 mm 內:刃口太高,間隙變小、刃口會和工件摩擦而破裂;太低,牙型可能不正確。車出問題再對照〈螺紋加工問題分析與對策〉。
常見問題 FAQ
Q:全牙型和半牙型螺紋刀片差在哪?
全牙型連牙頂一起車,牙型好控制,但一片只車一種螺距;半牙型一片可車幾種螺距、庫存少,牙頂要靠前一道車削控制,也會留毛邊,刀尖圓弧較小、壽命也較短。
Q:車螺紋一直震動,刀片要怎麼換?
可改用半牙型刀片,它不精修牙頂、切削壓力較低;同時確認懸伸夠短、改用牙側進刀。
Q:多牙型刀片適合什麼情況?
適合量產、要減少走刀次數的情況;但刀具壓力隨齒數增加,夾持要穩、懸伸要短,螺紋尾端也要留夠退刀空間。
Q:螺紋刀片的中心高要多準?
偏差控制在 ±0.1 mm 內。太高刃口會和工件摩擦而破裂,太低車出來的牙型可能不正確。
資料來源:刀片三種牙型、槽型、進刀方式、全牙型餘量與中心高依 Sandvik Coromant 螺紋車削技術資料;修光刃的有無與刀具壽命差異依三菱綜合材料螺紋車削技術資料。
本篇屬〈螺紋加工完整導讀:內螺紋、外螺紋與規格查表怎麼找〉這條線,整條線該從哪讀到哪見該篇。
最後更新:2026-10-10









