
UNJ 螺紋完整解析:航太圓角牙根與 SAE AS8879D
UNJ 螺紋是專為航太與高強度應用設計的統一螺紋標準,最大特點為牙根圓角(Radius Root)設計,可大幅降低應力集中並提升疲勞強度。其牙型角為 60°,符合 SAE AS8879D 規範,廣泛應用於航空、國防與高精密機械。相較一般 UN 螺紋,UNJ 在抗裂性與耐久性上具有明顯優勢,適合高載荷與安全要求嚴格的工程應用。
一、UNJ 螺紋是什麼
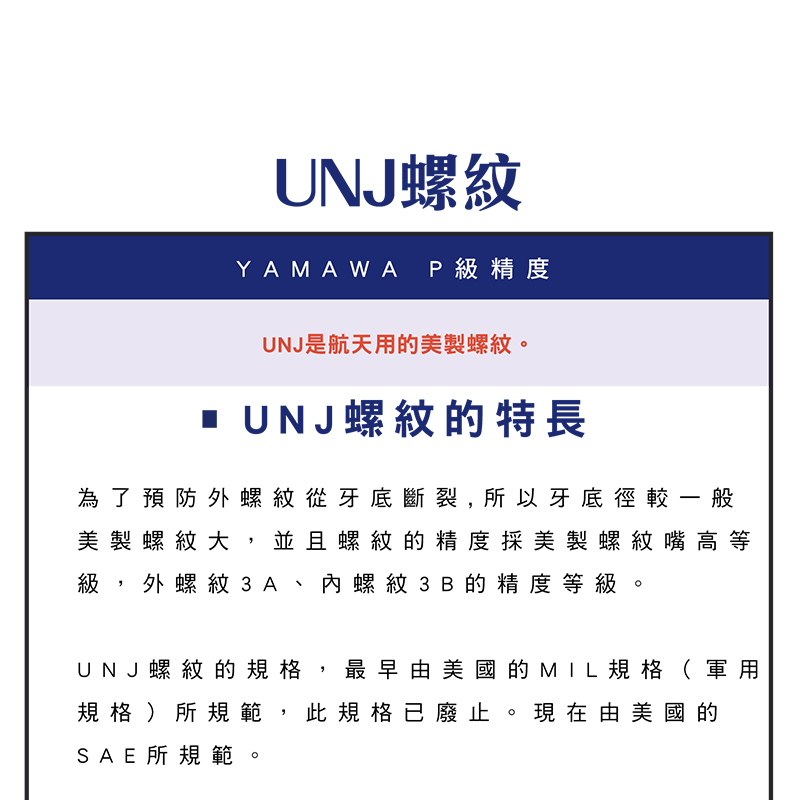
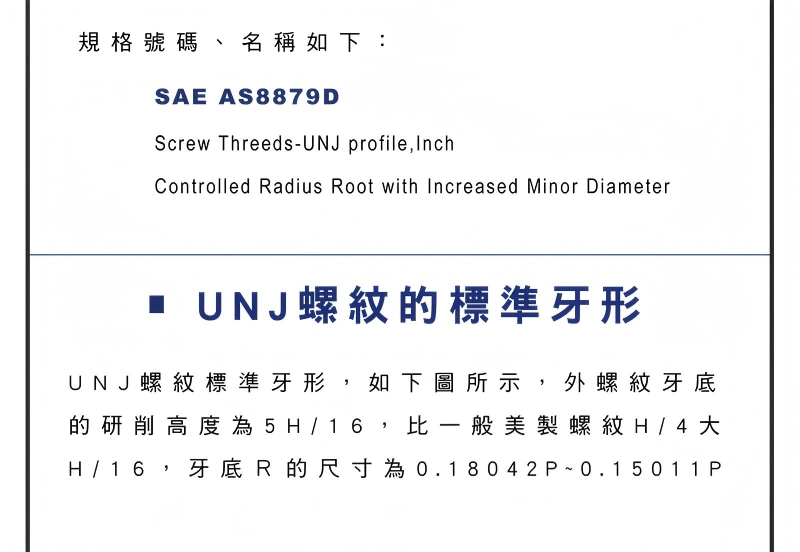
UNJ 螺紋(Unified National thread series with Radius Root)是針對高強度與疲勞壽命需求設計的統一螺紋,主要應用於航太與精密機械。核心特點:符合 SAE AS8879D 標準、與 UN 相同的 60° 牙型角、牙根採圓角設計(Radius Root),藉此提升抗疲勞與抗裂能力,在安全性與耐用性上優於一般標準螺紋。
二、UNJ 的設計特徵
| 項目 | 設計 |
|---|---|
| 牙型角 | 60°(與 UN 相同) |
| 牙根 | 圓弧過渡(Radius Root),減少應力集中 |
| 牙頂 | 平頂設計 |
| 適用環境 | 高循環負載、高震動與高應力 |
UNJ 最大的差異在「牙根設計」而非牙型角度;圓角牙根能有效降低裂紋產生。
三、UNJ 標準牙型結構
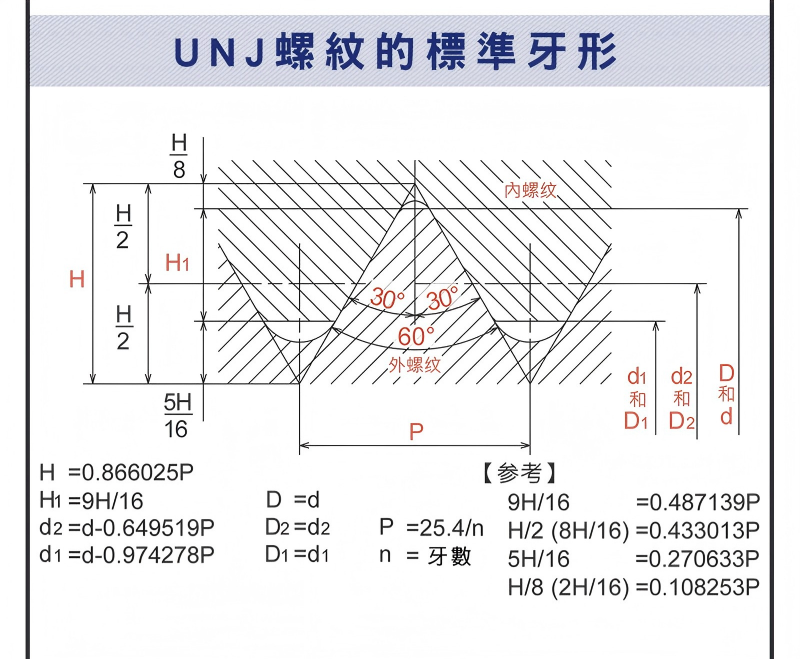
| 參數 | 關係 |
|---|---|
| 螺距 | P(基本單位) |
| 基礎牙高 H | 約 0.866025 × P |
| 有效牙高 H1 | 約 5/8 × H |
| 牙底圓角 | 關鍵強度來源,分散拉力與剪力 |
四、UNJ 螺紋底孔尺寸(參考)
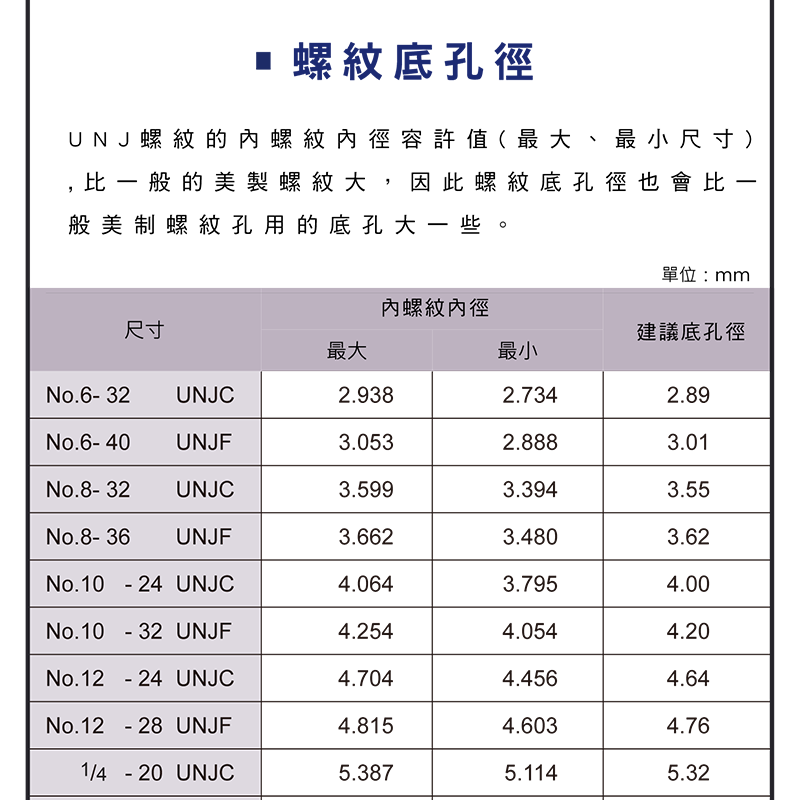
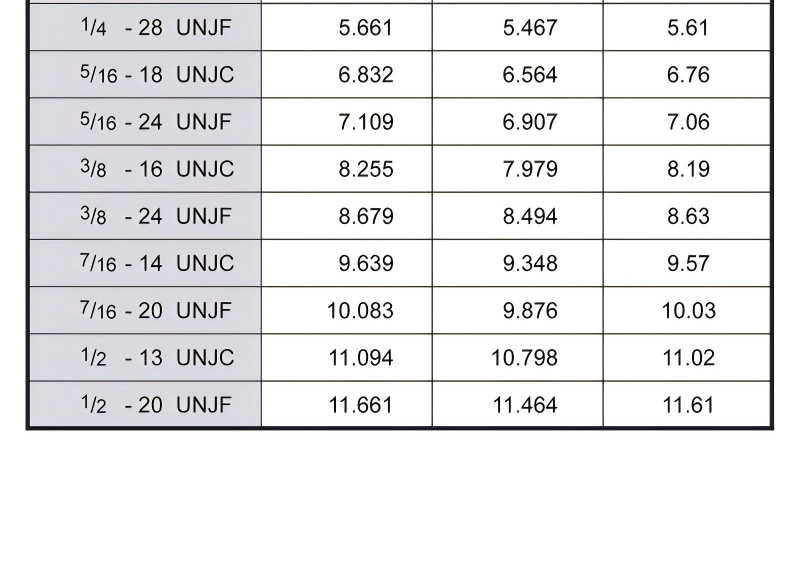
底孔過小→攻牙阻力大、刀具磨耗快;底孔過大→牙型不足、強度下降。常見規範(參考值):
| 規格 | 建議底孔(參考) |
|---|---|
| No.6-32 UNJC | 約 2.89 mm |
| No.8-32 UNJC | 約 3.55 mm |
| 1/4-20 UNJC | 約 5.32 mm(依 UNJ 規格與量規核對實際公差) |
※ 上表底孔為參考值,取自 YAMAWA 綜合型錄(中文版)的 UNJ 建議底孔徑表,與上方原廠表圖同源;該廠英文版型錄同尺寸的建議值略小(2.85/3.50/5.30 mm),內螺紋小徑容許值兩版相同。UNJ 的圓角牙根屬外螺紋特徵,內螺紋一般可用標準 UN 絲攻(底孔須加大);實際公差與量規請以 SAE AS8879D 與原廠型錄為準。
五、應用與注意事項
UNJ 廣泛用於航空、國防與高精密機械等高載荷、安全要求嚴格的場合。圓角牙根是 UNJ「外螺紋(螺栓/螺桿)」的強度特徵;UNJ 內螺紋牙型與 UN 相同,一般可沿用標準 UN 絲攻加工,重點是底孔(小徑)須比一般 UN 加大。是否採用 UNJ 專用絲攻,視公差與品保要求而定,並依 SAE AS8879D 以 UNJ 量規檢驗公差與互換性,確保疲勞強度。
牙型基礎見〈螺紋標準牙形解析〉;代號見〈螺紋記號表〉;美制公差見〈美制螺紋精度表〉;底孔見〈美制螺紋底孔徑表〉。
常見問題 FAQ
Q:UNJ 和 UN 螺紋差在哪?
兩者牙型角都是 60°,最大差異在「牙根」:UNJ 的外螺紋採較大圓角(Radius Root),降低應力集中、提升疲勞與抗裂強度。此圓角是外螺紋特徵;UNJ 內螺紋牙型與 UN 相同,一般可用標準 UN 絲攻加工(底孔須加大)。
Q:UNJ 一定要用專用絲攻嗎?
不一定。UNJ 的圓角牙根是「外螺紋」的特徵;UNJ 內螺紋牙型與 UN 相同,通常可用標準 UN 絲攻加工,關鍵是底孔(小徑)要比一般 UN 加大,再以 UNJ 量規依 SAE AS8879D 檢驗。是否選用 UNJ 專用絲攻,取決於公差與品保要求,而非牙型本身必需。
Q:為什麼航太要用 UNJ?
航太件承受高循環負載與震動,牙根是最易產生裂紋的位置。UNJ 的圓角牙根分散應力、提升疲勞壽命與安全裕度,因此成為航空、國防的標準選擇。
Q:UNJ 底孔和一般 UN 一樣嗎?
接近但需依 UNJ 規範。因牙根圓角與公差不同,底孔應以 UNJ 專屬規格與量規為準;文中數值為參考,實際請對照 SAE AS8879D 與原廠資料。
發布日期:2026-07-23|最後更新:2026-07-24
本主題的完整導讀見〈螺紋加工完整導讀〉。









