
平面磨床只會磨水平面:垂直面與斜面怎麼裝、怎麼找正
平面磨床的砂輪只走水平方向,所以它天生只磨得出水平面。要磨與基準面垂直的面、或帶角度的斜面,關鍵不在研磨參數,而在把待加工面先裝到水平位置。這篇講四件事:有夾具時四種夾具怎麼挑、沒有夾具時三種找正法怎麼墊紙、斜面的量塊組高度怎麼算,以及電磁吸盤有哪些事沒做會出問題。
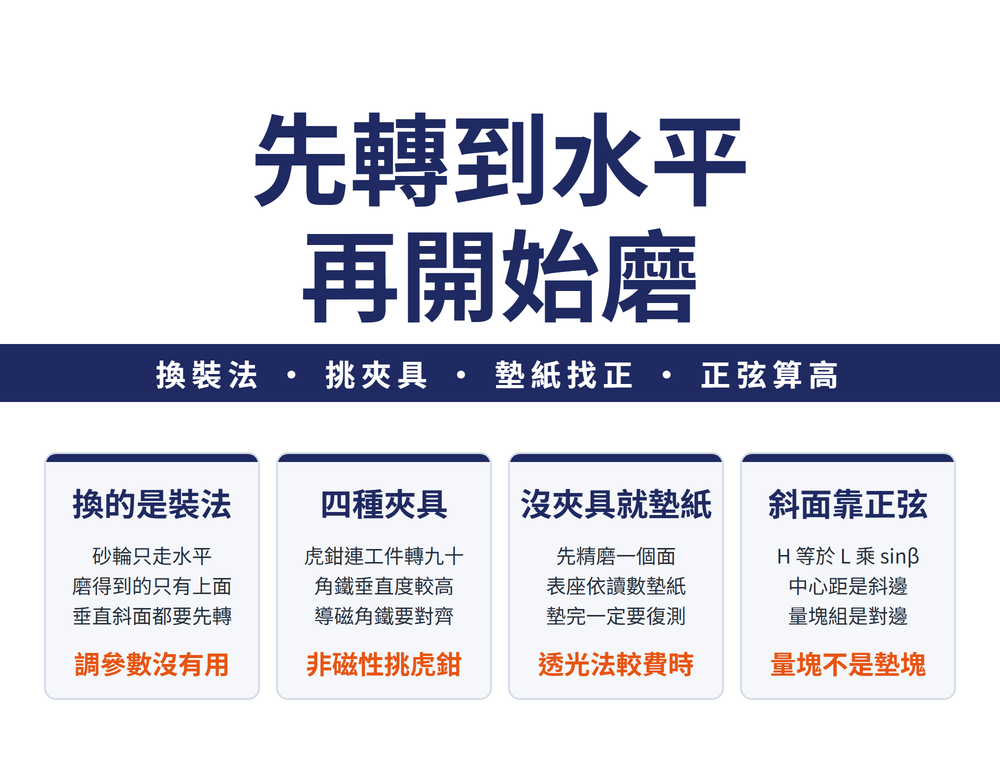
一、換的是裝法,不是參數
磨垂直面或斜面時,如果第一個念頭是調進給或換砂輪,方向就錯了。平面磨床的砂輪只在水平方向走,它磨得到的永遠是朝上那一面。所以問題被轉換成一句話:
怎麼把那個要磨的面,轉到水平位置,而且轉得準。轉得準不準,決定磨完的垂直度或角度合不合格——這是一個純夾持與找正的題目。
依零件的形狀、尺寸、加工要求與生產批次決定用哪一種方法。一般水平面的夾持方式與研磨用量見〈外圓、內圓、平面研磨怎麼做:夾持、運動與研磨用量〉,本篇只講垂直面與斜面。
二、有夾具:四種怎麼挑
| 夾具 | 怎麼用 | 挑它的時機 |
|---|---|---|
| 精密虎鉗 | 先吸底面磨第一面,再連工件一起轉 90°,改吸側面磨第二面 | 小型、非磁性材料;可達 90°±30″ |
| 精密角鐵 | 基準面貼緊角鐵垂直面,壓板螺釘鎖緊,用百分表找正 | 垂直度要求高;工、夾具製造常用 |
| 導磁角鐵 | 放上吸盤,黃銅板要與吸盤絕磁層對齊,磁力線才延伸得過去 | 比較狹長的工件 |
| 精密V形塊 | 工件用弓架與夾緊螺釘壓在V形槽上 | 圓柱體端面;保證端面與外圓垂直 |
精密角鐵的兩個工作面是刮研出來的,垂直度誤差約 0.005mm——這是它比其他三種貴、也能達到較高垂直度要求的原因。導磁角鐵那一條「黃銅板對齊絕磁層」不是安裝建議而是它會不會吸住的前提:對不齊,磁力線過不去,工件就只是放在上面而已。
三、沒有夾具:先精磨一面,再找正
手邊沒有上面四種時,做法一致:先把工件的一個平面精磨好,拿它當基準,再把要磨的面找正到水平,靠的是在工件底面墊紙。三種找正法差在讀數從哪來。
| 方法 | 怎麼讀 | 評價 |
|---|---|---|
| 百分表裝磨頭 | 表接觸精磨面,磨頭升降看讀數是否相同 | 要磨頭掛得上表 |
| 圓柱角尺透光 | 下段透光墊左端,上段透光墊右端,墊到不透光 | 精度不易控制,也較費時 |
| 專用百分表座 | 先量圓柱角尺記下基準讀數,再量工件比對 | 有數值可依,誤差可控 |
第三種的墊法:量工件的讀數比量角尺時大,就在工件底面右端墊紙,再依差值大小挑紙的厚薄。量角尺時要注意讓百分表測量頭與表座定位點落在同一條垂直線上,否則量到的是自己造成的誤差。
四、墊紙的兩個實作細節
第一個是復測:墊完一定要再量一次。墊的方向錯了讀數會更差,而那個差值看起來跟「還沒墊夠」一模一樣,分不出來就會一直往錯的方向加紙。
第二個是一個省事的變形用法:如果工件上已經有兩個磨好的平行面,不必再找基準,直接量這兩面、墊到兩邊讀數相等,再磨頂面。頂面對那兩面的垂直度可以做到 0.01mm 以內。
五、斜面:量塊組高度 H = L × sin β
斜面在平面磨床上的做法是「把工件墊斜,再照一般平面磨」,難的不是磨,是墊得準。工件的傾斜程度可以用斜度或角度表示,兩者的關係是 s = tan β,其中斜度 s =(大端高 H − 小端高 h)÷ 斜面長度 L。
量塊組高度 H = L × sin β(L = 正弦圓柱的中心距,β = 工件角度)。
這就是正弦規的全部原理:中心距是斜邊,量塊組是對邊。
| 條件 | 量塊組高度 |
|---|---|
| 角度 30°、中心距 200mm | 200 × sin30° = 100mm |
| 角度 20°15′、中心距 200mm | 200 × sin20°15′ = 69.224mm |
上表兩例照技術資料轉錄,本文未另行驗算;套用前請自行核對角度單位與中心距。
六、四種斜面夾持法(前三種用正弦規定角)
| 方式 | 適用與限制 |
|---|---|
| 正弦電磁吸盤 | 扁平零件;最大傾斜 45°;鎖緊螺釘必須確實鎖死 |
| 正弦精密虎鉗 | 小型或非磁性工件;磨前必須先把正弦規鎖固 |
| 正弦規+精密角鐵 | 先把正弦規墊高,讓被磨斜面高過角鐵;調好角度後要把量塊全部取下 |
| 導磁V形塊 | 兩工作面夾角 90°,底面角度常做成 15°、30°、45° |
第三種要在角度鎖定後把量塊全部取下,再放工件。這一步的理由是實務推論:角度已經被角鐵鎖住了,量塊是量出角度的工具,不是承受研磨力的墊塊。留著磨,等於拿量具當夾具。厚工件可以直接吸在導磁V形塊上,薄件或非磁性件要先夾在精密虎鉗裡再吸。
七、電磁吸盤:七件事
垂直面與斜面的夾具幾乎都掛在電磁吸盤上,吸盤本身沒顧好,上面那些精度就談不上。
| 項目 | 要做的事 |
|---|---|
| 電源 | 必須直流電,整流裝置要正常 |
| 檯面 | 磨屑汙物清乾淨,收工後擦淨防切削液滲入線圈 |
| 剩磁 | 斷電仍有磁,轉到退磁位置反覆改變電流方向 |
| 取工件 | 不能硬拉,先用木棒銅棒扳鬆;扳手要墊銅皮 |
| 擺放 | 蓋住越多條絕磁層越好;小薄件放絕磁層中間 |
| 位置 | 中間用久精度較差,高平行度小件靠兩端磨 |
| 檯面修磨 | 通電狀態下磨,磨到無火花即可,次數越少越好 |
第四條與第七條可以連起來看:硬拉工件會讓檯面拉毛;檯面刮傷多或已經不平時要修磨,而修磨次數要儘量少,才能延長吸盤壽命。兩條串起來看(實務推論):取件先扳鬆,檯面少拉毛,也就少修磨。
八、擋板:吸力不夠的後果是砂輪碎裂
小而薄的工件要在左右放擋板,防止鬆動。高而底面窄的工件,四周要放面積較大的擋塊,擋塊高度要略低於工件。
擋塊防的是安全事故:吸力不夠時,工件會翻倒,使砂輪碎裂。
砂輪本身的強度、不平衡與上機前該檢查的事見〈砂輪為什麼會裂:強度、不平衡與上機前該檢查的事〉。薄件吸緊後變形是另一個題目(不是吸力不足,是工件太軟),對策見〈薄板磨完就翹:熱變形與夾持變形要分開治〉。
九、常見問題 FAQ
Q:磨出來的垂直度不合格,要先查什麼?
先查夾持與找正,不是先查砂輪或參數。平面磨床磨的永遠是朝上那一面,垂直度是由「那一面有沒有被裝到水平」決定的。用精密角鐵時要確認百分表找正做過;用墊紙法時要確認墊完有復測。
Q:非磁性材料的小工件要磨垂直面,該用哪一種?
精密虎鉗。它的兩側面與固定鉗口都垂直於底面,先吸底面磨完第一面,再連工件一起轉 90° 改吸側面磨第二面,不需要工件本身帶磁性。斜面則用正弦精密虎鉗,同樣不挑材料。
Q:正弦規調好角度後,量塊要留著還是拿掉?
用正弦規配精密角鐵那一種,角度鎖在角鐵上之後量塊要全部取下再放工件。理由是實務推論:量塊是量出角度的工具,不是承受研磨力的墊塊。正弦電磁吸盤與正弦虎鉗則是量塊本身就在夾具結構裡,依該夾具的操作方式處理。
Q:工件吸不太住,可以加大電流嗎?
先查三件事:檯面有沒有磨屑、工件有沒有蓋住足夠條數的絕磁層、放的位置是不是吸盤中間那塊用久了的區域。高而底面窄的工件本來就要靠四周擋塊,不能只靠吸力——吸力不夠的後果是工件翻倒、砂輪碎裂。
磨床本身的精度誤差會直接反映成工件缺陷,新機驗收與精度檢查見〈磨床精度怎麼驗:誤差對應缺陷與新機驗收四項〉。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-19|最後更新:2026-10-24









