
純銅與脆性材料怎麼車:墊圈刀、斷屑波紋刃與捲屑波紋刃
純銅切屑不斷、脆性材料碎屑亂噴,兩個問題剛好相反,對應的刃型也磨在相反的面上。這篇整理純銅墊圈車刀的幾何參數、斷屑波紋刃與捲屑波紋刃的差別,以及試切不順時該修哪一邊。
一、兩種材料,兩個相反的問題
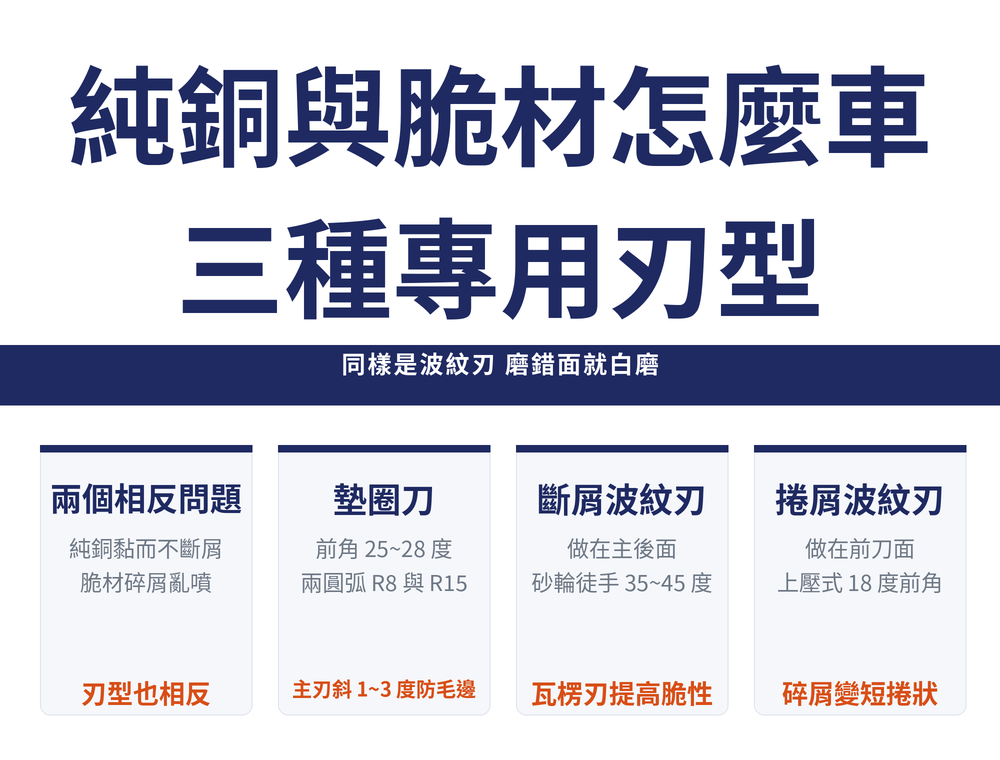
純銅(T1~T4,數字越大雜質越多)強度低、塑性高,切屑黏著不斷、端面容易起毛邊;脆性材料則相反,切屑一碰就碎、四處飛濺。前者要把切屑弄斷,後者要把碎屑變成捲狀——所以兩種波紋刃分別做在相反的面上。材料層級的判準見〈N 類鋁與有色金屬加工指南〉與〈K 類鑄鐵加工指南〉,本篇只寫刃型怎麼磨。
二、純銅墊圈車刀:幾何參數
| 項目 | 值 | 為什麼 |
|---|---|---|
| 前角 γo | 25°~28° | 偏大,切削輕快、切屑流出順 |
| 後角 αo | 4°~6° | — |
| 餘後角 αo1 | 3°~4° | — |
| 刀端角 κr′ | 2°~3° | — |
| 刃傾角 λs | 0.5°~1° | 磨在 R15 圓弧上 |
| 切削刃寬度 | 依工件外徑 | φ14~φ30mm 墊圈取 2~3mm,越窄越好但太窄剛性差 |
刀片來源用 YT15(鎢鈦鈷,對應 ISO P 類)、刀體 45 鋼(相當 JIS S45C)。主副切削刃與刀尖都要磨鋒利,刀尖不倒角。角度名稱見〈車削刀具切邊角(餘偏角)解析〉。
三、真正的關鍵是兩個圓弧與那 1°~3°
在前刀面上半部、距主切削刃 0.5~1mm 處磨兩個過渡圓弧,半徑分別 8mm 與 15mm,切屑才會順著捲起來。另一招防毛邊:把主切削刃沿主軸軸線方向磨出 1°~3° 夾角,墊圈中間先被切下,與刀等寬的小圈最後才脫落,端面就不會拉出毛邊。
四、試切不順時修哪一邊
| 症狀 | 原因 | 怎麼修 |
|---|---|---|
| 一面光、一面粗 | 兩條餘切削刃鋒利程度不均 | 用細磨石沿刀尖由下往上研磨較粗那一邊,1~3 次 |
| 兩面都不光 | 兩條餘切削刃太鋒利 | 細磨石順刀尖由下往上輕推兩邊,1~2 次 |
| 切屑沒離開工件就偏向一邊 | 主切削刃不水平,或刃傾角太靠近切削刃 | 磨石垂直於主切削刃、沿圓弧面輕磨另一邊,1~2 次 |
細磨石規格來源用硬度 K、粒度 F240 的 20mm×20mm 一支。這三個症狀都是刃口狀態問題,不是切削條件問題,別急著改轉速。
五、純銅斷屑刀:波紋刃做在主後面
刀片來源用 YG6(鎢鈷,對應 ISO K 類),主要角度用普通碳化矽砂輪徒手就能磨完。關鍵刃型是主後面上寬 1.5mm×0.8mm 的波紋弧形刃口。
照實並列:同一節裡,刃型描述寫「三排」、修磨方法段寫「4~5 道」,兩處數量對不上,本篇兩說並列不擅自統一。實作時以能均勻覆蓋主後面寬度為準。
| 做法 | 怎麼做 |
|---|---|
| 砂輪徒手① | 用鑽石修整刀把碳化矽砂輪外圓與一側面修成近似直角 |
| 砂輪徒手② | 前面與砂輪圓周面成 35°~45°,主後面順時針轉 10°~15° |
| 砂輪徒手③ | 由刀尖處起,一道一道微量沿砂輪外側進給 |
| 線切割 | 車刀夾在簡易夾具上形成 15° 主後角,裝上線切割放電加工機依波紋尺寸寫程式加工 |
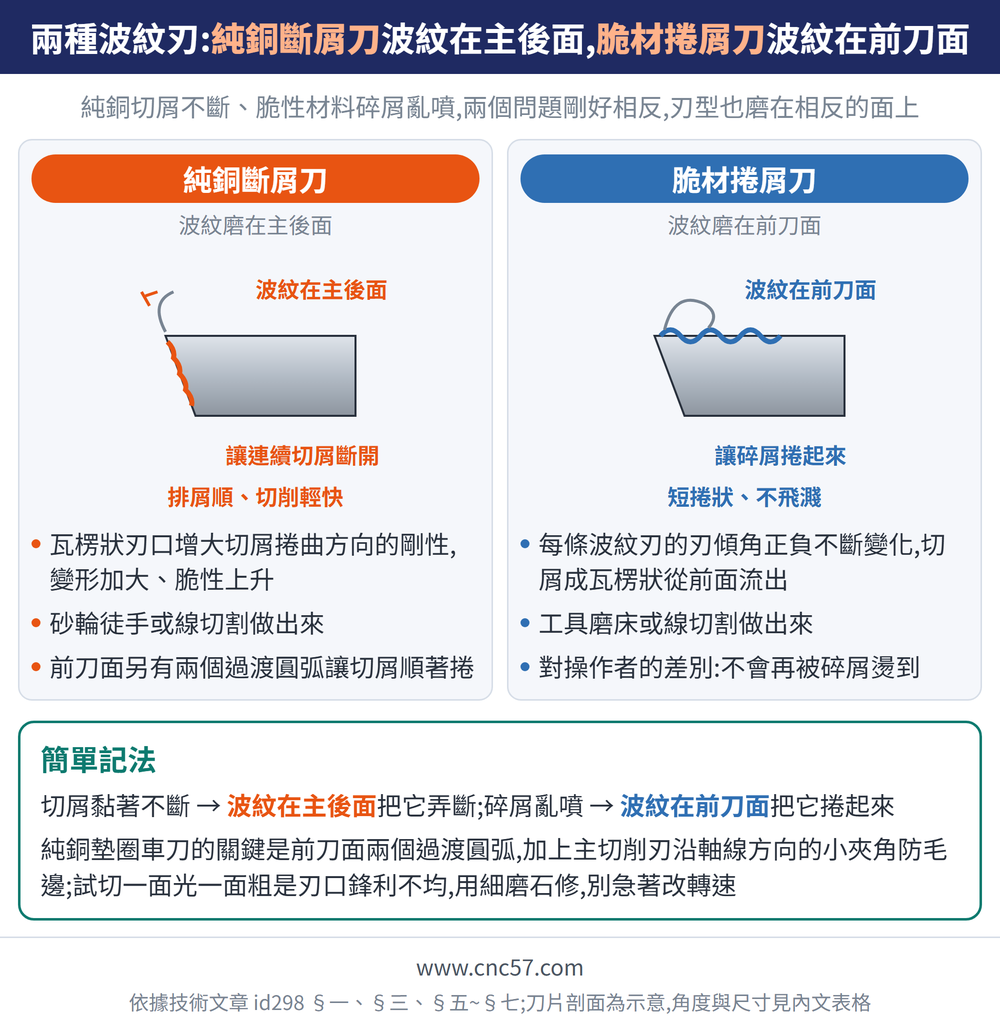
效果是切純銅與無氧銅時,瓦楞狀刃口增大切屑捲曲方向的剛性,讓變形加大、脆性上升,切削輕快而且排屑順。斷屑的通則見〈車削切屑控制指南〉。
六、脆性材料捲屑刀:波紋磨在前刀面
同樣是波紋刃,這一種磨在刀片前面,方向剛好相反。刀片先在工具磨床上用碟型鑽石砂輪磨出多條波紋刃,也可夾在線切割放電加工機上依程式加工前面的波紋槽;裝配採上壓式,壓在具 18° 前角、5° 刃傾角、4° 主後角的刀桿槽內。(刃傾角 λs 是 ISO 術語;台灣傳統車刀圖面以「後斜角/邊斜角」合起來表示同一組幾何,不是同一個角的別名。)
原理是切削中每一條波紋刃的刃傾角正負不斷變化,切屑不再碎裂飛濺,而是從前面流出成瓦楞狀、捲曲方向強度變大,得到短捲狀切屑。對操作者來說,差別是不會再被四處飛濺的碎屑燙到。
七、兩種波紋刃對照
| 對比項 | 純銅斷屑刀 | 脆材捲屑刀 |
|---|---|---|
| 波紋磨在 | 主後面 | 前刀面 |
| 目的 | 讓連續切屑斷開 | 讓碎屑捲起來 |
| 切屑結果 | 排屑順、切削輕快 | 短捲狀、不飛濺 |
| 加工方式 | 砂輪徒手或線切割 | 工具磨床或線切割 |
三種刃型都是在基本角度之外「多磨一手」;其他常見的刀型變化見〈車刀還能再磨什麼〉。切削速度與進給請依材料與機台條件計算,見〈車削切削條件完整指南〉——本篇未轉列單一實例參數。
八、常見問題 FAQ
Q:車純銅為什麼前角要磨到 25° 以上?
純銅塑性高、強度低,前角小會把材料推擠而不是切下來,切屑黏著更嚴重。大前角讓切削輕快、切屑順著流出。
Q:墊圈端面起毛邊怎麼辦?
把主切削刃沿主軸軸線方向磨出 1°~3° 夾角,讓墊圈中間先切下、與刀等寬的小圈最後脫落,毛邊自然減少。
Q:兩種波紋刃可以磨在同一把刀上嗎?
用途相反,沒有理由併用。斷屑刃做在主後面、對付黏而不斷的切屑;捲屑刃做在前刀面、對付碎裂飛濺,先確定要解決哪一個。
Q:沒有線切割機,只有砂輪機做得出來嗎?
純銅斷屑刃可以,來源就是用普通碳化矽砂輪徒手磨的,重點在夾角與微量進給。前刀面的捲屑波紋則建議上工具磨床。
本主題的完整導讀見〈車削完整導讀〉。
發布日期:2026-08-17|最後更新:2026-10-21









