
N類鋁與有色金屬加工指南:鋁合金、銅、黃銅
鋁與有色金屬是 ISO 513 中的 N 群(刀片色標:綠),包含鋁合金、銅、黃銅、青銅等。它們普遍軟、輕、導熱好,可高速加工、相對好切,是 N 群最大的優勢;但麻煩也在「軟黏」:容易產生積屑瘤、黏在刃口。此外,壓鑄高矽鋁含矽硬質點會磨耗刀具,而鋁不宜用含鋁(Al)塗層(易親和黏附)。本文整理各類有色金屬的特性、代表牌號與選刀方向;分類總覽見〈ISO 被削材分類總論〉。
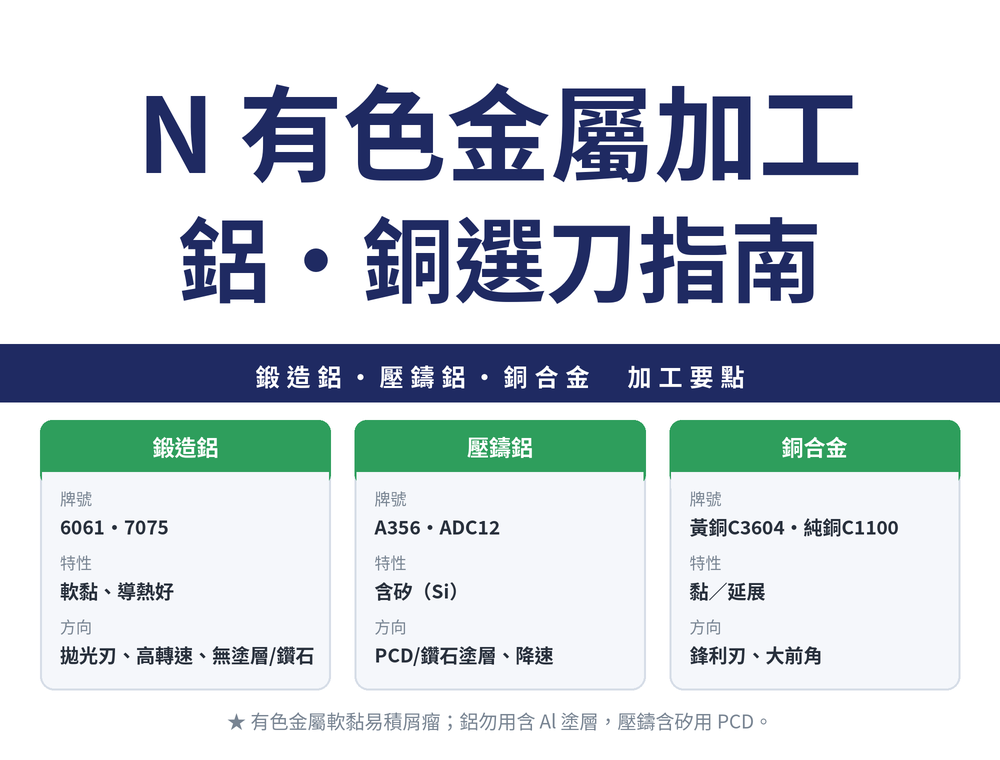
有色金屬種類與加工性
| 類別 | 代表牌號 | 特性 | 主要加工難點 | 刀具/方向 |
|---|---|---|---|---|
| 鍛造鋁 | 6061、7075、2024 | 軟、輕、導熱好 | 積屑瘤、黏刀、薄壁變形 | 拋光刃大前角、高轉速、無塗層鎢鋼/鑽石類 |
| 鑄造/壓鑄鋁 | A356、ADC12 | 含矽(Si)、量產件多 | 矽硬質點磨耗 | PCD/鑽石塗層、適度降速 |
| 黃銅 | C3604(易切黃銅) | 含鉛、易切、斷屑佳 | 相對好切 | 通用鎢鋼、鋒利刃 |
| 純銅/無氧銅 | C1100 | 延展性高、很黏 | 難斷屑、易積屑瘤 | 鋒利刃、大前角、適當冷卻 |
| 鈹銅(BeCu) | C17200 | 高強度、高導電 | 粉塵具毒性 | 防護集塵、耐磨刀具 |
實務上以鋁合金最常見:鍛造鋁(6061/7075)軟黏、重點在防積屑瘤;壓鑄高矽鋁(ADC12)含矽磨耗,宜用 PCD/鑽石塗層。黃銅好切、斷屑佳;純銅很黏難斷屑;鈹銅粉塵具毒性,務必防護集塵。
鋁與有色金屬加工三要點
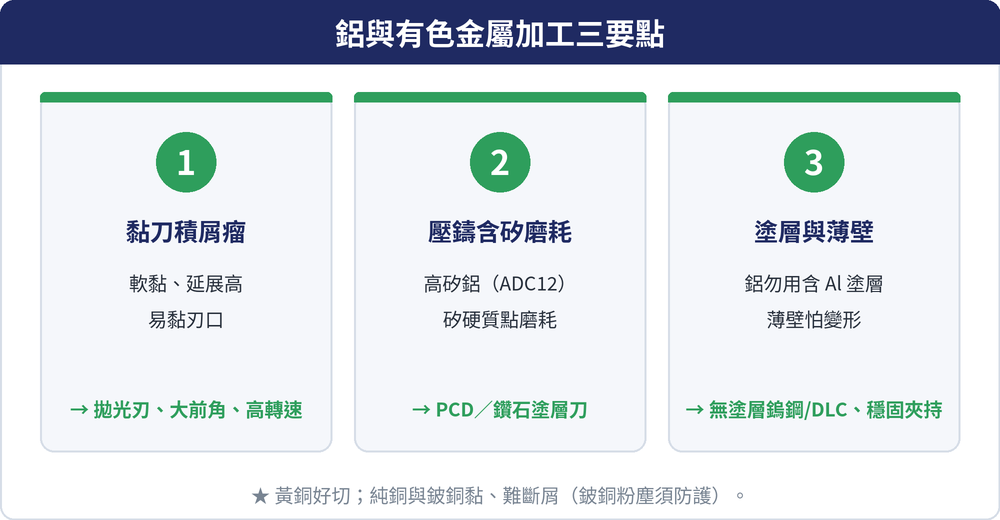
| 項目 | 說明 |
|---|---|
| 黏刀/積屑瘤 | 有色金屬軟黏、延展性高,切屑易黏在刃口形成積屑瘤——用鋒利的拋光刃、大前角與大螺旋角、拋光排屑溝、提高轉速,必要時用切削液或 MQL/氣冷沖走切屑。 |
| 壓鑄含矽磨耗 | 高矽鋁(如 ADC12)含矽硬質點,磨耗性高——建議用 PCD(聚晶鑽石)或鑽石塗層刀具並適度降速。 |
| 塗層選擇 | 鋁不宜用含鋁(Al)的 PVD 塗層(如 TiAlN/AlCrN,易與鋁親和黏附);改用無塗層拋光鎢鋼或鑽石類(DLC/PCD)。 |
| 薄壁變形 | 鋁件常為薄壁,需鋒利刃降低切削力、提高夾持與分層輕切,避免變形。 |
刀具材質與塗層方向
鋁合金以無塗層拋光鎢鋼(大前角、大螺旋角、拋光溝)為主,量產或高矽壓鑄鋁則用 PCD/鑽石塗層;銅與黃銅用鋒利刃、大前角的鎢鋼。避免含鋁塗層於鋁加工。塗層與材質的完整選擇,請見〈切削刀具材料分類〉。
切削策略要點
| 項目 | 說明 |
|---|---|
| 高轉速、高進給 | 鋁可採高速加工(HSM)提升效率並抑制積屑瘤。 |
| 刃口與排屑 | 鋒利拋光刃、大容屑空間、避免切屑回黏。 |
| 冷卻 | 切削液、MQL 或氣冷沖走切屑、降低黏附;壓鑄含矽件兼顧排熱。 |
| 防護 | 鈹銅等含毒性粉塵材料務必集塵防護。具體 vc/fz 數值請參閱〈立銑刀切削條件計算指南〉。 |
車削:鋁與銅為什麼一車就黏刀
鋁好車、切速可開很高,麻煩在黏刀與積屑瘤:熔點低,溫度一上來切屑就黏在刃口。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 刃口黏鋁成積屑瘤、加工面起毛;鑄造鋁矽合金的矽像磨料,刀磨得快 |
| 車刀怎麼選 | 大前角、大後角、刃口鋒利;鋁與銅用 K 類鎢鋼,一般不用陶瓷刀片 |
| 條件起點 | 切速可比鋼高很多,實際數值以刀具型錄為準;轉速換算見公式篇 |
| 冷卻與排屑 | 鎢鋼粗車可不加切削液;精車不宜用水溶性切削液,改用煤油或煤油加機油 |
| 常見狀況 | 刃口黏鋁 → 換鋒利刃、加大前角;純銅切屑黏著不斷 → 改用純銅專用刃型 |
純銅與黃銅的刃型見〈純銅與脆性材料怎麼車:墊圈刀、斷屑波紋刃與捲屑波紋刃〉,刀片正角、負角怎麼選見〈車刀刀片角度對照:負角與7°/11°正角選型指南〉,轉速換算見〈車削加工計算公式大全:切削速度、進給量與表面粗糙度解析〉。
銑削:鋁要選幾刃、刃口為什麼要拋光
鋁好切、切削速度能開很高,每分鐘產生的切屑量也大;銑鋁先卡住的通常是排屑,不是刀具耐磨。切屑排不掉,就回黏刃口變成積屑瘤。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 切屑塞在刃溝、回黏刃口成積屑瘤,加工面拉傷;薄壁件被切削力推變形 |
| 銑刀怎麼選 | 開槽以 2 刃為主、高螺旋角、刃溝拋光;面銑選疏齒、正角鋒利刀片 |
| 條件起點 | 查計算指南的「鋁、鋁合金」列;切削速度可比鋼高很多,以刀具型錄為準 |
| 冷卻與排屑 | 切削液、MQL 或氣冷把切屑沖離切削區;鍛造鋁乾銑要選刀面低摩擦的塗層 |
| 常見狀況 | 刃口黏鋁 → 換鋒利拋光刃、提高切速;壓鑄鋁銑一段數量後面變粗 → 矽磨耗,改 PCD |
刃數與螺旋角見〈銑刀刃數與螺旋角怎麼選〉,鍛造鋁與鑄造鋁的差別見〈乾銑削怎麼做:鑄鐵、鋼、鋁與不鏽鋼的四類對策〉;換算見〈立銑刀切削條件計算指南〉。
鑽孔:鋁為什麼一鑽就黏刀、塞屑
鋁好切,但鑽孔時兩個問題會放大:刃口黏鋁,以及切屑鬆、佔空間大,在孔裡塞住。盲孔最明顯。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 刃口長積屑瘤擋住出屑;碎屑堆在孔底,鑽頭被頂偏,孔徑擴大 |
| 鑽頭怎麼選 | 容屑槽大、槽面拋光,刃口鋒利;切屑要能成帶狀順著槽出來 |
| 條件起點 | 切削速度可比鋼高很多;數值依鑽頭材質差異大,以型錄為準 |
| 冷卻與排屑 | 用潤滑性好的切削液防黏;盲孔的碎屑要及時清出 |
| 常見狀況 | 黏刀 → 查刃口是否鋒利、槽面是否光滑;孔徑變大 → 查孔底積屑 |
盲孔不希望切屑斷得太碎:碎屑堆在孔底排不掉,反而把鑽頭頂偏。轉速換算見〈鑽頭切削參數設定指南〉,刃型怎麼磨見〈不同材料的鑽頭怎麼磨〉。
攻牙:鋁為什麼一攻就黏、牙還會變小
鋁熔點低、又軟又黏,切削式絲攻容易熔著,攻完內牙還會收縮。好在鋁、銅、黃銅延展性好,多半可以改用擠壓絲攻,不產生切屑。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 熔著、內牙凹凸不平,攻完尺寸縮小;壓鑄件切屑碎,容易卡在溝槽 |
| 絲攻怎麼選 | 盲孔最適合擠壓絲攻:無屑、心徑大不易斷;用切削式時,軋延鋁配螺旋絲攻 |
| 條件起點 | 擠壓底孔比切削式大,誤差只容許約牙距 5%;擠壓約 15~35 m/min(典型範圍) |
| 切削油與排屑 | 用抗摩擦性好的油劑減少熔著;擠壓不產生切屑,也有免用油的型號 |
| 常見狀況 | 內牙縮小 → 改用加大精度絲攻;擠壓後孔口毛邊 → 孔口倒角 |
壓鑄鋁取速度範圍的低段(約 15~25 m/min);擠壓扭力約為切削式的 2~3 倍。兩種怎麼選見〈切削式絲攻 vs 擠壓絲攻〉,擠壓底孔見〈擠壓絲攻底孔徑完整指南〉,壓鑄高矽鋁可選氮化處理,見〈螺絲攻表面處理完整指南〉。
常見問題 FAQ
加工鋁為什麼容易黏刀、積屑瘤?
鋁軟、延展性高、易黏在刃口形成積屑瘤。用鋒利的拋光刃、大前角與大螺旋角、拋光排屑溝、提高轉速,並以切削液/MQL/氣冷沖走切屑,可有效改善。
鋁加工可以用 TiAlN/AlCrN 塗層嗎?
不建議。含鋁(Al)的塗層與鋁親和、容易黏附積屑。鋁加工建議用無塗層拋光鎢鋼,或鑽石類(DLC/PCD)刀具,尤其高矽壓鑄鋁用 PCD 最耐磨。
壓鑄鋁(ADC12)為什麼比較磨刀?
壓鑄高矽鋁含矽(Si)硬質點,磨耗性高。建議用 PCD(聚晶鑽石)或鑽石塗層刀具並適度降速,可大幅延長刀具壽命。
銅與黃銅好加工嗎?
易切黃銅(如 C3604)斷屑佳、好加工;純銅延展性高、很黏、難斷屑,需鋒利刃與大前角。鈹銅高強度但粉塵具毒性,務必集塵防護。
本主題的完整導讀見〈排屑控制完整導讀〉。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具現貨品項。
本篇屬〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉這條線,整條線該從哪讀到哪見該篇。
延伸閱讀
| 相關文章 |
|---|
| ISO 被削材分類總論:六大群與選刀方向 |
| K 類鑄鐵加工指南:灰鑄鐵、球墨鑄鐵 |
| M 類不鏽鋼加工指南 |
| 刀具材料系列分類:P/M/K/N/S/H 選刀指南 |
| 立銑刀切削條件計算指南 |
發布日期:2026-06-24|最後更新:2026-10-20









