
依被削材選刀具材料與塗層:PMKNSH總對照
選鎢鋼還是 HSS(高速鋼)、要不要塗層、鍍哪一種——最終都要回到「你在加工什麼材料」。這篇用 ISO 六大被削材群(P/M/K/N/S/H),一站式對照材料與塗層怎麼配。
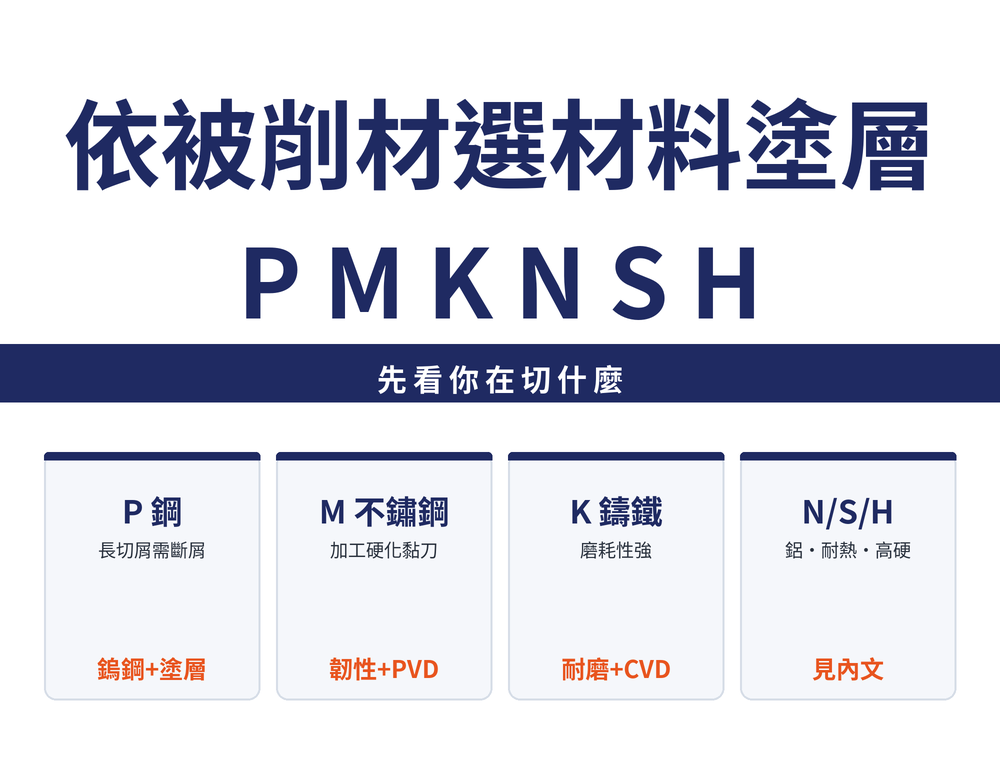
一、先分群:ISO 六大被削材
刀具材料與塗層的選用,起點都是被削材。ISO 把材料分成六大群,每群的加工難點主軸不同,決定了後面刀具材料與塗層怎麼配。
| 群 | 代表材料 | 加工難點主軸 |
|---|---|---|
| P | 鋼 | 長切屑,需斷屑 |
| M | 不鏽鋼(沃斯田鐵系為主) | 加工硬化與黏刀 |
| K | 鑄鐵 | 磨耗性強 |
| N | 鋁與有色金屬 | 黏刀與積屑瘤 |
| S | 耐熱合金與鈦 | 切削熱集中、高溫強度 |
| H | 高硬度鋼(淬火) | 高硬度 |
分群邏輯與各群定義,見ISO 被削材分類總論;選刀主線見刀具材料系列分類:PMKNSH 選刀指南。
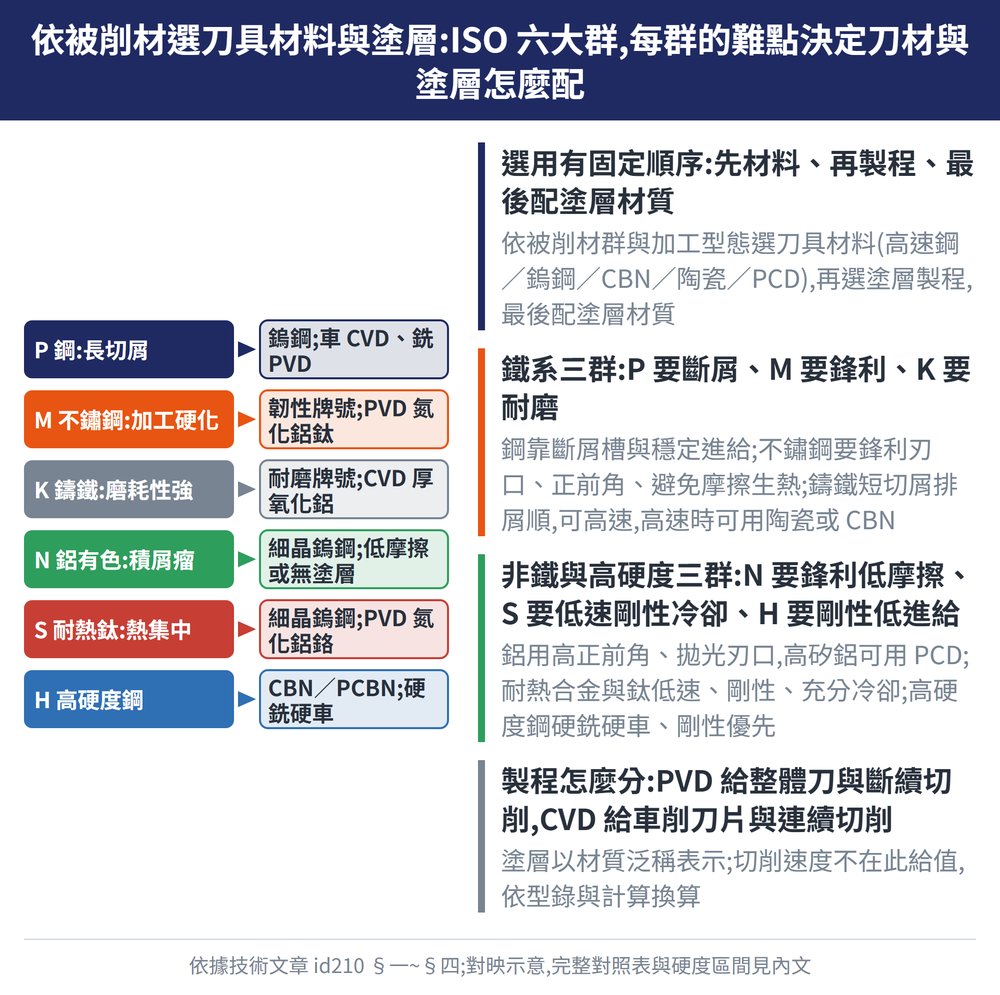
二、鐵系三群:P 鋼、M 不鏽鋼、K 鑄鐵
把加工難點、刀具材料、塗層與加工要點放在同一張表,是本篇的決策核心。先看以鎢鋼為主刀具材料的鐵系三群。
| 被削材群 | 加工難點 | 刀具材料建議 | 塗層建議 | 加工要點 |
|---|---|---|---|---|
| P 鋼 | 長切屑、需斷屑 | 鎢鋼(P 類牌號)為主 | 車削 CVD(含氧化鋁層);銑削 PVD 氮化鋁鈦系 | 斷屑槽與穩定進給 |
| M 不鏽鋼 | 加工硬化、黏刀、切削熱 | 韌性牌號鎢鋼 | PVD 氮化鋁鈦/氮化鋁鉻 | 鋒利刃口、正前角、避免摩擦生熱 |
| K 鑄鐵 | 磨耗性強、短切屑 | 耐磨牌號鎢鋼 | CVD(厚氧化鋁層);高速時可用陶瓷/CBN | 短切屑排屑順、可高速 |
三、非鐵與高硬度三群:N 鋁與有色、S 耐熱合金與鈦、H 高硬度鋼
這三群的難點與取捨和鐵系不同,對照欄位相同,可與上表併看。
| 被削材群 | 加工難點 | 刀具材料建議 | 塗層建議 | 加工要點 |
|---|---|---|---|---|
| N 鋁與有色 | 黏刀、積屑瘤 | 細晶鎢鋼、鋒利刃;高矽鋁可用 PCD | 低摩擦膜(類鑽碳膜)/無塗層/PCD | 高正前角、拋光刃口 |
| S 耐熱合金與鈦 | 高溫強度、切削熱集中 | 細晶鎢鋼;鎳基可用陶瓷 | PVD 氮化鋁鈦/氮化鋁鉻 | 低速、剛性、充分冷卻 |
| H 高硬度鋼 | 高硬度(淬火,約 HRC45–65 典型) | CBN/PCBN、細晶鎢鋼 | 鎢鋼刀配氮化鋁鈦 | 硬銑、硬車、低進給、剛性優先 |
上表牌號、塗層適配與 HRC 範圍為一般而言的典型值,實際以型錄或標準為準;切削速度不在此給值,請用鑽孔加工計算公式大全:vc、轉速、進給與加工時間換算。塗層以材質泛稱表示,不指涉任何品牌或商品名。
四、兩個選擇順序:先材料、再塗層
選用有固定順序:先依被削材群與加工型態選定刀具材料(HSS/鎢鋼/CBN/陶瓷/PCD),再選塗層製程,最後配塗層材質。
| 步驟 | 決策 | 要點 |
|---|---|---|
| 1 材料 | 依被削材群與加工型態選刀具材料 | HSS/鎢鋼/CBN/陶瓷/PCD |
| 2 製程 | 選塗層製程 | PVD 對整體刀與斷續切削;CVD 對車削刀片與連續切削 |
| 3 材質 | 配塗層材質 | 氮化鋁鈦/氮化鋁鉻/含氧化鋁層/類鑽碳膜,依被削材群對應 |
PVD 與 CVD 的差異與選用見PVD 與 CVD 塗層差異與選用指南;依刀型選材見刀具材質怎麼選。
最後更新:2026-08-08
五、常見問題 FAQ
Q:為什麼鋁合金反而常用無塗層或低摩擦膜?
鋁的主難點是黏刀與積屑瘤,重點在鋒利刃口與低摩擦,而非耐磨。細晶鎢鋼配無塗層或類鑽碳膜(低摩擦膜)能減少沾黏;高矽鋁則常用 PCD。
Q:同一把刀能通吃六大群嗎?
不建議。各群難點主軸不同,材料與塗層的取捨相反(例如 N 要鋒利、K 要耐磨)。通用刀能覆蓋部分工況,但關鍵件仍應依被削材群對應選用。
Q:不鏽鋼為什麼要鋒利刃口而不是最耐磨的?
沃斯田鐵不鏽鋼易加工硬化,鈍刃摩擦生熱會加速硬化與黏刀。鋒利刃口配正前角能俐落切下,減少摩擦熱,比一味追求耐磨更有效。
Q:淬火高硬度鋼一定要用 CBN 嗎?
不一定。CBN/PCBN 是高硬度區的首選,但一般而言在較低硬度或斷續切削時,細晶鎢鋼配氮化鋁鈦也可勝任。實際適配範圍以型錄或標準為準。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具全系列,規格齊全。
本篇屬〈刀具材料與塗層完整導讀:先分清楚基材與塗層,再從被削材反推該用哪支〉這條線,整條線該從哪讀到哪見該篇。









