
熱處理如何影響加工性:退火淬火回火滲氮全解析
同一塊鋼,退火態很好切、淬火後幾乎切不動——熱處理改變的是組織與硬度,直接決定加工性。看懂各狀態的硬度與加工性,還要抓對「先加工還是先熱處理」的順序。
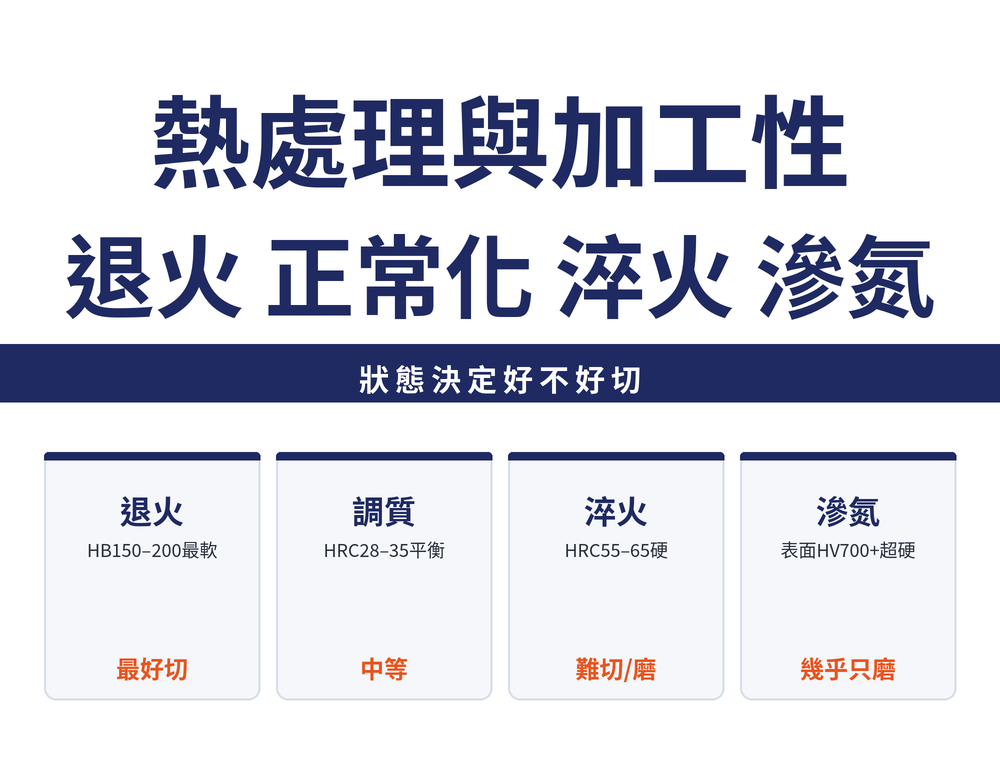
一、熱處理改變什麼:組織、硬度、加工性三連動
熱處理改變的是鋼的金相組織——沃斯田鐵化後的冷卻速度決定生成肥粒鐵、波來鐵或麻田散鐵——組織一變,硬度就變,加工性隨之連動。
硬度不是越低越好。太低(退火低碳)會黏刀、生積屑瘤、表面差;太高則難切、刀具磨耗快;中等硬度(約 HB 200–250 典型值)常最好加工。這條「軟不一定好切」的規律,是判讀狀態的核心。
重點:加工性由組織與硬度共同決定,不是單看硬度數字。同一牌號在不同熱處理狀態下,可能是最好切也可能是幾乎切不動。
二、五種常見狀態對加工性
把常見熱處理狀態的目的、硬度與加工性擺在一起對照,拿到料先對號入座。
| 狀態 | 目的 | 典型硬度 | 加工性 | 備註 |
|---|---|---|---|---|
| 退火(annealing) | 軟化、消除應力 | HB 150–200 | 最好加工 | 供料常見態;低碳過軟時反而易黏刀 |
| 正常化(normalizing) | 細化晶粒、均勻組織 | HB 170–230 | 中等偏好 | 改善切削面、減少黏刀 |
| 調質(淬火+高溫回火 Q&T) | 強度與韌性平衡 | HRC 28–35 | 中等,略難 | 結構件常用 |
| 淬火+低溫回火 | 高硬度、耐磨 | HRC 55–65 | 難加工 | 多需硬車/硬銑/磨 |
| 滲氮/表面硬化(nitriding) | 表面超硬、耐磨 | 表面 HV 700–1000 | 幾乎只能磨 | 通常最後做 |
硬度為典型值/參考,以各鋼廠規格書或標準為準,實際隨牌號、斷面與製程而變。硬度換算見材料硬度與刀具選擇。
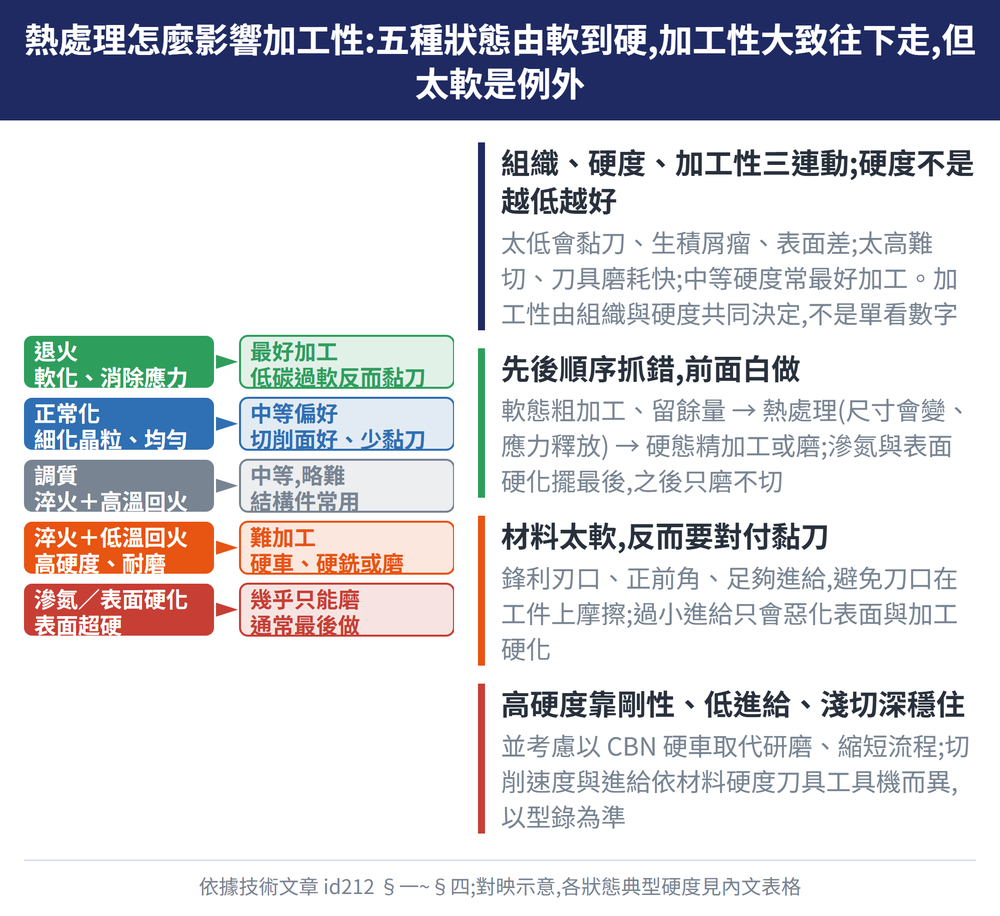
由軟到硬,加工性大致單調下降,但退火低碳的「太軟」是例外——黏刀與積屑瘤讓表面反而變差。硬度與加工性的整體規律另見ISO 被削材分類總論。
三、加工與熱處理的先後時機
順序抓錯,前面白做。原則:軟態粗加工→留餘量→熱處理→硬態精加工或磨;滲氮/表面硬化擺最後,之後只磨不切。
| 製程階段 | 材料狀態 | 做什麼 |
|---|---|---|
| 粗加工 | 退火/正常化(軟態) | 大量去除、成形,並預留熱處理變形餘量 |
| 熱處理 | 淬火+回火(調質或硬化) | 達到目標硬度;此時尺寸會變、應力釋放 |
| 精加工 | 硬態 | 硬車/硬銑或研磨,削掉餘量、達最終尺寸與表面 |
| 表面硬化 | 滲氮/表面硬化 | 最後施作;之後只研磨,不再切削 |
變形餘量與時機依牌號、斷面與熱處理製程而異,以熱處理廠與鋼廠建議為準。
高硬度精加工的打法與刀具材料選擇,另見H 類高硬度鋼加工指南與工具鋼加工指南。
熱處理該插在哪一刀之前見加工順序怎麼排;熱處理件收回來不對見熱處理件收回來不對怎麼判;滲碳、滲氮件還能切多少見滲碳滲氮件還能再切多少。
四、對加工的實務提醒
材料太軟反而要對付黏刀:用鋒利刃口、正前角、足夠進給避免刀口在工件上摩擦、抑制積屑瘤。過小進給只會惡化表面與加工硬化,機理見加工硬化機制與對策。
高硬度要靠剛性、低進給、淺切深穩住切削,並考慮以立方氮化硼 CBN 硬車取代研磨、縮短流程。依硬度選刀見材料硬度與刀具選擇。
切削速度 vc 與每齒進給 fz 隨材料、硬度、刀具與工具機而異,本文不列具體值;請以刀具型錄為準,計算見立銑刀切削條件計算指南。
最後更新:2026-10-21
五、常見問題 FAQ
Q:為什麼太軟的鋼反而不好加工?
太軟(如退火低碳)易黏刀、生積屑瘤,表面變差、尺寸不穩。對策是鋒利刃口、正前角與足夠進給,避免刃口在工件上摩擦。
Q:該先加工還是先熱處理?
通用原則是軟態粗加工並留餘量、再熱處理、最後硬態精加工或研磨。滲氮/表面硬化擺最後,之後只磨不切。
Q:滲氮件還能車銑嗎?
很難。滲氮層表面約 HV 700–1000,幾乎只能研磨。因此滲氮通常放在製程最後,尺寸與表面在滲氮前的精加工就要做到位。
Q:調質和淬火有什麼不同?
調質是淬火加高溫回火(典型 HRC 28–35),追求強度與韌性平衡、仍可切削;淬火加低溫回火追求高硬度耐磨(典型 HRC 55–65),多需硬車、硬銑或研磨。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具現貨品項。
本篇屬〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉這條線,整條線該從哪讀到哪見該篇。









