
管用絲攻問題對策:表面粗糙、崩牙與材料對應
管牙攻出來表面粗糙、崩牙,或攻到一半扭力突然變大——這些症狀看起來各自獨立,處理順序其實是同一套。這篇幫你先把現象歸到哪一類,再看手上的材料屬於哪一種問題傾向,最後才決定該調切削速度、換切削油、補機械剛性,還是換一支絲攻。碳鋼、不鏽鋼、鑄鐵與鋁合金各自容易出什麼問題,以及什麼時候該放棄攻牙改用螺紋銑刀,看完你可以自己判斷從哪裡下手。
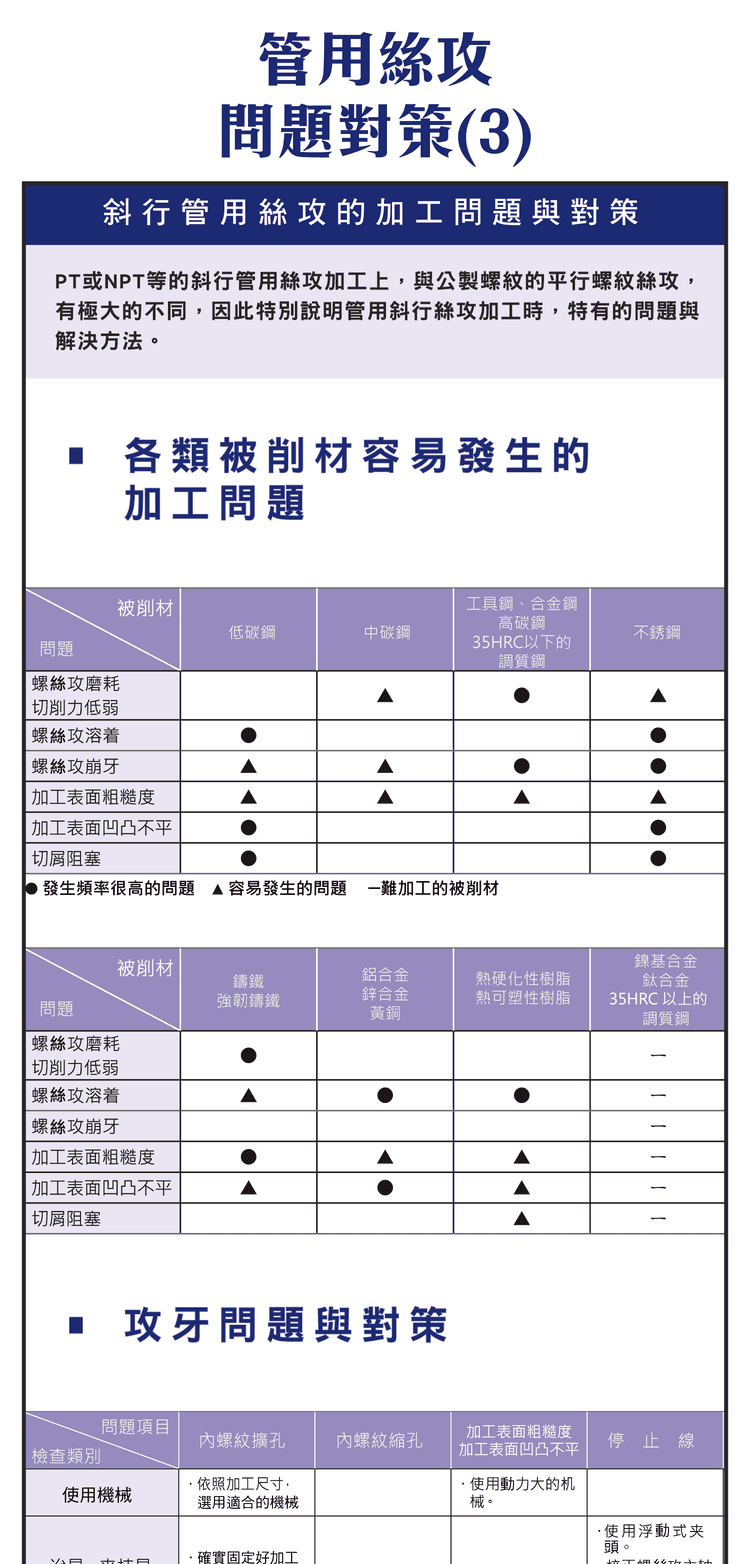
一、加工表面異常
常見問題:表面粗糙度不佳、螺紋凹凸不平、停止線(加工痕跡)。以示例而言,切削速度 5 m/min 表面較粗糙,降至 2.5 m/min 表面明顯改善——切削速度過高會使加工品質下降。
※ 上述速度為示例,實際請依材料、絲攻與機台調整。
二、停止線與加工痕
| 現象 | 原因 | 解法 |
|---|---|---|
| 螺紋表面出現線條痕跡(停止線) | 刀具不穩定、排屑不良 | 改用螺紋銑刀、提升加工穩定性 |
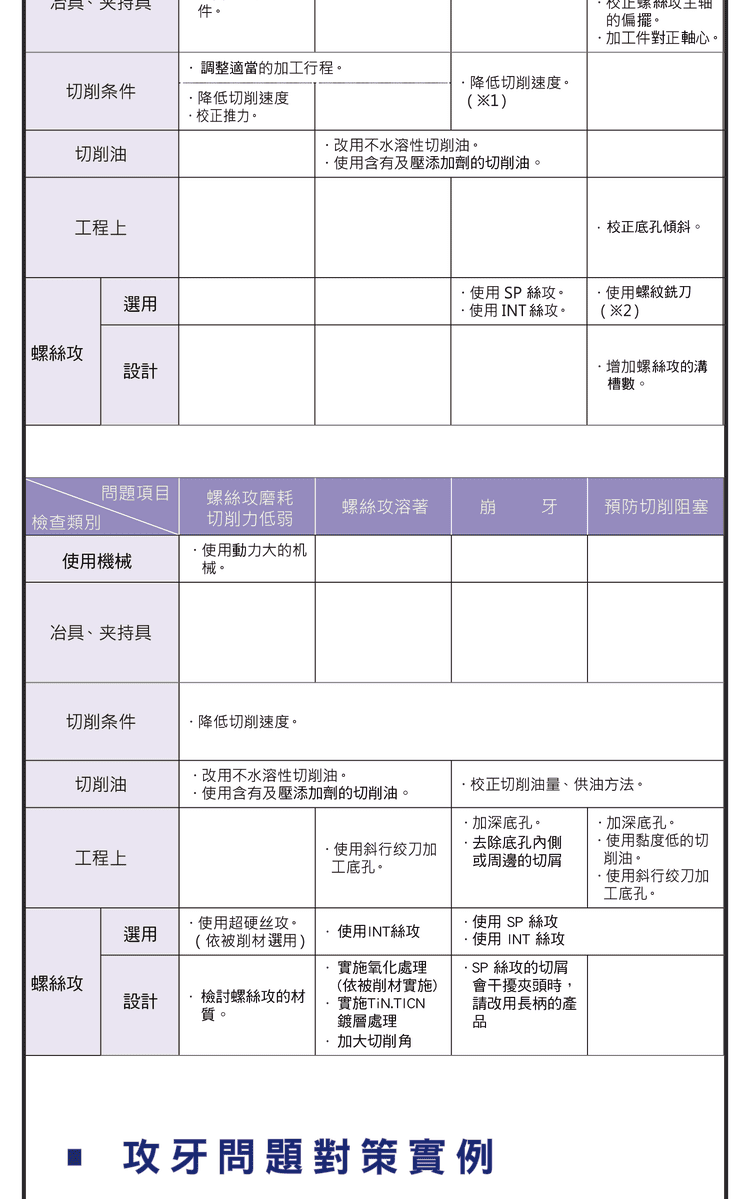
三、不同材料的加工問題傾向
下表是管牙(錐管螺紋)攻牙時,各材料容易出的問題(依 YAMAWA 綜合型錄技術資料)。●=最常發生,▲=容易發生。
| 被削材 | 磨耗、切不動 | 熔著 | 崩牙 | 表面粗糙 | 表面撕裂 | 切屑堵塞 |
|---|---|---|---|---|---|---|
| 低碳鋼 | ● | ▲ | ▲ | ● | ● | |
| 中碳鋼 | ▲ | ▲ | ▲ | |||
| 工具鋼、合金鋼、高碳鋼、35HRC 以下調質鋼 | ● | ● | ▲ | |||
| 不鏽鋼 | ▲ | ● | ● | ▲ | ● | ● |
| 鑄鐵、球墨鑄鐵 | ● | ▲ | ● | ▲ | ||
| 鋁合金、鋅合金、黃銅 | ● | ▲ | ● | |||
| 塑膠 | ● | ▲ | ▲ | ▲ |
鎳基合金、鈦合金與 35HRC 以上的調質鋼,原廠列為管牙加工困難材、沒有逐項對照;遇到這類材料先跟絲攻廠確認專用品,或改用螺紋銑刀。
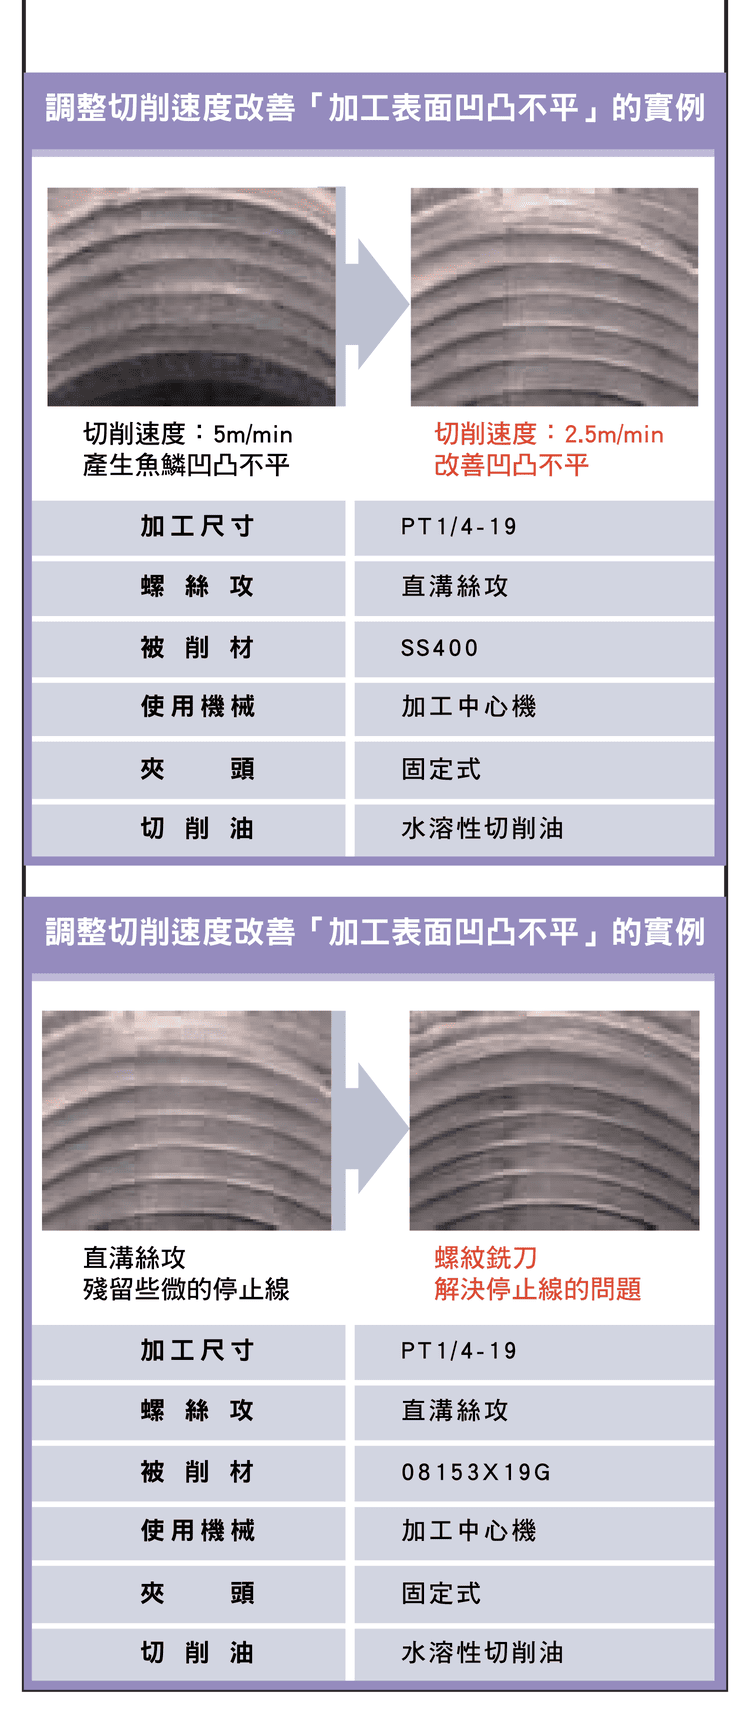
四、主要缺陷與對策
| 故障 | 機台與夾持 | 條件與切削油 | 底孔 | 絲攻 |
|---|---|---|---|---|
| 螺紋擴大 | 選用與加工尺寸相稱的機台;確實固定工件 | 調整加工行程、降速、調整推力 | — | — |
| 螺紋縮小 | — | 調整加工行程;改用極壓油 | — | — |
| 表面粗糙、撕裂 | 改用動力較大的機台 | 降速;改用極壓油 | — | 改用管牙用螺旋溝絲攻等專用型式 |
| 停止線 | 用浮動刀柄,修正偏擺與對心 | — | 修正底孔傾斜 | 增加溝數;改用螺紋銑刀 |
| 磨耗、切不動 | 改用動力較大的機台 | 降速;改用極壓油 | — | 依材料改鎢鋼絲攻、檢討絲攻材質 |
| 熔著 | — | 降速;改用極壓油 | 底孔先鉸成錐孔 | 氧化處理或 TiN、TiCN 鍍層;前角加大 |
| 崩牙 | — | 降速;調整油量與注油方式 | 底孔加深;清掉孔內外切屑 | 改用管牙用螺旋溝絲攻;切屑干涉刀柄時用長柄 |
| 切屑堵塞 | — | 降速;調整油量與注油方式;改用低黏度油 | 底孔加深;底孔先鉸成錐孔 | 改用管牙用螺旋溝絲攻 |
表中「極壓油」=含極壓添加劑的不水溶性切削油。同一個症狀先照表查,一次只改一項;同時改兩項以上才變好,就分不出是哪一項有效,下次出問題又得從頭試。
五、絲攻選用與設計最佳化
| 方向 | 建議 |
|---|---|
| 選用 | 高硬材料用超硬(鎢鋼)絲攻;用改善排屑型式(如螺旋/先端)提升排屑 |
| 設計最佳化 | 增加溝槽數、改善刀具材質與塗層(TiN/TiCN)、調整切削角度 |
影響最大的因素是切削速度、材料特性、刀具選型與排屑能力;最佳策略是「依材料對應合適絲攻與條件」。
種類比較見〈管用絲攻種類比較〉;精度見〈管用絲攻螺紋精度解析〉;通用對策見〈螺紋加工對策大全〉;表面處理見〈螺絲攻表面處理完整指南〉。
常見問題 FAQ
Q:管用絲攻攻出的螺紋表面粗糙怎麼辦?
先降低切削速度(過高會使表面變差)、改善潤滑與排屑、確認機械剛性與夾持。若因刀具不穩產生停止線,可改用螺紋銑刀提升穩定性。
Q:不鏽鋼管牙為什麼容易沾黏崩牙?
管牙攻牙時,不鏽鋼的熔著、崩牙、表面撕裂與切屑堵塞都屬最常發生的問題。對策是降低切削速度、改用含極壓添加劑的不水溶性切削油,並選用氧化處理或 TiN、TiCN 鍍層的絲攻。
Q:管牙攻牙切削阻力大、易斷刀?
錐管牙全牙接觸、阻力本就較大。建議用高剛性機械、加深底孔改善排屑、降速穩進給、充足潤滑;鑄鐵等高阻力材料尤其要注意排屑與刀具材質。
Q:什麼情況該改用螺紋銑刀?
當出現停止線、大直徑管牙、或怕斷刀難取出時,可改用螺紋銑刀:螺旋進給無停止線、加工更穩、一刀可對應多尺寸,適合高精度或高價值管件。詳見〈螺紋銑刀使用指南:螺旋進給、選型與切削條件〉。
發布日期:2026-07-23|最後更新:2026-10-12
本主題的完整導讀見〈螺紋加工完整導讀〉、〈表面粗糙度完整導讀〉與〈排屑控制完整導讀〉。
刀具已經出狀況,現在就需要替代品?
管牙絲攻現貨規格可直接查尺寸。
加 LINE 說明加工狀況與規格,我們協助你確認替代品。









