
整體立銑刀在工具磨床上怎麼磨:圓棒、砂輪、十類參數到模擬與檢測
在 CNC 工具磨床上磨一支整體立銑刀,流程是五步:檢查鎢鋼圓棒、選砂輪、輸入刀具幾何參數、軟體模擬、磨完檢測。工具磨床是參數化程式——輸入各部位的幾何參數,機台就依量到的刀具位置自動產生加工程式,所以「決定參數」本身就是寫程式。一支立銑刀要依序給十類參數,從刃數、直徑到後角、前角與補償值。
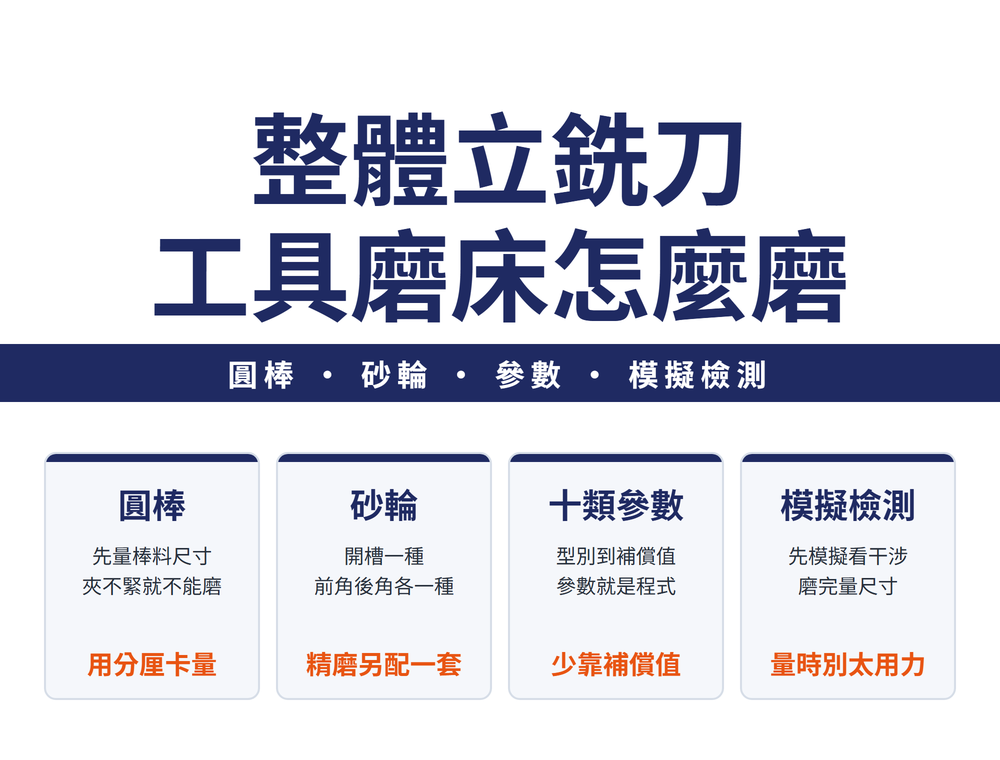
一、五個步驟,先看這張表
手工重磨的四步驟與什麼時候該磨,見〈銑刀鈍了嗎?5 個重磨訊號與正確流程〉;這篇講的是在 CNC 工具磨床上,從一支圓棒磨出立銑刀的流程。
| 步驟 | 做什麼 | 要注意 |
|---|---|---|
| ① 檢查圓棒 | 用分厘卡量鎢鋼圓棒直徑 | 油壓刀桿夾持時,尺寸差太多會夾不緊、不能磨 |
| ② 選砂輪 | 依要磨的部位挑砂輪形狀 | 開槽、前角、後角各用不同形狀 |
| ③ 輸入參數 | 依序填十類幾何參數 | 參數決定了加工程式 |
| ④ 程式模擬 | 在軟體裡先磨一遍 | 看剖面與端齒投影,避免干涉或碰撞 |
| ⑤ 檢測 | 用分厘卡、對刀儀量尺寸 | 分厘卡用力過大,容易造成微崩刃 |
專門用來磨刀的鎢鋼圓棒,尺寸多半是整數,公差通常為 h6;非標準尺寸而且量大的,可以向廠商訂。
二、砂輪:依磨的部位選形狀
工具磨床多半配有砂輪庫,像加工中心的刀庫一樣自動換砂輪。磨立銑刀常用三種形狀:
| 形狀代號 | 形狀 | 磨哪裡 |
|---|---|---|
| 1A1 | 平形 | 開槽、輪廓、鏟背 |
| 11V9 | 碗形 | 端齒、周齒的後刀面 |
| 12V9 | 碟形 | 端齒前刀面、截短齒(處理端面短齒的那道工序,參數見下方第⑧類) |
以 φ10 的 4 刃立銑刀為例,開槽、端齒前角、後角各一種,共 3 片砂輪;要精磨再配一套細粒度的,共 6 片。磨料與代號怎麼配見〈鑽石還是 CBN 砂輪:磨料、結合劑、粒度濃度與形狀代號怎麼配〉。
三、前四類參數:先定這支刀是什麼
工具磨床輸入各部位的幾何參數後,會依量到的刀具位置自動產生程式。一支立銑刀依序要給十類,前四類先定刀的身分與槽:
| 參數類別 | 包含什麼 |
|---|---|
| ① 刀具型別 | 刃數、刀具型別、端刃形式、旋轉方向 |
| ② 基本尺寸 | 直徑、有無背錐、刃長 |
| ③ 工序安排 | 輪廓、開槽、端齒前後角、周齒後角等工序,各設研磨參數 |
| ④ 槽 | 螺旋角、槽長、槽深、前角有效長度 |
角度要填多少,依工件材質與刀具材質決定,靠經驗累積、查切削手冊或做試驗。背錐要不要做,見〈要不要挑有背錐的立銑刀:什麼時候值得,什麼時候是多花錢〉。
四、後六類參數:刃口的角度與補償
後六類決定刃口怎麼切,以及每道工序怎麼走:
| 參數類別 | 包含什麼 |
|---|---|
| ⑤ 周齒後角 | 第一、第二後角及寬度、刃長 |
| ⑥ 端齒後角 | 第一、第二後角及寬度、長齒與短齒的長度 |
| ⑦ 端齒前角 | 切深、傾角、槽寬 |
| ⑧ 截短齒 | 位置、離中心距離、切深、傾角、寬度 |
| ⑨ 加工參數 | 各工序的進給率 |
| ⑩ 輔助參數 | 各工序開始前的安全距離、補償值 |
截短齒的數目依刃數而定,4 刃立銑刀有 2 個。補償值盡量少用:加工誤差優先靠精確調整砂輪來修正,不要靠補償值硬補。
五、模擬與檢測:先在軟體裡磨一遍
參數填完先模擬,檢查刀具剖面與端齒投影圖是否正確,避免實際研磨時干涉或碰撞。磨完用分厘卡量直徑,3 刃刀用三溝分厘卡;量的時候力道要輕,否則很容易造成微崩刃。用對刀儀可以量得更準,也看得出刀具有沒有缺陷或干涉。
磨完的驗收通則見〈刀具磨完怎麼驗:車刀的三種量角法與鉸刀的四項檢測〉;砂輪怎麼裝、兩個高度差怎麼對,見〈磨刀具要用什麼砂輪、怎麼裝:磨料、形狀外徑與兩個高度差〉。重磨後直徑變小對性能的影響,見〈整體鎢鋼、可換頭、捨棄式立銑刀怎麼選:先看直徑,再看換刀與精度〉第五節。
常見問題 FAQ
Q:在工具磨床上磨立銑刀要準備幾片砂輪?
以 φ10 的 4 刃立銑刀為例,開槽、端齒前角、後角各一種形狀,共 3 片;要精磨再配一套細粒度的,共 6 片。
Q:立銑刀的十類幾何參數是哪些?
刀具型別、基本尺寸、工序安排、槽、周齒後角、端齒後角、端齒前角、截短齒、加工參數與輔助參數。
Q:磨出來尺寸不對,該調補償值嗎?
盡量不要。加工誤差優先靠精確調整砂輪來修正,不要靠補償值硬補。
Q:磨完量直徑要注意什麼?
分厘卡力道要輕,否則容易造成微崩刃;3 刃刀用三溝分厘卡,對刀儀可以量得更準,也能檢查缺陷。
本篇屬〈刀具修磨完整導讀:先決定磨不磨,再依刀種查怎麼磨、用什麼磨、怎麼驗〉這條線,整條線該從哪讀到哪見該篇。
最後更新:2026-10-21









