
鑽穿那一刻怎麼不出事:通孔出口毛邊、薄板變形、交叉孔崩刃
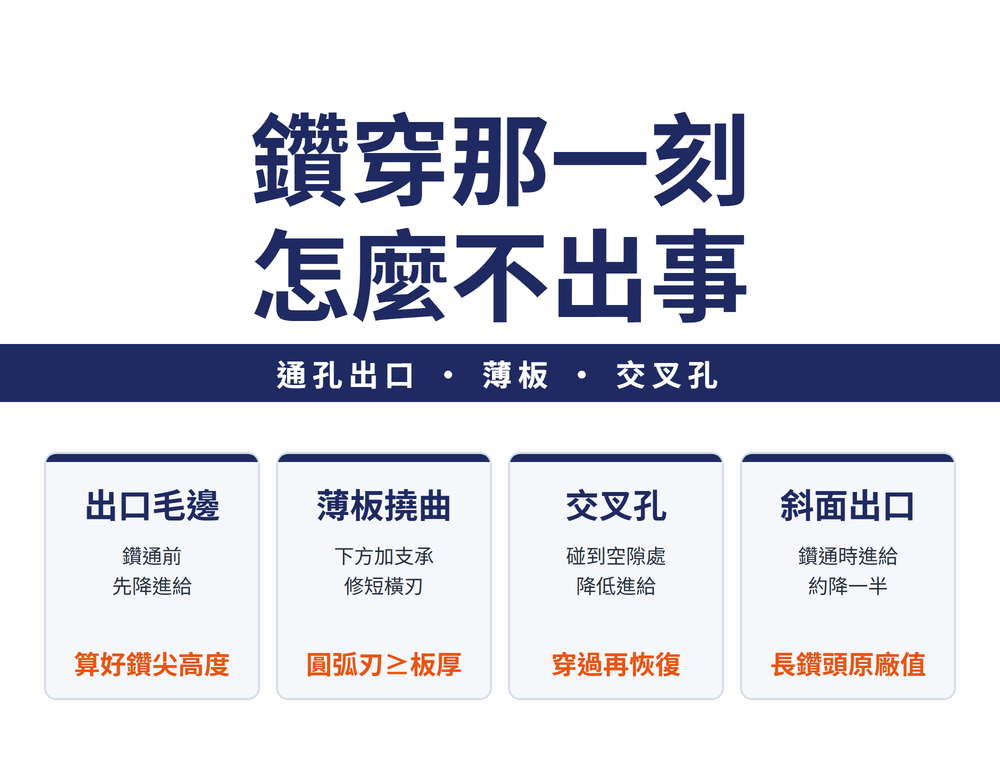
鑽頭快鑽穿時,軸向阻力突然消失,實際進給反而變大,最容易出現出口毛邊、薄板被頂彎、鑽頭崩刃。對策的方向只有一個:在鑽尖碰到出口之前先把進給降下來,完全穿過再恢復。薄板另外要在下方加支承並修短橫刃;鑽到交叉孔或空隙,同樣在空隙前後降進給。
為什麼快鑽穿時最容易出事
鑽孔大部分時間,橫刃和兩條主切削刃一起頂著工件,軸向阻力穩定。鑽尖一穿出底面,最先失去支撐的是橫刃,阻力在一瞬間掉下來,實際進給量與切削力反而突然變大。
結果分三種:材料被推出去,變成出口毛邊;薄板剛性差,直接被頂彎、撕邊;出口是斜面或空隙時,刃口一邊切、一邊空,衝擊集中在刃口上,容易崩刃。
一、三種情況,先看這張表
| 情況 | 會出什麼事 | 先做什麼 |
|---|---|---|
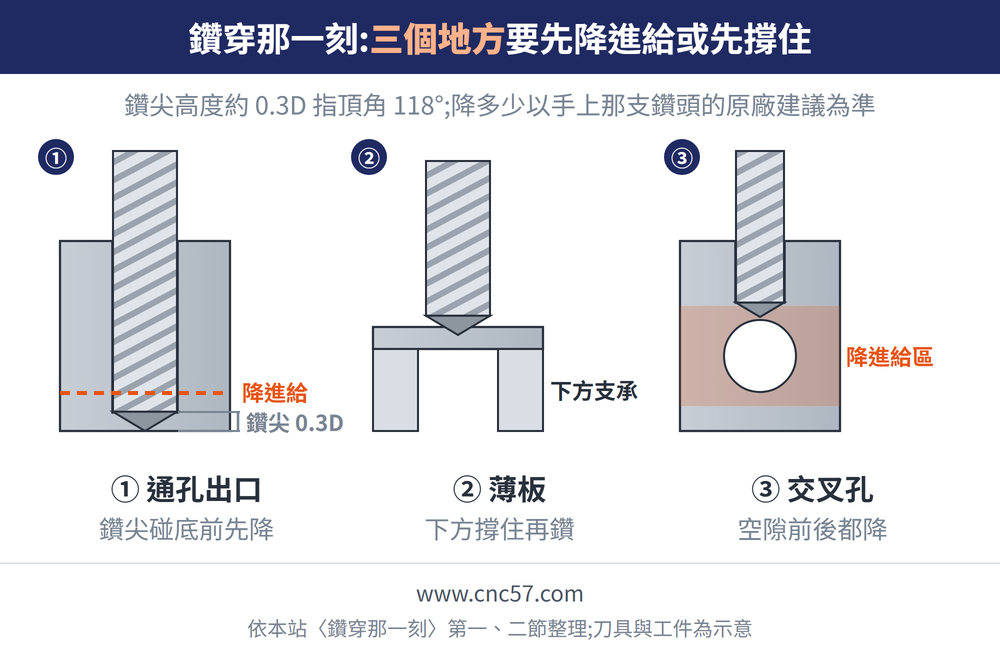
| 通孔出口 | 出口毛邊、剝落 | 鑽尖碰到出口前先降進給 |
| 薄板 | 被頂彎、撕邊、孔形不規則 | 下方加支承,再換薄板刃型 |
| 交叉孔、斷續面 | 刃口一邊空切,崩刃 | 碰到空隙前降進給,穿過再恢復 |
二、通孔出口:降進給要從哪裡開始
原廠對「鑽通時出現毛邊、剝落」的對策只有一條:降低鑽通時的進給量。降多少,各份資料說法不同:
| 資料 | 鑽通時的進給 |
|---|---|
| 原廠的一般鑽頭使用要領 | 降低,沒有給比例 |
| 同一原廠的長鑽頭程序(出口是斜面) | 約平常的一半 |
| 一份可換頭鑽頭故障手冊 | 降 50~70%,見〈可換頭鑽頭出問題怎麼查〉 |
比例以手上那支鑽頭的原廠建議為準。真正容易做錯的是從哪個深度開始降:鑽尖比外徑先穿出,降進給要排在鑽尖碰到底面之前,一直維持到外徑完全穿出。
鑽尖高度 ≈(D ÷ 2)÷ tan(頂角 ÷ 2)
頂角 118° → 約 0.30D;頂角 140° → 約 0.18D
例:D=10 mm、頂角 118°、板厚 20 mm。鑽尖在深 20 mm 穿出底面,外徑要到約 23 mm 才完全穿出;降進給從 20 mm 之前開始,維持到 23 mm 以後。
降了進給毛邊還在,多半是刃口已經磨鈍,見〈鑽頭加工異常排除指南〉。
三、薄板:先撐住,再換刃型
薄板的問題是工件自己會動。原廠的第一條要求是在工件下方加支承;不加,工件會在鑽頭壓力下撓曲。撐住之後,再看刃型:
| 板材 | 刃型改了哪裡 | 適用 |
|---|---|---|
| 薄鐵皮 | 橫刃修短到 0.75~1.5 mm;外緣磨圓弧刃,深度不小於板厚 | 厚 0.5~2 mm |
| 薄純銅皮 | 外緣轉角前角研磨到 15°;圓弧刃深度依板厚而定 | — |
| 薄鋁板 | 加大前角;橫刃修短到 0.5~1 mm | — |
| 薄電木(膠木)板 | 加大前角;橫刃修短到 0.5~1 mm;後角加大到 25°~30° | 厚 0.2~2 mm |
| 角鋼、槽鋼 | 鑽尖頂角 60°;橫刃修短到 0.5~1 mm | 圓弧面與型鋼 |
五種的共同點是修短橫刃,用來降低軸向阻力。這些刃型怎麼磨,見〈不同材料的鑽頭怎麼磨〉,薄板鑽大孔另見該篇第四節。不想改磨刃型,也可考慮〈平頭鑽〉。
四、交叉孔與斷續面:碰到空隙也要降
鑽到另一個已經鑽好的孔,鑽頭穿進那個孔時就是一次鑽穿;如果還要繼續往下鑽,穿過空隙後又要從對面孔壁重新切入。原廠的處理分兩種:
| 情況 | 做法 |
|---|---|
| 可以直接鑽過去 | 斷續處降低進給量,穿過空隙再恢復 |
| 入口本身是斷續面或斜面 | 先用立銑刀把入口加工平,再鑽 |
交叉孔的毛邊長在另一個孔裡面,事後很難伸進去處理,所以更要在穿進空隙前先降進給。斜面要降多少,見〈斜面與不規則面鑽孔〉;長鑽頭鑽到斜面出口的完整程序,見〈長鑽頭怎麼鑽深孔〉第六節。
常見問題 FAQ
Q:鑽通孔時出口毛邊很大,怎麼改善?
在鑽尖碰到出口之前先降低進給,外徑完全穿過再恢復。降了進給毛邊還在,多半是刃口已經磨鈍,該重磨或換刀。
Q:降進給要從哪個深度開始?
從鑽尖碰到底面之前開始,維持到外徑完全穿出。鑽尖高度在頂角 118° 時約 0.3 倍直徑、140° 時約 0.18 倍直徑,要算進程式深度。
Q:薄板鑽孔一直被頂彎怎麼辦?
先在工件下方加支承,再把鑽頭的橫刃修短、降低軸向阻力;薄鐵皮可以改成外緣帶圓弧刃、深度不小於板厚的刃型。
Q:鑽到交叉孔時鑽頭崩了,怎麼避免?
在鑽頭接近交叉孔前降低進給,穿過空隙再恢復;入口本身是斷續面或斜面時,先用立銑刀把入口加工平再鑽。
資料來源:鑽通時降進給、薄板加支承、斷續處降進給依三菱綜合型錄〈鑽頭高級使用方法〉(p.1577);長鑽頭斜面出口的進給依同型錄〈長鑽頭的高級使用方法〉(p.1578)。
本篇屬〈鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設〉這條線,整條線該從哪讀到哪見該篇。
最後更新:2026-10-07









