
長鑽頭怎麼鑽深孔:導向孔、低速插入、加工到退出的完整流程
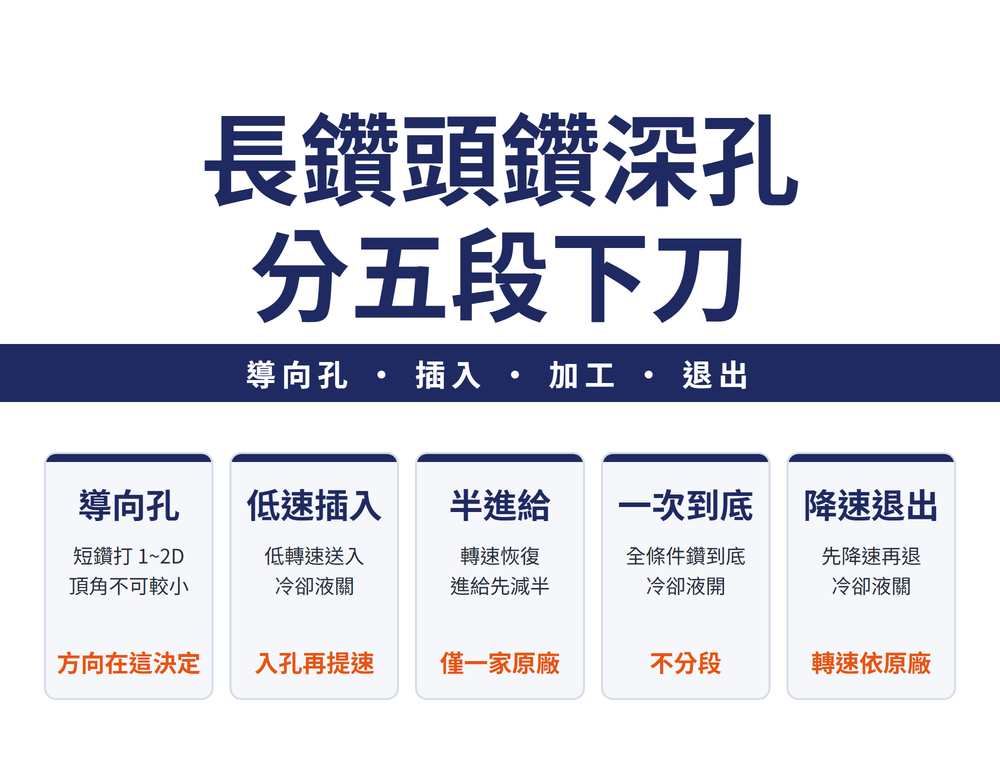
長鑽頭鑽 10 倍直徑以上的深孔,要分五步:先用短鑽打導向孔,低轉速把長鑽頭送進去,轉速恢復後先用一半進給鑽一小段,再一次進給鑽到底,最後降速退出。插入與退出的轉速,不同原廠的數字差到一個量級,一律以手上那支鑽頭的原廠建議為準。
為什麼不能裝上去直接鑽
長鑽頭又細又長,徑向剛性天生偏低。它懸空高速旋轉時,刀尖會甩;一甩就從孔口開始偏,後面整支孔都跟著歪。小徑長鑽頭在這個階段甚至可能直接折斷。
所以原廠的做法是把一支孔拆成幾段,每一段的轉速、進給、冷卻液都不一樣。三份互相獨立的原廠資料,順序完全一致:導向孔 → 低速進入 → 加工 → 降速退出。
一、五個步驟,一張表看完
| 步驟 | 做什麼 | 轉速/進給 | 冷卻液 |
|---|---|---|---|
| ① 導向孔 | 用短鑽先打一段導向孔 | 短鑽的正常條件 | 開或關皆可 |
| ② 低速插入 | 長鑽頭低速送進導向孔,停在接近孔底 | 低轉速(見第三節) | 關 |
| ③ 定位加工 | 轉速恢復,先慢慢吃一小段 | 轉速 100%、進給 50% | 開 |
| ④ 深孔加工 | 一次進給鑽到底,中途不分段 | 轉速、進給 100% | 開 |
| ⑤ 降速退出 | 接近孔底時降轉速,再退回起點 | 低轉速(見第三節) | 關(刀種不同會相反,見第四節) |
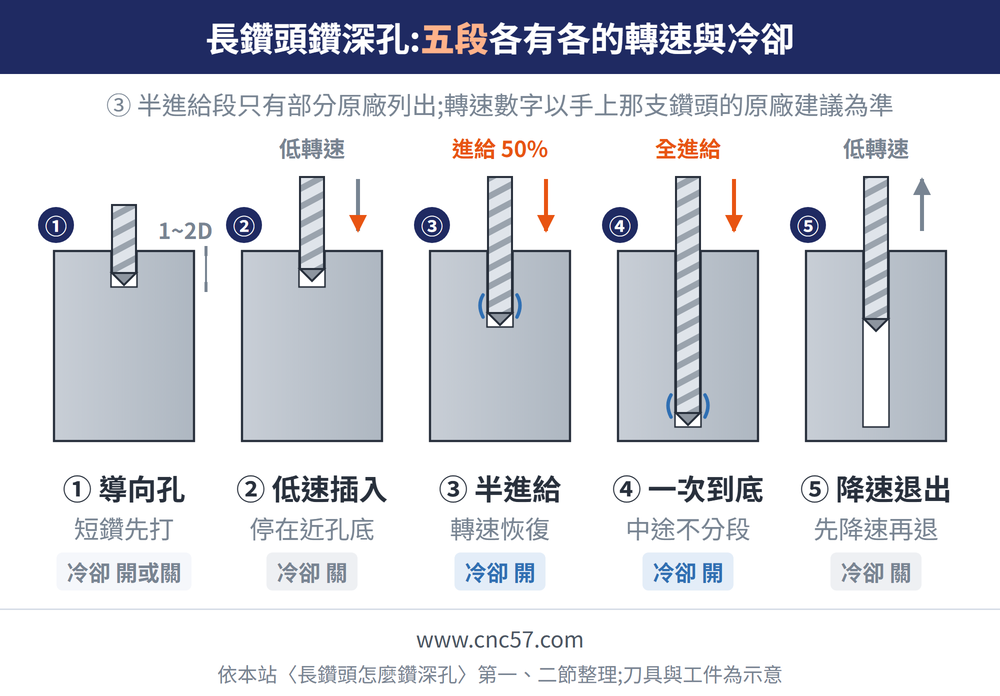
⚠ 第 ③ 步只出現在其中一份原廠資料。另一份寫的是插入後「一次進給加工、不分段」,沒有這段半進給。要不要加這一段,以手上那支鑽頭的原廠說明為準。
二、導向孔:整支孔的方向在這裡決定
長鑽頭不會自己找中心,它會照著導向孔走。導向孔歪了,後面鑽得再穩也救不回來。
| 項目 | 要點 |
|---|---|
| 頂角 | 導向孔鑽頭的頂角不可小於長鑽頭的頂角 |
| 深度 | 一般約 1~2 倍直徑;長鑽頭越長要越深 |
| 用哪支鑽 | 3~5 倍直徑級的短鑽,剛性好、定得準 |
| 精度 | 導向孔本身要準,它就是長鑽頭的導軌 |
頂角那一條和起鑽定位是同一個道理:讓長鑽頭的中心先碰到工件,而不是外緣。外緣先碰會產生衝擊負載,詳見〈起鑽定位怎麼做〉。深度那一條,一份原廠資料舉的例子是長鑽頭到 50 倍直徑時,導向孔要加深到約 7 倍直徑。
🔴 另一套「預孔要 8~12 倍直徑」的說法,講的是另一種刀。那是槍鑽這類深孔鑽系統在不用支撐套筒、總孔深 20~30 倍直徑時的規則。本篇講的是麻花型長鑽頭,兩套不要混用;照錯的那套打,導向孔不是太淺就是白白多花工時。槍鑽的起鑽方式見〈槍鑽加工指南〉。
三、插入與退出:轉速要低,但各家數字差很多
插入時,要等切削刃的肩部完全進入導向孔、有孔壁扶著,才把轉速提上來。退出時同樣先降速,刀尖離開孔底後,鑽頭在孔裡沒有東西扶,轉速高一樣會甩。下表是三份原廠資料的數字,並列不擇一:
| 項目 | 原廠資料 A | 原廠資料 B | 原廠資料 C |
|---|---|---|---|
| 插入轉速 | 切削速度 20~30 m/min,進給 0.2~0.3 mm/rev | 約 500 min⁻¹ | 500 min⁻¹ |
| 插入停在哪 | 距導向孔底 0.5~1 mm | — | 約 1.5 倍直徑深(導向孔 2 倍直徑) |
| 退出轉速 | 平面孔同插入;斜面斷續孔約 1000 min⁻¹ | 約 500 min⁻¹ | 100 min⁻¹ |
| 退出進給 | 約 3000 mm/min | 2000~3000 mm/min | — |
「—」表示本表沒有列這一項。C 欄的倍徑深度是原廠圖上的尺寸標註,圖上沒有寫從哪裡量起,本文以孔口起算解讀。
退出轉速三家差到一個量級,而三份資料都沒有說明適用的鑽徑與材料。所以寫程式時不要拿其中一家的數字套全部的刀,以手上那支鑽頭的原廠建議為準。A 用的是切削速度,要換成轉速得先知道鑽徑:
轉速 n(min⁻¹)= 1000 × 切削速度 vc(m/min)÷(π × 鑽徑 D(mm))
例:D=16 mm、vc=20~30 m/min → n 約 400~600 min⁻¹。這只是單位換算,不代表三家的數字在這個鑽徑下相同。
其他材料與鑽徑的轉速、進給起點,見〈鑽頭切削參數設定指南〉。
四、冷卻液:什麼時候開、什麼時候關
有一份原廠資料把每一步的冷卻液開關都標了出來:低速的插入與退出兩段關閉,正式切削的兩段開啟,導向孔開關皆可。資料只標了開關,沒有寫理由。
🔴 槍鑽的規則正好相反:退刀全程維持供液,鑽頭完全退出才停。槍鑽靠導引塊壓在孔壁上,殘屑夾進去會刮傷孔壁。兩者是不同的刀具系統,各照各的原廠程序,不要互套。槍鑽的供液要點見〈槍鑽加工指南〉。
小徑的內冷長鑽頭,開機前還要先把油路準備好:
| 準備項目 | 原廠建議 |
|---|---|
| 切削油過濾 | 細目濾網,濾芯 5 μm 以下,防切屑堵住小油孔 |
| 給油壓力 | 水溶性切削油 1.5 MPa 以上,壓力越高越穩定 |
| 自動換刀 | 降低換刀速度,換刀衝擊容易傷到細長鑽頭 |
油種怎麼選,見〈鑽孔切削油比較〉;內冷的幾種型式見〈帶油孔鑽頭冷卻方式解析〉。
五、「一次鑽到底」和啄鑽怎麼銜接
原廠程序第 ④ 步寫的是一次進給、不分段,站上另外兩篇卻在講什麼時候要啄鑽。兩者不衝突,差在切屑出不出得來:
| 情況 | 做法 |
|---|---|
| 內冷長鑽頭,供液足、切屑出得來 | 照原廠程序一次鑽到底 |
| 沒有油孔,或切屑已經塞 | 改啄鑽,優先短退刀 |
為什麼長鑽頭優先短退刀:全退刀每一啄都要重新進孔一次,等於每一啄都重走一遍第 ② 步的不穩定過程,見〈鑽孔循環怎麼選〉。內冷長鑽頭能鑽多深,見〈油孔鑽深孔加工指南〉。
六、入口是斜面、或要鑽通:多兩件事
加工面是斜面或特殊形狀、或孔要鑽穿到斜面上時,刀刃會碰到斷續切削,原廠程序多兩件事:
| 時機 | 多做什麼 |
|---|---|
| 導向孔之前 | 先用平頭鑽或立銑刀加工出一個平面,深約 1 倍直徑 |
| 快鑽通時 | 進給降到平常的一半左右,鑽通後再降速退出 |
鑽通瞬間的斷續切削最容易傷刃口,這一步省不得。斜面要降多少進給,見〈斜面與不規則面鑽孔〉。
七、出問題時,先回頭查是哪一步
長鑽頭出問題,多半能對回五步裡的某一步。下表只列長鑽頭要先查的地方;一般鑽孔的現象、原因與對策總表,見〈鑽頭加工異常排除指南〉。
| 症狀 | 先查哪一步 | 查什麼 |
|---|---|---|
| 孔口就偏 | ① 導向孔 | 導向孔本身準不準;頂角是否比長鑽頭小 |
| 插入時就斷 | ① ② | 有沒有先打導向孔;肩部進孔前是否已提速 |
| 孔口正,越深越偏 | ④ 深孔加工 | 主軸與夾持的振擺;進給是否過大 |
| 切屑塞住 | ④ 冷卻液 | 濾網與油孔有沒有堵;壓力正常不代表流量夠 |
| 切屑細長纏繞 | ④ 進給 | 進給是否設得太保守,太慢切屑反而斷不了 |
| 鑽通時崩刃 | 鑽通前(第六節) | 快鑽通時進給有沒有降到一半左右 |
切屑已經塞住,處置是改啄鑽、優先短退刀(第五節)。流量怎麼看,見〈鑽孔內冷卻要看流量,不是看壓力〉。槍鑽與 BTA 是另一套刀具系統,出問題各見〈槍鑽加工指南〉〈BTA 深孔鑽與噴射式雙管怎麼選〉。
常見問題 FAQ
Q:長鑽頭一定要先打導向孔嗎?
要。長鑽頭徑向剛性低、不會自己找中心,懸空高速旋轉會甩;先用短鑽打導向孔,長鑽頭才有導軌可以照著走,小徑長鑽頭也比較不會在起鑽時折斷。
Q:導向孔要打多深?
麻花型長鑽頭一般約 1~2 倍直徑,長鑽頭越長要越深。槍鑽這類深孔鑽系統另有一套較深的預孔規則,兩者不要混用。
Q:插入和退出要用多少轉速?
一律低轉速,但不同原廠的數字從 100 到 1000 min⁻¹ 都有,而且都沒有註明適用的鑽徑與材料,所以以手上那支鑽頭的原廠建議為準。
Q:長鑽頭鑽深孔要不要啄鑽?
內冷長鑽頭供液足、切屑出得來時,原廠程序是一次鑽到底;沒有油孔或切屑已經塞住才改啄鑽,而且優先短退刀,避免每一啄都重新進孔。
資料來源:原廠資料 A=三菱綜合型錄(長鑽頭的高級使用方法,p.1578);B=NACHI 綜合型錄 2025-2026(p.795);C=WINSTAR 鑽削刀具型錄 C024〈深孔鑽應用指南〉。深孔鑽系統的預孔規則依 ISCAR Drilling Handbook。
本篇屬〈鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設〉這條線,整條線該從哪讀到哪見該篇。
最後更新:2026-10-31









