
圓錐面研磨選哪一法:由錐角大小與工件長短決定
圓錐面研磨有四種方法,選哪一種不是看手上有什麼機台,而是看兩件事:錐角多大、工件多長。錐角小又長的走轉動工作台,錐角大又短的走轉動頭架,兩者都不行才輪到轉動砂輪架,批量生產則用角度修整器把砂輪修出角度。這篇把四法的分工、內圓錐面的砂輪直徑限制、三類檢驗方法,以及「量出錐度不對該先查哪裡」講清楚。
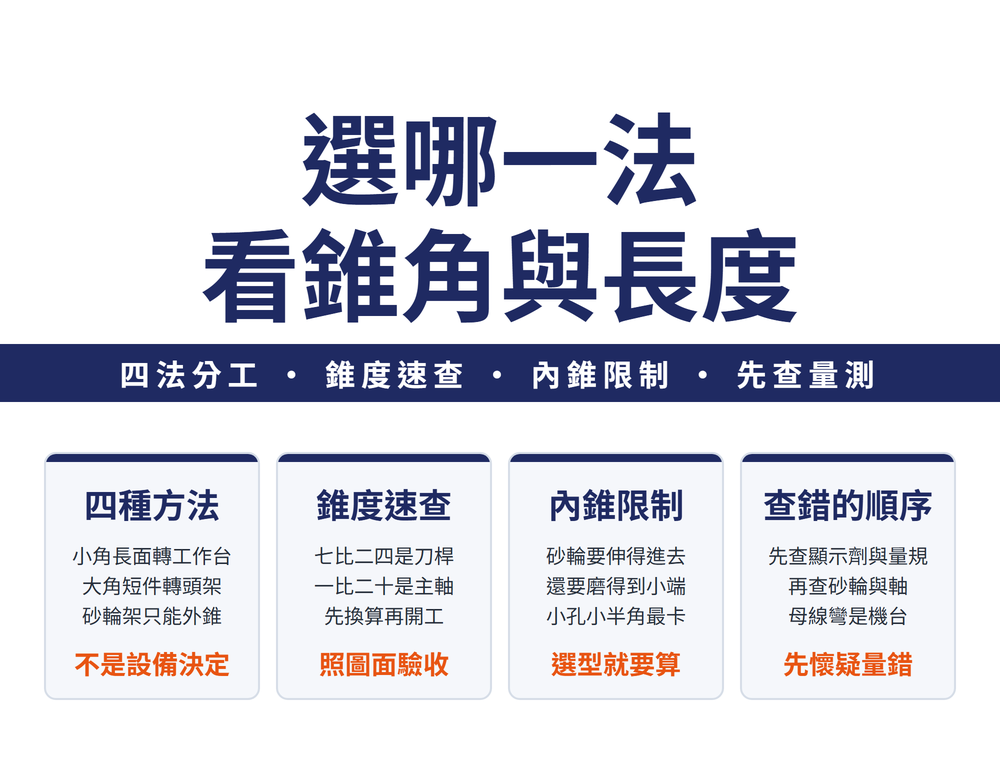
一、四種方法的分工
先看錐角與工件長短,再看設備——順序反過來就會選錯:
| 方法 | 適用 | 內外錐 |
|---|---|---|
| 轉動工作台 | 錐角較小(一般 18° 以下)、錐面較長 | 內外皆可 |
| 轉動頭架 | 錐角較大、工件較短、夾頭夾得住 | 內外皆可 |
| 轉動砂輪架 | 錐度大又長,前兩法都不適用時 | 🔴 只能外錐 |
| 角度修整器 | 批次生產,錐度不受限制 | 依砂輪修出的角度 |
判準一句話:錐角大小與工件長短決定方法,不是設備決定方法。
前兩種方法是常態,後兩種是前兩種都走不通時的備案——而且各自帶著明確的代價。
二、轉動砂輪架:只能磨外圓錐,而且有兩個硬限制
什麼時候才輪到它:工件錐度大又長,上工作台的迴轉角度不夠,而工件又只能夾在兩頂針之間(用不了轉動頭架法)。砂輪架轉動的角度等於工件的圓錐半角。
兩個硬限制要先確認再開工:只能用橫向進給(工作台不能縱向運動),所以工件的圓錐面長度必須小於砂輪寬度——砂輪不夠寬就磨不到整個錐面。也因為工作台不動,精度與表面粗糙度都不容易提高,一般較少採用。
三、角度修整器:批量生產的解法
做法是先用角度修整器把砂輪修整成特定角度(如 45°、60°),再用砂輪架橫向進給完成研磨。優點是錐度不受限制,也不必轉動砂輪架或頭架;缺點與上一節相同——工作台不能縱向運動,精度與表面粗糙度受限。
它真正的價值在批量:同一批工件錐度一致時,角度做在砂輪上比每一件都去調機台快。砂輪修整方法本身怎麼選,見〈砂輪鈍了怎麼修:車削法、滾壓法、研磨法怎麼選〉。
四、常用專用標準錐度速查
磨之前要先知道圖面上那個錐度對應多大的角度。下表是常用的專用標準錐度:
| 錐度 C | 圓錐角 α | 半角 α/2 | 用在哪 |
|---|---|---|---|
| 1:50 | 1°8′45″ | 0°34′23″ | 圓錐銷、定位銷、銷孔鉸刀 |
| 1:30 | 1°54′35″ | 0°57′17″ | 裝柄的鉸刀與擴孔鑽 |
| 1:20 | 2°51′51″ | 1°25′56″ | 工具機主軸錐度、刀具尾柄 |
| 1:12 | 4°46′19″ | 2°23′9″ | 固定球及滾子軸承的襯套 |
| 1:10 | 5°43′29″ | 2°51′45″ | 錐形軸端、受軸向與橫向力接合面 |
| 1:7 | 8°10′16″ | 4°5′8″ | 重型工具機頂針、旋塞 |
| 1:5 | 11°25′16″ | 5°42′28″ | 易拆的錐形連接、錐形摩擦離合器 |
| 7:24 | 16°35′39″ | 8°17′50″ | 銑刀刀桿錐柄與銑床主軸錐孔 |
| 1:0.866 | 60° | 30° | 車床頂針、中心孔 |
7:24 與 1:20 這兩列直接對應刀桿:BT/NT/CAT 那一族的 7/24 斜錐就是表中的 7:24,規格體系與選型見〈刀桿錐度規格解析:BT、NT與莫氏錐度(MT)〉與〈主軸錐度系統總覽:BT/HSK/Capto/SK/NT/CAT/MT 怎麼選〉。上表數值照技術資料轉錄,驗收一律以圖面標註與標準現行版為準。
五、內圓錐面:砂輪直徑會卡住你
磨內圓錐面時,砂輪直徑要依圓錐孔的小端尺寸與圓錐半角決定——砂輪要伸得進錐孔,而且要磨得到小端。
🔴 直徑小、半角又小的內圓錐面,尤其不能忽視這件事。實務上的推論是:砂輪選大了,可能磨不到小端,甚至伸不進錐孔。
所以這是選型階段就要算的,不是上機才發現。
左右對稱又要求高同軸度的內錐面,有一個省事又準的做法:先把外端的內錐面磨正確,不變動頭架角度,把內圓砂輪搖向對面,再磨裡面那一個。工件全程沒卸下、頭架角度沒動過,所以兩個對稱內錐面不只錐度相等,同軸度也很高。內圓研磨的砂輪與接長軸怎麼選,見〈內圓研磨為什麼最難做:砂輪與接長軸選不對,後面全錯〉。
六、怎麼量:三類方法各有適用
| 方法 | 怎麼判 | 適用 |
|---|---|---|
| 遊標量角器 | 透光法檢查;分度值 2′ | 單件小批、精度要求不高 |
| 角度樣板 | 樣板過中心,透光法 | 大批次、精度要求不高 |
| 錐度量規 | 塗三條顯示劑轉半周,看接觸是否均勻 | 配合精度高、以接觸面積評定 |
| 正弦規 | 依 sinα = H/L 墊量塊組,千分表讀母線兩點 | 外錐面,精度要求高 |
正弦規的判讀很直接:母線上 a、b 兩處讀數相同 → 角度正確;a 高於 b → 角度偏大;a 低於 b → 角度偏小。用錐度量規時,接觸處應靠近大端,接觸長度依精度分三檔:高精度 ≥85%、精密 ≥80%、普通 ≥75%。
⚠ 正弦規不是正弦夾具。正弦夾具是磨斜面時控制夾持角度用的,正弦規是磨完之後量外錐角的獨立量具。兩者原理相通(都用中心距與量塊高度的正弦關係定角),用途不同,不要混用。
圓錐尺寸的判定與角度是兩件事,靠的是量規上的刻線或台階:塞規兩條刻線都進去 → 孔太大;都沒進去 → 太小;第一條進、第二條沒進 → 合格。套規則看工件端面有沒有落在兩個台階端面之間。
七、錐度不對:先懷疑量錯,再懷疑磨錯
下表「查的順序」是依成因排出來的實務推論(成因與處理本身沒有規定先查哪一項),但順序反了,很可能白調一次機台:
| 查的順序 | 看什麼 | 怎麼處理 |
|---|---|---|
| 1 量錯 | 顯示劑塗太厚、量規軸線搖晃 | 顯示劑極薄且均勻,轉動角度 ±30° 以內 |
| 2 砂輪鈍 | 精磨用鈍砂輪,彈性變形讓錐度變動 | 常修整;精磨光磨到火花基本消失 |
| 3 接長軸 | 磨細長內錐孔時接長軸剛性差 | 接長軸取短而粗、砂輪減窄、精磨餘量減小 |
| 4 熱與油 | 局部發熱;導軌潤滑油過多使工作台漂浮 | 開機頭 1~2h 多量幾次,調整油量 |
第一條排在最前面,是因為量測不準時,工作台、頭架或砂輪架的位置就會跟著調錯:顯示劑塗太厚、或量規軸線搖晃,接觸痕跡就不準,會把一個其實不準確的圓錐誤認為準確。量準了,才固定工作台、頭架或砂輪架。
八、母線不直是另一回事:雙曲線誤差
「錐度不正確」與「圓錐母線不直」是兩類不同的缺陷,別混在一起查。母線不直不是角度錯了,而是母線本身彎成雙曲線。
成因只有一個:砂輪架(或內圓砂輪軸)的旋轉軸線與工件旋轉軸線不等高。
對策也只有一條:修理或調整機台,讓兩軸線等高。調參數、換砂輪都沒有用。
圓度不好則與外圓柱面同一套查法。機台本身的精度誤差怎麼驗,見〈磨床精度怎麼驗:誤差對應缺陷與新機驗收四項〉。
九、常見問題 FAQ
Q:圓錐面研磨是不是一定要專用機台?
不是。四種方法裡有三種都在一般外圓磨床上做:轉動工作台、轉動頭架、轉動砂輪架,差別只在轉哪一個部位。選法由錐角大小與工件長短決定,不是由設備決定。批量生產時才會考慮用角度修整器把角度做在砂輪上。
Q:轉動砂輪架法可以磨內錐孔嗎?
不行,它只能磨外圓錐面,這是它與轉動工作台法、轉動頭架法最大的分工點——那兩法內外錐面都能磨。而且它只能用橫向進給,所以工件的圓錐面長度必須小於砂輪寬度,否則磨不到整個錐面。
Q:量出來錐度不對,第一件事該做什麼?
先查量測本身,不要先動機台(這是依成因排出來的實務順序)。顯示劑塗太厚、或檢查時圓錐量規的軸線搖晃,都會讓接觸痕跡失準,把一個其實不準確的圓錐誤認為準確。顯示劑要塗得極薄且均勻,轉動角度控制在 ±30° 以內。確認量得準之後,再依序查砂輪鈍不鈍、接長軸剛性、以及機台熱變形。
Q:母線磨成彎的,調哪個參數?
沒有參數可調。圓錐母線不直是雙曲線誤差,成因只有一個:砂輪架(或內圓砂輪軸)的旋轉軸線與工件旋轉軸線不等高,對策是修理或調整機台讓兩軸線等高。它與「錐度不正確」是兩類不同的缺陷,不要混在一起查。
外圓研磨磨不圓時先查中心孔,見〈外圓磨磨不圓,先查中心孔:型式、精度與五種修研法〉。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-19|最後更新:2026-10-24









