
車刀種類有哪些:依用途八種、依結構四種,端面與外徑怎麼車
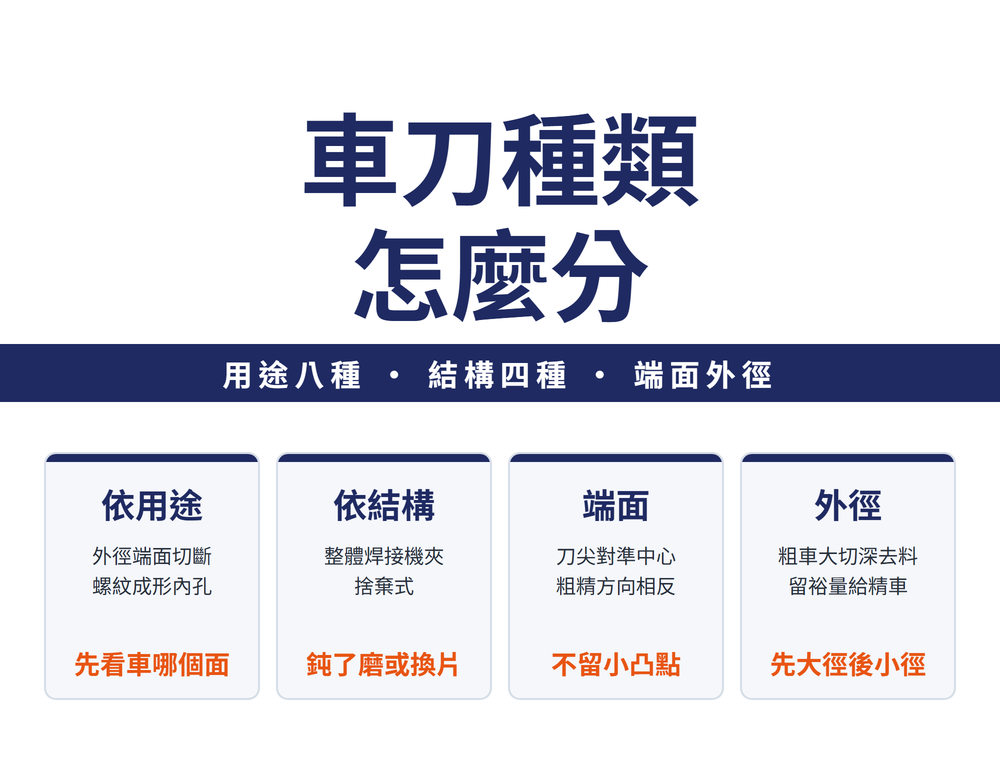
車刀有兩種分法:依用途分右手、左手、圓鼻、端面、切斷、螺紋、成形、內孔八種,看的是要車哪個面;依結構分整體、焊接、機夾、捨棄式四種,差在刃口怎麼固定、鈍了要重磨還是換片。端面車削刀尖要與工件中心同高,否則中心會留一顆小凸點;外徑粗車用大切深去料,約留 0.2~0.8 mm 給精車。
一、依用途分:八種車刀各車哪裡
先看要車的是哪個面,再挑刀。
| 車刀 | 用在哪 |
|---|---|
| 右手車刀 | 刀口偏左,由右向左進刀車外徑 |
| 左手車刀 | 刀口偏右,由左向右進刀車外徑 |
| 圓鼻車刀 | 刀口圓弧,可左右進刀;車錐度、圓弧,粗車量不宜大 |
| 端面車刀 | 車端面或肩面 |
| 切斷車刀 | 切斷工件或切槽 |
| 螺紋車刀 | 車螺紋,常見 60° V 型與梯形 |
| 成形車刀 | 車單純曲線的成形面 |
| 內孔車刀 | 車孔內材料、擴大孔徑;另有內螺紋、內孔槽車刀 |
切斷切槽刀見〈切斷切槽刀具怎麼選:三種加工方法與選擇流程〉,螺紋刀片見〈螺紋車刀片怎麼選:全牙型、半牙型、多牙型,再看槽型與進刀方式〉,成形車刀見〈成形車刀怎麼選:普通、稜形、圓形三種結構,材料、前後角與防震〉。
二、外徑車刀再看主偏角:45°、75°、90°
同樣車外徑,主偏角不同,強項也不同:
| 車刀 | 特點 | 適合 |
|---|---|---|
| 45° 彎頭車刀 | 刀尖強度高,外徑、端面、倒角都能車 | 不帶階級的光軸 |
| 75° 強力車刀 | 刀頭強度高,能承受較大衝擊 | 餘量大、有硬皮或形狀不規則的粗車 |
| 90° 偏刀 | 可車端面與階級,車外徑時不易把工件頂彎 | 端面、階級、細長軸 |
細長軸怎麼車見〈細長軸怎麼車:中心架還是跟刀架,再用彈性頂針與大主偏角防彎〉。
三、依結構分:整體、焊接、機夾、捨棄式
四種結構差在刃口怎麼固定、鈍了要重磨還是換片。
| 結構 | 刃口怎麼來 | 適合 |
|---|---|---|
| 整體 | 整支高速鋼,刃口易磨利、剛性好 | 小型車刀、加工非鐵金屬 |
| 焊接 | 鎢鋼刀片焊在刀桿上,鈍了重磨;刀片磨短或脫落時刀桿跟著報廢 | 各類車刀,特別是小刀具 |
| 機夾 | 刀片用壓板或楔塊夾住,鈍了仍要重磨,刀桿可重複用 | 大型車刀、螺紋車刀、切斷車刀 |
| 捨棄式 | 刀片轉位或換片即有新刃口,不必重磨 | 數控車床、自動線 |
焊接車刀的毛病是刀片與刀桿熱膨脹係數不同,焊接時容易留下內應力裂紋;機夾與捨棄式就是為了避開這一點。捨棄式也有界限:尺寸很小的刀具仍常用整體或焊接式。焊接車刀怎麼磨見〈車刀怎麼磨:高速鋼六步、鎢鋼七步與焊接式的實際順序〉,捨棄式刀片型號怎麼讀見〈ISO車削刀片規範解析:CNMG刀片型號與選型指南〉。
四、端面怎麼車:刀尖對中心,粗精車方向相反
端面通常是第一刀:它是後續車削與量測的基準面,也讓刀具開始切削時不受不均的衝擊。
| 項目 | 做法 |
|---|---|
| 刀尖高度 | 與工件中心同高;太高或太低,端面中心都會留一顆小凸點 |
| 裝刀角度 | 側切削邊與端面留 3°~5° 離隙角,刀頂角小於 85° |
| 粗車 | 由外往中心進刀 |
| 精車 | 離隙角減為 2°~5°,改由中心往外車 |
| 接近中心 | 轉速依外徑計算,接近中心時放慢進給 |
車端面、錐面、螺紋、成形面與切斷實心件時,刀尖一律與工件中心等高。
五、外徑怎麼車:粗車拚去料,精車拚尺寸
外徑一般分粗車、精車兩段:
| 項目 | 粗車 | 精車 |
|---|---|---|
| 目的 | 盡量削除多餘材料 | 達到圖面尺寸與表面粗糙度 |
| 切深與進給 | 大切深、較大進給 | 小切深、小進給 |
| 留量 | 約留 0.2~0.8 mm 給精車 | 切深多在 0.2~0.4 mm |
| 主軸轉速 | 較慢 | 較高 |
| 車刀 | 帶切邊角,分散切削阻力 | 切邊角 0°、刀端角 5°~10°,刃口油石礪光 |
兩個常見錯:橫向刻度環的一格是半徑量,直徑會變兩倍;階級軸要先車大徑再車小徑。切深怎麼分見〈車削切削深度與精車餘量怎麼分配:一刀切完還是分兩刀〉,階級車削見〈階級車削:肩角種類、粗精車相反順序與精車裕量〉。
常見問題 FAQ
Q:車刀種類有哪些?
依用途分右手、左手、圓鼻、端面、切斷、螺紋、成形、內孔八種;依結構分整體、焊接、機夾、捨棄式四種。
Q:焊接車刀和捨棄式車刀差在哪?
焊接車刀的鎢鋼刀片焊在刀桿上,鈍了要重磨,刀片磨短或脫落時刀桿跟著報廢;捨棄式刀片鈍了轉位或換片即可,不必重磨,適合數控車床。
Q:車端面中間為什麼留一顆凸點?
刀尖沒有對準工件中心。刀尖太高或太低,都會在端面中心留下小凸點;裝刀時要讓刀尖與工件中心同高。
Q:外徑粗車要留多少給精車?
一般約留 0.2~0.8 mm,精車切深多在 0.2~0.4 mm;實際依材料與表面要求調整。
最後更新:2026-10-21
本主題的完整導讀見〈車削完整導讀〉。









