
研磨加工工藝守則:夾持 7 條、砂輪 4 條與研磨操作 11 條
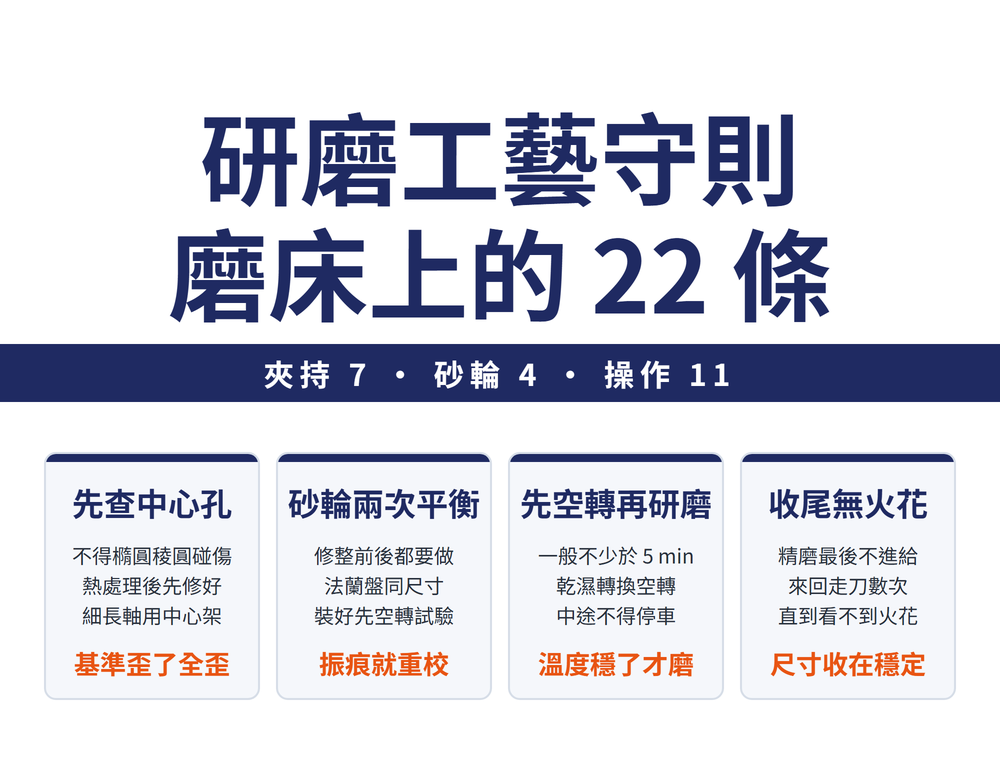
切削加工的通用守則管的是所有工序共通的事;研磨另有一份分項守則,只講磨床上才會發生的 22 條:工件夾持 7 條、砂輪選用與安裝 4 條、研磨操作 11 條。這篇逐條整理,並說明每一條防的是什麼問題。
一、這份守則管什麼:總則之下的研磨分項
加工前要做什麼、夾持與加工後要注意什麼,屬於所有切削加工共通的總則,見〈切削加工通用工藝守則:加工前、夾持、加工中與加工後各要做什麼〉。
總則之下,中國機械行業標準另有一份研磨分項(JB/T 9168.8),只收磨床特有的條文,共 22 條:
| 類別 | 條數 | 防的是什麼 |
|---|---|---|
| 工件夾持 | 7 | 基準不準、工件變形、工件飛出 |
| 砂輪選用與安裝 | 4 | 砂輪不平衡、破裂 |
| 研磨操作 | 11 | 熱變形、振痕、尺寸跑掉 |
總則那一份(JB/T 9168.1)則從另一個方向規定:上一道工序要把表面留到多光,依後面接什麼工序訂出粗糙度上限:
| 情境 | 表面粗糙度 Ra 上限 |
|---|---|
| 未規定粗糙度要求的粗加工工序 | 25 μm |
| 鉸孔前 | 12.5 μm |
| 精磨前 | 6.3 μm |
| 下工序需表面淬火、超音波探傷或滾壓加工的表面 | 6.3 μm |
🔑 這份清單不是新技術,是把最常出事的地方逐條寫下來。適合拿來當新人上機前的核對表。
二、工件夾持 7 條
| # | 規定 |
|---|---|
| 1 | 夾持前檢查中心孔:不得橢圓、稜圓、碰傷或有毛邊 |
| 2 | 兩頂心間夾持前,先調尾座讓兩頂心軸線重合 |
| 3 | 薄壁件夾緊力要適當,精磨時適當放鬆 |
| 4 | 偏重工件要加配重,保持研磨時的平衡 |
| 5 | 尾座頂緊力要適當,並隨工件熱脹冷縮調整 |
| 6 | 磨細長軸要用中心架,並調好與頭架、尾座的同軸度 |
| 7 | 電磁吸盤吸支承面小或較高的工件,要加擋塊防飛出、傾倒 |
⚠ 第 1 條還有下半句:熱處理過的工件要先修好中心孔,精磨件要研磨中心孔並加潤滑油。中心孔是外圓研磨的基準,它歪了後面全歪,修研法見〈外圓磨磨不圓,先查中心孔:型式、精度與五種修研法〉。薄件變形的分治見〈薄板磨完就翹:熱變形與夾持變形要分開治〉。
三、砂輪選用與安裝 4 條
| # | 規定 |
|---|---|
| 1 | 依工件材料、硬度、精度與粗糙度要求選砂輪規格 |
| 2 | 兩片法蘭盤尺寸要相同且平整,與砂輪間墊彈性墊 |
| 3 | 修整砂輪前後各做一次靜平衡,裝好後做空轉試驗 |
| 4 | 修整砂輪時冷卻液要連續充分供應 |
📌 第 4 條防的是修整工具:鑽石修整筆忽冷忽熱會碎裂,所以冷卻不能斷斷續續。
砂輪規格怎麼讀,見〈看懂砂輪標示:磨料、粒度、硬度、組織、結合劑一次讀懂〉;怎麼依工件與工序選,見〈砂輪的粒度、硬度、結合劑、組織怎麼選:先看工件,再看工序,最後拿缺陷反查〉;法蘭盤、平衡的實際做法見〈砂輪怎麼裝、怎麼平衡:配合間隙、法蘭盤、二階段平衡與振幅驗收〉。
四、研磨操作:開機、停機與收尾
11 條操作規定裡,有 5 條不分磨床型式,每一台都適用:
| 時機 | 規定 |
|---|---|
| 開機 | 先空轉再研磨,依室溫一般不少於 5 min |
| 中途 | 不得中途停車;要停先停進給、退出砂輪 |
| 乾濕轉換 | 砂輪空轉約 2 min,散熱並甩掉水分 |
| 使用一段時間 | 工件出現多稜形振痕,拆下砂輪重新校平衡 |
| 精磨結束前 | 無進給走刀數次,走到無火花為止 |
🔑 開機空轉與乾濕轉換空轉,背後是同一件事:讓磨床與砂輪先到達穩定溫度,尺寸才不會磨到一半開始漂。
🔴 中途停車最傷的是工件表面:砂輪壓在工件上停下,接觸點會留下痕跡。停車順序固定為先停進給、再退砂輪。
五、研磨操作:依磨床與工件各有一條
| 情境 | 規定 |
|---|---|
| 細長軸 | 不用切入法研磨 |
| 平面磨薄片 | 多次翻面研磨 |
| 無心磨床 | 調好砂輪與導輪夾角、托板高度,試磨合格才量產 |
| 立軸平面磨、導軌磨 | 端面精磨時,砂輪軸與工作台或導軌方向垂直 |
| 深孔 | 磨桿剛性要好,砂輪轉速適當降低 |
| 錐面 | 先調好工作台轉角,過程中常用錐度量規檢查 |
📌 細長軸不用切入法,與第二節第 6 條中心架是同一個理由:工件剛性不夠,徑向力一大就讓開。各磨法的細節見〈無心研磨怎麼做:四種磨法、導輪託板怎麼配、缺陷怎麼查〉、〈內圓研磨為什麼最難做:砂輪與接長軸選不對,後面全錯〉與〈圓錐面研磨選哪一法:由錐角大小與工件長短決定〉。
六、常見問題 FAQ
Q:研磨工藝守則跟切削加工通用工藝守則有什麼不同?
通用守則是總則,管所有切削加工共通的準備、夾持與加工後處理;研磨分項只收磨床上才有的 22 條,例如中心孔檢查、砂輪靜平衡、無火花走刀。兩份是上下位關係,不是二選一。
Q:磨床開機為什麼要先空轉?
讓磨床先到達穩定溫度,研磨中的尺寸才不會隨溫升漂移。守則規定依室溫不同,空轉一般不少於 5 分鐘;乾磨與濕磨互換時,砂輪也要空轉約 2 分鐘散熱並甩掉水分。
Q:工件出現多稜形振痕,要怎麼處理?
砂輪使用一段時間後出現多稜形振痕,守則的處置是拆下砂輪重新校平衡再使用。砂輪在修整前後本來就各要做一次靜平衡,裝好後還要做空轉試驗。
Q:精磨最後的無火花研磨是什麼?
精磨結束前不再給進給,讓砂輪來回走刀數次,直到看不到火花為止。這幾刀磨掉的是前面研磨時工件與砂輪彈性讓刀留下的量,讓尺寸與表面收在穩定的狀態。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-23|最後更新:2026-10-24









