
S類鈦與耐熱合金加工指南:鈦合金、Inconel
鈦與耐熱合金是 ISO 513 的 S 群(刀片色標:棕)。原廠把這一群列為六大群中最難加工的材料。
難處集中在三件事:熱留在刀尖、表層加工硬化、切削力大。鈦另外還有化學活性高、細屑易起火的問題。
六大群的分類總覽見ISO 被削材分類總論。
一、先看原廠怎麼描述 S 群
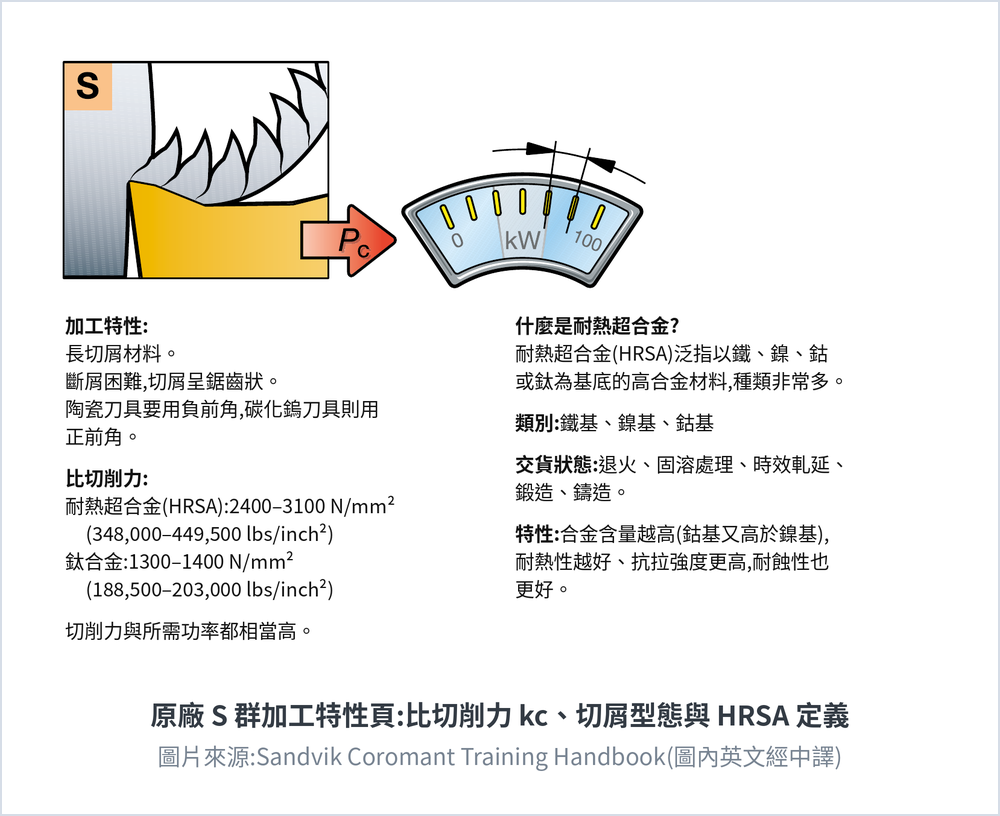
圖 1:原廠 S 群加工特性頁。圖片來源:Sandvik Coromant Training Handbook。
原廠這一頁只講四件事:長切屑、切屑控制困難、前角要選對、切削力與功率都高。
切屑是鋸齒狀(segmented chips),所以斷屑與排屑都不好控制。這是 S 群和一般鋼件最直觀的差別。
前角有明確方向:用陶瓷刀具要負前角,用鎢鋼要正前角。兩者不能互換。詳見〈陶瓷刀具完整指南:氧化鋁、SiAlON 與晶鬚增強怎麼選〉。
切削力大不是印象,而是量得出來的。原廠列出比切削力 kc 的典型範圍:
| 材料 | 比切削力 kc | 英制 |
|---|---|---|
| 耐熱合金 HRSA | 2400–3100 N/mm² | 348,000–449,500 lbs/inch² |
| 鈦合金 | 1300–1400 N/mm² | 188,500–203,000 lbs/inch² |
上表為原廠典型範圍,以型錄或標準為準;非本站量測。
耐熱合金的 kc 約是鈦的兩倍。同樣的切深與進給,主軸功率與夾持剛性的要求就差一截。
二、原廠把 S 群細分成六碼
站上舊版只分鈦、鎳基、鈷基三類。原廠的材料碼實際分到六碼:
| 代碼 | 基底 |
|---|---|
| S1 | 鐵基合金 |
| S2 | 鎳基合金 |
| S3 | 鈷基合金 |
| S4 | 鈦基合金 |
| S5 | 鎢基合金 |
| S6 | 鉬基合金 |
耐熱超合金(HRSA)指高合金化的鐵、鎳、鈷或鈦基材料。族群就是鐵基、鎳基、鈷基三支。
供料狀態會標明:退火、固溶處理、時效軋延、鍛造、鑄造。同一牌號不同狀態,難切程度並不相同。
合金含量提高(鈷多於鎳)時,耐熱性、抗拉強度與耐蝕性都跟著提高。對加工來說,這三項提高就等於更難切。
三、三大類材料與加工難點
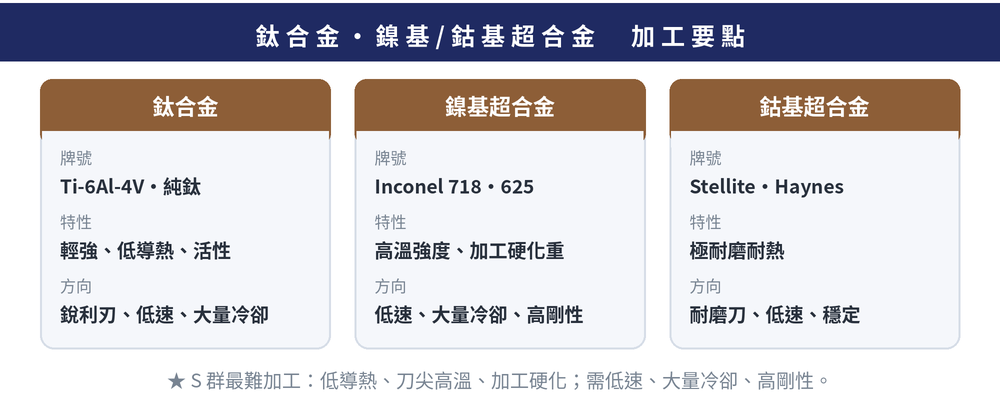
圖 2:S 群三大類材料與選刀方向速覽。本站整理。
| 類別 | 代表牌號 | 主要難點 | 刀具方向 |
|---|---|---|---|
| 鈦合金 | Ti-6Al-4V、CP-Ti | 刀尖高溫、易顫振 | 銳利鎢鋼、高壓冷卻 |
| 鎳基超合金 | Inconel 718、625 | 加工硬化、磨耗快 | 低速、大量冷卻 |
| 鈷基超合金 | Stellite、Haynes | 極耐磨、極難切 | 耐磨刀具、穩定低速 |
三者都難,但難的地方不同。鈦合金導熱差、彈性模數低,重點是冷卻與剛性。
鎳基的加工硬化與刀具磨耗最嚴重。低速、大量冷卻、持續進給,三個都要同時做到。
鈷基幾乎是極限難切料。以耐磨刀具配穩定低速為主,不要追求效率。
四、三個難點與對策
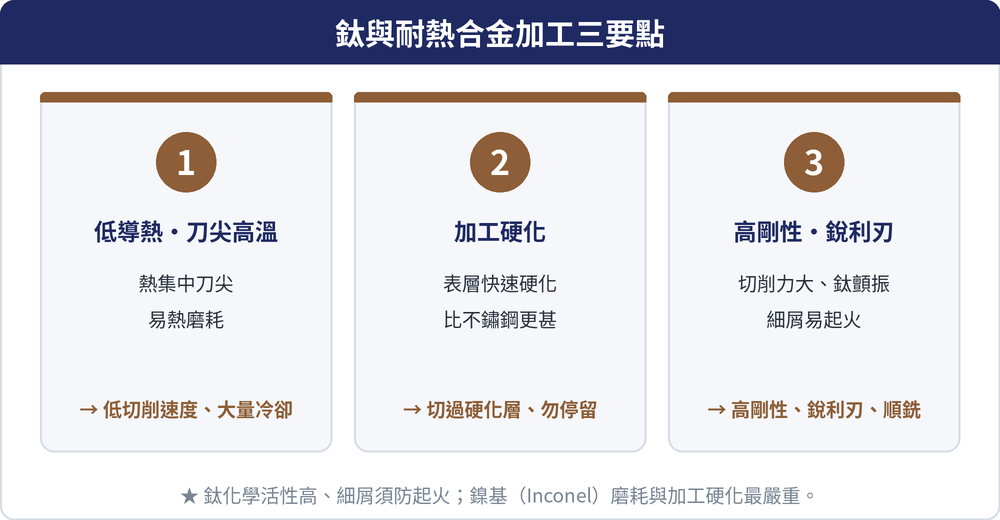
圖 3:三個難點與對應的加工對策。
難點一 低導熱
熱量帶不走、集中在刀尖,造成熱磨耗與塑性變形。
→ 對策:降低切削速度、給足冷卻。冷卻的任務是保護刃口,不是沖屑。
難點二 加工硬化
S 群的表層硬化比不鏽鋼更快,刀刃一停留就在硬化層上摩擦。
→ 對策:切過硬化層、持續進給。每刃進給要足夠,不能靠減小進給來「保護」刀具。
難點三 切削力大與顫振
鈦的彈性模數低,工件與刀具都容易讓刀。
→ 對策:高剛性夾持、短懸伸、銳利刃口,並優先順銑。顫振的完整判斷順序另見專文。
鈦還有一項安全風險:細屑與粉末易燃。要充分冷卻、不讓細屑堆積,並做好防護。
五、刀具材質與塗層方向
鈦合金以銳利的微粒鎢鋼為主,搭配大量高壓冷卻。塗層可用 AlTiN、TiAlN,也有無塗層的用法。
鎳基超合金粗加工可評估陶瓷(SiAlON)高速去料,精加工回到鎢鋼。用陶瓷時記得前角要負的。
鈷基以耐磨刀具穩定切削為主。材質與塗層的完整選擇見切削刀具材料分類。
六、切削策略與冷卻
低切削速度加大量高壓冷卻,是 S 群成敗的關鍵。順序上先確定冷卻,再談轉速。
冷卻壓力業界常見分成幾級:傳統 10–15 bar、中壓約 50 bar 以下、高壓 70–80 bar、超高壓 100–200 bar。
「高壓」並無統一定義,實際級距以型錄或標準為準。
切入方式也影響壽命。用圓弧切入降低衝擊,並讓刃口維持固定的接觸條件。
刀具剛性要從夾持端一路顧到刃口。短懸伸、剛性夾治、銳利刃口三件事一起做。
具體的 vc 與 fz 數值請參閱立銑刀切削條件計算指南。
同樣有加工硬化問題的還有不鏽鋼,對照著看會更清楚:M 類不鏽鋼加工指南、H 類高硬度鋼加工指南。
七、車削:鈦與耐熱合金為什麼刀尖特別容易崩
兩者車削的症狀相似,病因不同:耐熱合金是高溫下強度不降、加工硬化嚴重;鈦合金是導熱極差、力集中在刃口。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 耐熱合金前、後刀面都會磨,嚴重時大塊崩損;鈦合金切削力不大卻集中而崩刃 |
| 車刀怎麼選 | 基材選 K 類鎢鋼,不用含 TiC 的 P 類;鈦合金前角小、後角大 |
| 條件起點 | 低切速;鈦合金配較大切深與進給,進給太小切屑太薄有起火風險 |
| 冷卻與排屑 | 大量冷卻,高壓冷卻見前一節;鈦合金不宜用含氯切削液 |
| 常見狀況 | 只看後刀面磨耗不夠,前刀面也要檢查;溫度壓不下來可評估低溫冷卻 |
低溫冷卻與雷射輔助見〈難加工材料的兩種輔助降溫:低溫冷卻與雷射輔助怎麼選〉,磨耗型態見〈刀具磨損分析大全:崩刃、積屑瘤與熱龜裂對策〉,轉速換算見〈車削加工計算公式大全:切削速度、進給量與表面粗糙度解析〉。
八、銑削:鈦與耐熱合金的刀具為什麼特別短命
銑削時熱與切削力每轉都打在同一段刃口。低導熱與加工硬化,銑削時要靠縮小嚙合角與變化切深來分散,不只是降速。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 全槽銑熱量累積、加工硬化加劇;固定切深反覆刮同一處,形成缺口磨損 |
| 銑刀怎麼選 | 後角加大,難削牌號加負倒稜;塗層以 PVD 為主,鈦不宜用陶瓷與 CBN |
| 條件起點 | 鈦合金徑向切深小於刀徑 1/10 時,切削速度可為全槽銑的 1.5~2 倍(依 ISCAR 鈦合金加工指南) |
| 冷卻與排屑 | 高壓冷卻明顯提高效率;優先選內冷刀具 |
| 常見狀況 | 缺口磨損 → 每道變化切深;粗加工震動 → 縮短懸伸,深穴分段換不同頸長的刀 |
一則 Inconel 718 銑削研究指出:壓低加工硬化,調小每刃進給比降轉速有效。深槽改擺線見〈擺線銑削與動態銑削:深槽與難削材的高效路徑策略〉,大量去料可評估〈高進給銑削 HFM 是什麼:原理、刀具與適用場景〉;換算見〈立銑刀切削條件計算指南〉。
九、鑽孔:鈦合金為什麼鑽頭很快就燒掉
鑽孔把鈦的難點關在同一個孔裡:熱散不出去、刃帶黏刀,而且孔會回縮、夾住鑽頭。這一點是孔加工才有的問題。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 熱集中在刃口,刃帶黏鈦;彈性模數低,孔徑收縮夾住鑽頭;表層加工硬化 |
| 鑽頭怎麼選 | 刃帶減窄、後角加大,減少與孔壁摩擦;鑽心稍磨偏讓孔略為擴張;前角略減保住刃口強度 |
| 條件起點 | Ti-6Al-4V 用高速鋼鑽頭,切削速度約 9~11 m/min(典型值),遠低於鋼;進給不宜小於 0.05 mm/rev |
| 冷卻與排屑 | 大量冷卻、不乾切;細屑易燃,不讓細屑在孔口與機台上堆積 |
| 常見狀況 | 鑽頭卡在孔裡 → 減窄刃帶、鑽心磨偏擴孔;刃口很快燒掉 → 降速、加大冷卻,進給不要再往下減 |
進給太小,切屑變薄會在硬化層上摩擦,還有自燃風險。速度數字只適用鈦合金,鎳基耐熱合金以型錄為準;換算見〈鑽頭切削參數設定指南〉,刃型怎麼磨見〈不同材料的鑽頭怎麼磨〉。
十、攻牙:鈦與鎳基合金為什麼會咬住絲攻
鈦合金與鎳基超合金都有強烈的彈性回彈:牙切出來又縮回去,夾住絲攻、扭力上升;鎳基另有切屑卡在齒間,正轉反轉都會卡。
| 項目 | 做法 |
|---|---|
| 會出什麼問題 | 回彈夾住刃口、扭力升高;熱集中在刃尖而熔著;鎳基切屑卡齒崩牙 |
| 絲攻怎麼選 | 加大齒背間隙利於潤滑;通孔用左旋螺旋槽往前排屑;鈦用氮化或 TiCN(碳氮化鈦)處理 |
| 條件起點 | 同步主軸配補償量極小的刀柄;時效處理的鈦要比退火的再降速 |
| 切削油與排屑 | 用潤滑性好的切削液;鎳基、鈷基不用含硫切削液,免得腐蝕工件 |
| 常見狀況 | 攻入或退刀咬死折斷 → 改加大間隙的專用絲攻;內牙縮小 → 加大精度絲攻 |
高溫合金的絲攻前角宜小(約 0°~3°),每齒切削厚度控制在 0.015~0.04 mm,太薄反而在硬化層裡刮。鈦合金螺孔的改磨與底孔見〈螺絲攻崩牙折斷怎麼從修磨解決〉,轉速換算見〈螺絲攻攻牙速度計算〉。
十一、常見問題 FAQ
Q:S 群為什麼特別難加工?
導熱差使熱集中刀尖、加工硬化嚴重、切削力大。原廠列出的比切削力 kc 是 2400–3100 N/mm²,約為鈦的兩倍。
Q:加工 Ti-6Al-4V 要注意什麼?
銳利微粒鎢鋼、低切削速度、大量高壓冷卻,配高剛性夾持與短懸伸。持續進給不停留,並注意細屑起火風險。
Q:Inconel 的加工重點是什麼?
加工硬化與刀具磨耗最嚴重。低速、大量冷卻、持續進給,粗加工去料可評估陶瓷(SiAlON)。
Q:鈦合金可以乾切嗎?
不建議。鈦導熱差、刀尖高溫,細屑又有起火風險。應以大量高壓冷卻把熱與切屑一起帶走。
最後更新:2026-10-20
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具現貨品項。
本篇屬〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉這條線,整條線該從哪讀到哪見該篇。









