
加工硬化是什麼:成因、易發材料與六大對策
切不鏽鋼或高溫合金時,表面越切越硬、刀一下就鈍——這篇幫你決定該怎麼把這個循環打斷。哪些材料特別容易發生、現場有哪六個真的動得了的對策,以及先動哪一個最有效,都在裡面。
一、加工硬化是什麼:塑性變形讓表層變硬
加工硬化(work hardening,又稱應變硬化)是塑性變形使金屬表層晶格畸變、差排堆積,導致表層硬度與強度上升的現象。
切削區的高應變會讓已加工表面比母材更硬,下一刀等於在切一層更硬的材料——這是塑性金屬的必然物理現象,不是刀具或參數的故障。
二、惡性循環怎麼形成:摩擦而非切削
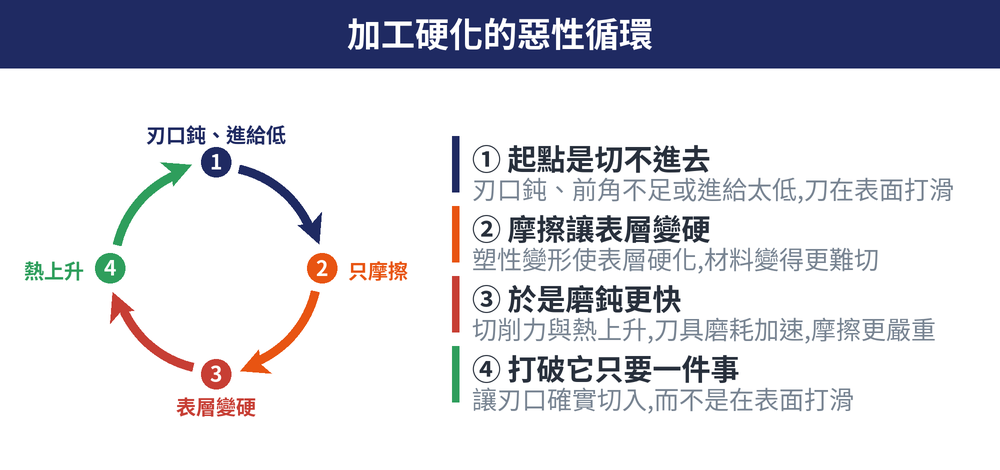
加工硬化本身不可怕,失控的是它形成的惡性循環。當刃口鈍、前角不足或進給太低時,刀只在表面摩擦刮擦、切不進去。
摩擦讓表層加工硬化→材料更難切、切削力與熱上升→刀具磨鈍更快→摩擦更嚴重,如此反覆。
一句話:摩擦而非切削,是加工硬化失控的根源。只要讓刃口確實「切入」材料而非在表面打滑,循環就打破了。
三、哪些材料特別容易加工硬化
加工硬化傾向與材料的晶格結構、導熱與延性有關,以下幾類最需注意。
| 材料 | 為什麼容易硬化 | 注意 |
|---|---|---|
| 沃斯田鐵不鏽鋼(如 304/316) | 面心立方結構、導熱低、延性高 | 加工硬化明顯,最常見的翻車材料 |
| 鎳基高溫合金(如 Inconel 系) | 高溫強度高、導熱差、加工熱集中在刃口 | 硬化嚴重,屬 ISO 最難削 S 類 |
| 高錳鋼(Hadfield) | 設計上就靠加工硬化來耐磨 | 切削極難,通常需特殊策略或研磨(切法見第五、六節) |
| 部分鈦合金與雙相不鏽鋼 | 強度高、導熱差、加工硬化中到高 | 比一般碳鋼難切,需鋒利刃口與足夠切深 |
材料傾向為通用特性概述,304/316/Inconel/Hadfield 為通用標準牌號;實際加工硬化程度隨牌號、批次與熱處理而變,以標準或型錄為準。不鏽鋼詳見M 類不鏽鋼加工指南,鈦與高溫合金詳見S 類鈦與耐熱合金加工指南。
四、六大對策:讓刀確實切入
對策的核心只有一個——讓刃口切入而非摩擦,以下六招打破惡性循環。
| 對策 | 為什麼有效 |
|---|---|
| ① 鋒利刃口+正前角 | 讓刀確實切入而非摩擦,減少表層塑性變形 |
| ② 足夠切深 | 切到前一刀留下的硬化層以下,避免只刮硬皮 |
| ③ 進給不可過低 | 每齒進給太低會在硬化層打滑摩擦,反而更糟 |
| ④ 避免中途停頓與空刀刮擦 | 刀停在工件上或空走都在製造硬化層 |
| ⑤ 充分冷卻與剛性夾持 | 降低刃口熱與讓刀,維持穩定切削狀態 |
| ⑥ 刀具磨鈍及時換 | 鈍刀是摩擦源,硬撐只會加速循環惡化 |
其中③最反直覺:遇到硬化就想放慢是常見錯誤,進給太低只會讓刀在硬化層上打滑。切削參數的設定見立銑刀切削條件計算指南。
具體切深、每齒進給(fz)與切削速度(vc)為典型值,以刀具型錄與標準為準,本站不編造數值。刀具材料與塗層搭配見依被削材選刀具材料與塗層;硬度與選刀見材料硬度與刀具選擇;熱處理對加工性的影響見熱處理如何影響加工性。
五、高錳鋼為什麼難切、車削用量怎麼給
高錳鋼加熱後在水中急冷,得到單一的沃斯田鐵組織;一受衝擊或塑性變形,表層就轉成細晶粒的麻田散鐵。硬度可由約 170~220 HBS 升到約 500~550 HBS,冷硬層深度可達 0.3 mm 以上,硬化比沃斯田鐵不鏽鋼更嚴重。它靠這一點耐磨,而切削正是在對它施力。
所以用量的規則與一般難削材「吃淺、進給放小」的直覺相反——要對付的不是硬度,是上一刀留下的硬化層。
| 參數 | 高錳鋼的做法 | 為什麼 |
|---|---|---|
| 切削深度(背吃刀量) | 取中等 | 太深切削力過大;太淺則刃口落在上一刀的硬化層裡,磨耗加快 |
| 進給 | 取大 | 硬化層深,進給小等於一直在硬化層裡刮 |
| 切削速度 | 鎢鋼刀要低 | 切削力大、溫度高,刀磨耗快 |
| 鎢鋼車削 | 粗車 | 半精車 | 精車 |
|---|---|---|---|
| 切削深度 ap(mm) | 3~6 | 1~2 | 0.5~1 |
| 進給 f(mm/rev) | 0.3~1.5 | 0.2~0.8 | 0.2~0.8 |
鎢鋼刀的切削速度約 20~50 m/min,粗車取低、半精車與精車取高。以上皆為參考值,實際以刀具型錄為準,轉速換算見立銑刀切削條件計算指南。
六、高錳鋼怎麼鑽、怎麼銑
鑽孔最難:鑽削是半封閉切削,排屑難、鑽頭剛性又低。較實用的是焊刃鎢鋼鑽頭與淺孔用的捨棄式鑽頭;修磨時磨短橫刃、減小橫刃的負前角以降低推力,加大鑽尖角利於排屑,修磨手法見鎢鋼鑽頭修磨要點。冷卻要充分且不可中斷,能把工件浸在切削液中鑽最好;孔徑可能因回彈縮小,鑽頭直徑要略大於孔徑。
銑削:粗加工可用刃形呈波浪狀的鎢鋼立銑刀——只在波峰附近切削,寬而薄的切屑被分成短而厚的碎屑,切削厚度變大,刃口少在硬化層上滑擦;代價是加工面較粗,只適合粗加工。
切削條件之外:搬運與存放時別敲擊工件表面,一敲就先硬化;切削前做一次高溫回火可降低硬化傾向,但加工後要重做熱處理才能恢復耐磨;粗加工也可改用加熱切削。反過來用低溫讓它變脆的做法,見難加工材料的兩種輔助降溫第四節。
最後更新:2026-10-26
七、常見問題 FAQ
Q:為什麼不鏽鋼越切越硬?
沃斯田鐵不鏽鋼(如 304/316)導熱低、延性高,塑性變形會讓已加工表面硬化,下一刀就在切更硬的表層。若刃口鈍或進給太低,摩擦會讓硬化更嚴重。
Q:進給太低反而更糟嗎?
是的。每齒進給太低時刃口切不進硬化層,只在表面打滑摩擦,反而製造更多硬化並加速磨損。遇到硬化該給足切深與進給,而非一味放慢。
Q:已經產生硬化層怎麼救?
用鋒利新刃、加大切深切到硬化層以下,一刀帶走整層硬皮;別再用鈍刀淺切刮它。必要時退火軟化後再加工。
Q:加工硬化能完全避免嗎?
不能。它是塑性金屬變形的必然現象,無法消除,只能控制程度。用鋒利刃、正前角、足夠切深與進給讓它維持在可接受範圍,不進入惡性循環即可。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具全系列,規格齊全。
本篇屬〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉這條線,整條線該從哪讀到哪見該篇。









