
換刀具品牌之前要核對什麼:試切怎麼排、比什麼,最後用每件成本定案
換刀具品牌,規格書比完還要試切才能定案。換之前先核對刀片精度等級,決定換片後要不要重新對刀;試切時機台、工件材料與程式都不換,新舊兩支刀各跑到同一個壽命終點,壽命用加工件數記,邊跑邊記磨耗型態、表面與尺寸;最後比每件刀具成本,不比單價。早期崩刃屬破損,先查原因,不算進壽命。
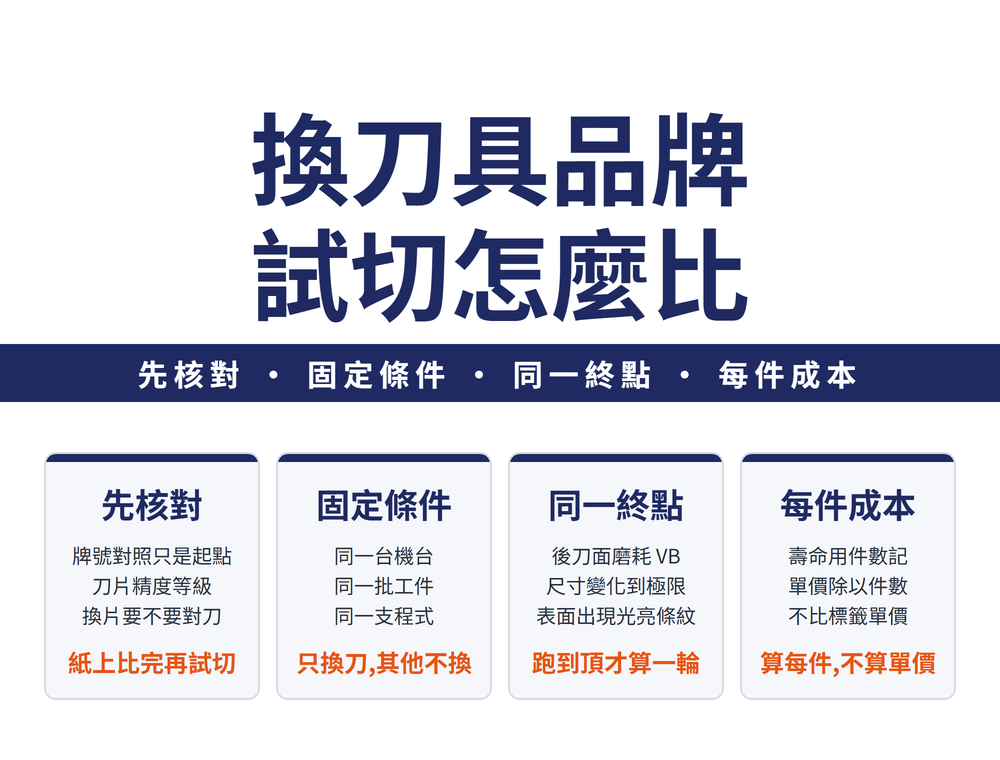
一、換之前:紙上比完,還有兩件事要核對
最常見的情境,是把用慣的進口刀換成台灣製或別家;不論換到哪一家,做法都一樣。規格書哪些欄位能並排,見〈同規格不同品牌的刀具怎麼比:哪些欄位能並排,哪些只在同一家型錄裡算數〉。紙上比完,再核對兩件事:
| 核對什麼 | 為什麼 | 怎麼做 |
|---|---|---|
| 牌號對照 | 對照表是找候補的入口,不是等同性的證明 | 當起點,仍要回到實際加工條件試切 |
| 刀片精度等級 | 刀尖位置一致性好,換片或轉刃免調整;不好就要試切取刀尖位置 | 新舊兩家的精度等級碼並排看;車床上測出新舊刀尖位置差,累加進補正值 |
牌號對到哪個 ISO 應用群,見〈刀片塗層對照表:鎢鋼刀片牌號與 ISO 分類〉、〈CVD 刀片塗層對照表:ISO 分類與品牌牌號替代〉與〈PVD 刀片塗層對照表:ISO 分類與品牌牌號選型〉。
⚠ 刀尖位置的差異,車削常可用刀具補正吸收,在銑削影響較大。
二、試切先固定條件:只換刀,其他都不換
好不好切,是刀具與工件的搭配特性,不是單看哪一邊。整個試切照下圖四步走,第一步是除了刀以外都固定:
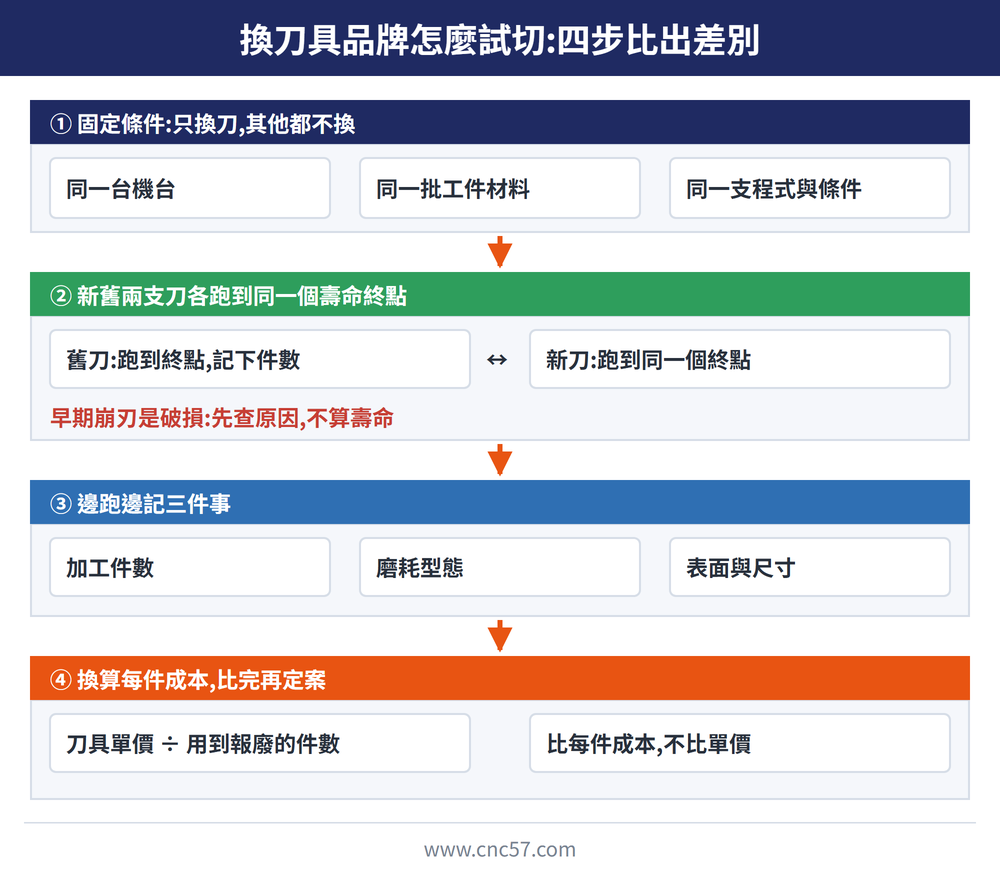
| 固定什麼 | 為什麼 |
|---|---|
| 同一台機台 | 系統剛性差會造成崩刃;機台一換,差別分不清是刀還是機台 |
| 同一批工件材料 | 同牌號但熱處理狀態、金相組織不同,切削性就不同 |
| 同一支程式與切削條件 | 切削速度是決定刀具壽命最關鍵的因素 |
正式的刀具壽命試驗有國際標準:單刃車削刀具是 ISO 3685,面銑刀與立銑刀是 ISO 8688-1、ISO 8688-2;ISO 3685 早在 1977 年版,就連試驗用的基準材料都規定了化學成分與熱處理硬度。
📌 兩家型錄各自寫了壽命,先確認是不是照這幾份標準之一做的,再拿來比。
三、新刀的條件怎麼調:從建議值以下往上試
同一組條件比完,新那家的建議切削條件若不同,依它的型錄重算,另跑一輪,不和前一輪混著比。換算見〈立銑刀切削條件計算指南〉。
以整體鎢鋼立銑刀精加工為例:刀的強度允許比型錄表值更大的進給,卡住的是表面品質。所以從表值以下開始切,逐步提高到表面粗糙度剛好夠;從上限往下退,退到合格之前切的都是不良品。
四、壽命終點先講好:磨到哪裡算到頭
兩支刀要比壽命,先講好跑到哪裡算一輪結束。判定壽命終點有四個基準:
| 看哪裡 | 到頭的樣子 |
|---|---|
| 工件表面 | 產生光亮條紋 |
| 刀口 | 磨耗達一定尺寸 |
| 加工尺寸 | 變化已達極限 |
| 切削阻力 | 顯著增加 |
同一次比較,兩支刀用同一個基準。磨耗量到一定程度後,切削力與切削溫度會急劇上升,所以要在急劇磨耗開始之前換刀或修磨。
刀口磨到多少才換,一般要由試驗決定:想少換刀,就訂在接近急劇磨耗之前;精加工則依工件精度與表面品質訂。壽命要訂多長才划算,見〈刀具壽命要訂多長:最低成本與最高產能,兩個答案不一樣〉。
五、後刀面磨耗寬 VB:鎢鋼車刀換刀限度的典型範圍
刀口磨耗多以後刀面磨耗帶的平均寬度 VB 當指標,因為後刀面的磨耗比較好量。磨到這個寬度就該換刀或修磨,鎢鋼車刀換刀限度的典型範圍如下:
| 加工條件 | 換刀時的後刀面磨耗寬 VB(mm) |
|---|---|
| 精車 | 0.1~0.3 |
| 合金鋼粗車、粗車剛性較差的工件 | 0.4~0.5 |
| 碳鋼粗車 | 0.6~0.8 |
| 鑄鐵件粗車 | 0.8~1.2 |
| 鋼及鑄鐵大件低速粗車 | 1.0~1.5 |
⚠ 上表來源:《刀具選用與刃磨》表1-3。這是實務上的典型範圍,適用的機台與材質條件沒有註明,不是本站量測;實際以自家的精度要求試切決定。
六、壽命用件數記,邊跑邊記三件事
刀具壽命可以用切削時間、切削路程或加工件數表示;最後要算每件成本,用件數記最直接。每一輪記下三件事:
| 記什麼 | 怎麼看 |
|---|---|
| 加工件數 | 從裝上到壽命終點,共切了幾件 |
| 磨耗型態 | 同樣到頭,刀口磨成什麼樣子 |
| 表面與尺寸 | 靠現象判斷:精加工看表面粗糙度與尺寸;粗加工看切屑顏色與形狀、有無異常震動與聲音 |
磨耗型態怎麼認,見〈刀具磨耗十種型態怎麼認:從五個根源到對策〉。批次生產本來就要首件檢查、合格才繼續,換上新刀的第一件同樣先檢查,見〈切削加工通用工藝守則:加工前、夾持、加工中與加工後各要做什麼〉。
⚠ 早期崩刃屬破損,不是磨耗到頭。崩刃多發生在切削早期,成因有系統剛性差、斷續切削、胚料餘量不均,或工件有硬質點、氣孔、砂眼;先查這幾項,不要直接算成新刀壽命短。
七、最後用每件成本定案,不比單價
購入價格不等於使用成本;該比的是單位時間或單位消耗的成本。低單價不一定省,高單價也不一定划算,要靠試切的數字定案:
每件刀具成本 = 刀具單價 ÷ 用到報廢共加工的件數
會重磨的刀,一支用到報廢要經過多次重磨,重磨的費用也要算進去,見〈自己重磨 vs 外送 vs 換新,哪個最省?〉。刀價變動時怎麼守,見〈鎢價暴漲,加工廠刀具成本怎麼守?〉。
試切後若不只是兩支比高下,而是要回頭改刀片選型,見〈車削刀具選擇流程:從工件到刀片的六步決策順序〉。
八、常見問題 FAQ
Q:換刀具品牌,規格書比完還要做什麼?
還要試切。先核對刀片精度等級與換片後要不要重新對刀,再固定機台、工件材料與程式,讓新舊兩支刀各跑到同一個壽命終點來比。
Q:試切時,新舊兩支刀的壽命終點怎麼定?
兩支用同一個基準:工件表面產生光亮條紋、刀口磨耗達一定尺寸(多用後刀面磨耗寬 VB)、加工尺寸變化達極限,或切削阻力顯著增加。
Q:新刀一開始就崩刃,是新刀不行嗎?
不一定。崩刃多發生在切削早期,屬破損而不是磨耗;成因有系統剛性差、斷續切削、胚料餘量不均或工件有硬質點,先查這幾項再判斷。
Q:最後怎麼決定換不換?
比每件刀具成本:刀具單價除以用到報廢共加工的件數。購入價格不等於使用成本,低單價不一定省,高單價也不一定划算。
實際要用時,切削刀具規格齊全可依需求篩選;規格有疑問可加 LINE 詢問。
發布日期:2026-10-27|最後更新:2026-10-27









