
不鏽鋼加工完整導讀:先分清楚是哪一系,再決定刀、條件與後製程
不鏽鋼難切的原因不在硬度。同樣一支刀,切 304 和切 420 是兩回事;而切不動的時候,多半是自己把它切硬了。這篇把站上跟不鏽鋼有關的內容,照現場的決策順序串成一條路:先分清楚手上這支是哪一系,再看它為什麼難切,然後才是選刀、設條件與收尾。需要哪一段就跳到哪一節,不必從頭讀。
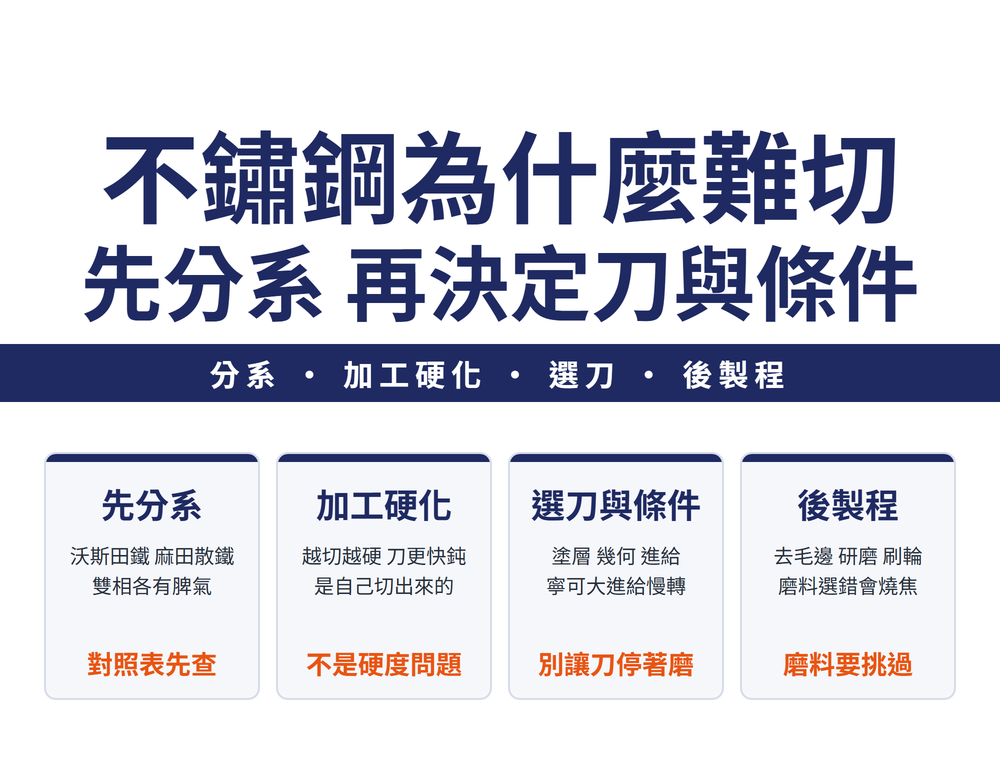
一、這條線的順序:分系 → 為什麼難切 → 刀與條件 → 收尾
這幾篇不是平行的,它們有先後。跳過前兩步直接查切削條件,查到的數字會對不上你手上這支:
| 步驟 | 要回答什麼 | 在第幾節 |
|---|---|---|
| ① 分系 | 304、316、420、雙相,手上這支屬哪一群 | 第二節 |
| ② 懂原因 | 為什麼它硬度不高,卻比硬的鋼難切 | 第三節 |
| ③ 選刀與設條件 | 材質、塗層、切削方向與進給怎麼定 | 第四、五節 |
| ④ 收尾 | 去毛邊、研磨,以及要不要乾切 | 第六、七節 |
最容易出錯的是第一步。不鏽鋼不是一種材料,是一整群——沃斯田鐵系會加工硬化、麻田散鐵系可以淬硬、雙相系兩邊的脾氣都有。把它們當成同一種來設條件,結果會差很遠。
二、第一步:手上這支是哪一系
這一步只要兩篇。先確認代號,再確認它屬於哪一系——代號對得上,後面每一節的建議才適用。
| 文章 | 什麼時候讀它 |
|---|---|
| 不鏽鋼材料國際對照表 | SUS、AISI、DIN、EN 之間要換算,或要找代料的時候 |
| M 類不鏽鋼加工指南 | 知道代號之後,要知道這一系的切削特性與對策 |
兩篇的分工是:對照表回答「它叫什麼」,加工指南回答「它會怎麼表現」。只查到代號就去設條件,等於跳過了第二題。
三、為什麼難切:不是硬度,是被你切硬的
「硬度高所以難切」這句話,對不鏽鋼幾乎不成立。 304 的硬度比很多碳鋼低,切起來卻常常更麻煩。
| 文章 | 什麼時候讀它 |
|---|---|
| 加工硬化是什麼 | 越切越硬、刀一下就鈍的時候。這是不鏽鋼最核心的那一項 |
| ISO 被削材分類總論 | 想知道不鏽鋼為什麼自成 M 群、跟 P 類鋼差在哪的時候 |
加工硬化最值得注意的地方是:它是唯一一個「你的做法會讓它變更難切」的機制。進給太小、刀鈍了還在切、切削方向選錯,都會加速它。所以第五節那幾篇講的不只是效率,是在避免把料切硬。
四、選刀與塗層:先定材質,再定塗層
不鏽鋼的選刀方向跟切碳鋼不同:要銳利、要排得出切屑、要撐得住熱,而不是一味往硬的方向加。
| 文章 | 什麼時候讀它 |
|---|---|
| 刀具材料系列分類 P M K N S H | 要從 P M K N S H 這一層決定刀具材質的時候 |
| 依被削材選刀具材料與塗層 | 已經知道是 M 群,要對到具體材質與塗層的時候 |
兩篇的方向相反,但會在同一個決定上碰頭:一篇從刀出發,一篇從料出發。先用後者把範圍縮到 M 群該用的那幾種,再用前者確認手上這支刀是不是那一類。
五、各製程怎麼做:車、銑、鑽、攻牙
這是這條線最長的一段,但不必讀完——這次要做哪一種加工,就看哪一列。
| 文章 | 什麼時候讀它 |
|---|---|
| 車削切削條件完整指南 | 車不鏽鋼、要設切削速度與進給的時候 |
| 車床上鑽深孔的退刀節奏 | 在車床上鑽深孔、要決定啄鑽間隔的時候 |
| 順銑與逆銑差異解析 | 銑不鏽鋼的時候。切削方向會直接影響加工硬化 |
| 鑽頭切削參數設定指南 | 鑽不鏽鋼、要抓轉速與進給的時候 |
| 螺絲攻崩牙折斷怎麼從修磨解決 | 攻不鏽鋼牙一直斷,想從刃型找原因的時候 |
四種製程有一條共同的底線:不要讓刀停在料上磨。空轉、進給太小、退刀不果斷,在不鏽鋼上的代價都比在碳鋼上大——因為停留的那幾秒,正好在製造第三節說的那個硬層。
六、收尾:去毛邊、研磨與刷輪
不鏽鋼的收尾不是把鋼的做法縮一號就好。磨料選錯,會直接把工件磨到發熱變色。
| 文章 | 什麼時候讀它 |
|---|---|
| 材料別去毛邊與表面對策 | 要依材料決定去毛邊與表面對策的時候 |
| 磨料怎麼選 | 磨到發熱、變色,或不知道該用哪種磨粒的時候 |
| 研磨用量怎麼查 | 要決定不鏽鋼研磨用量的時候 |
| 鋼絲刷怎麼選 | 要用刷輪做去毛邊或表面處理的時候 |
這一節有個容易被忽略的細節:碰過碳鋼的磨料與刷輪,不要再拿去碰不鏽鋼。殘留的鐵粉會在表面鏽出點來,而那不是不鏽鋼本身的問題。
七、要不要乾切
不鏽鋼是乾切最容易出事的那一類,但不是完全不能做,要看你拿什麼撐。
| 文章 | 什麼時候讀它 |
|---|---|
| 乾銑削怎麼做 | 要乾銑不鏽鋼、想知道該用哪一套對策的時候 |
| 切削液怎麼選 | 要在水溶性、油性與微量潤滑之間做決定的時候 |
判準很單純:不鏽鋼的熱與黏都要靠潤滑壓下去。真的要乾切,撐的東西得從別處補回來——刀具材質、塗層、幾何與排屑,少一項就會回到第三節那個循環。
八、常見問題 FAQ
Q: 304 和 316 的加工方式一樣嗎?
大方向一樣。兩者都是沃斯田鐵系、都會加工硬化,刀具與切削方向的原則可以共用。差別在 316 含鉬,韌性與黏性更高一些,同樣條件下刀具壽命通常更短、也更容易黏刀。實務上的做法是照 304 的方向設,再把刀具壽命的預期往下修,並且把潤滑做足。要確認代號與成分差異,看第二節的不鏽鋼材料國際對照表。
Q: 為什麼硬度不高的不鏽鋼,反而比硬的鋼難切?
因為難切的原因不只硬度。沃斯田鐵系會加工硬化,刀切過的那一層會比原來更硬,下一刀就在啃自己造成的硬層;它的導熱也差,熱量留在刃口而不是被切屑帶走;加上韌性高、容易黏刀。這三件事跟硬度都沒有直接關係,細節看第三節的加工硬化是什麼。
Q: 這條線該從哪一篇開始?
看你手上有什麼。只有一個代號、不確定是哪一系,從第二節開始;已經知道是哪一系、要決定用什麼刀,跳第四節;正在加工而且切不順,先看第三節再回第五節找對應的製程;只是要收尾,直接看第六節。這條線刻意不必從頭讀到尾。
Q: 這篇跟被加工材料完整導讀差在哪?
範圍不同。那一篇是橫的,講所有材料怎麼分類、怎麼從分類對到刀,六大群各給一個入口;這一篇是直的,只講不鏽鋼這一群,從認料一路帶到收尾。還不確定手上這塊屬於哪一群,先看那一篇;已經確定是不鏽鋼,就留在這一篇。
發布日期:2026-09-25|最後更新:2026-09-25









